
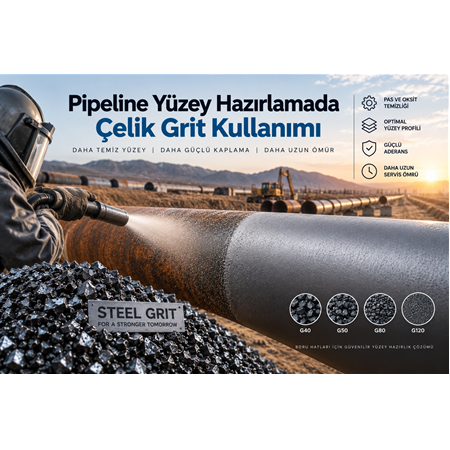
Pipeline Yüzey Hazırlamada Çelik Grit Kullanımı
Petrol, doğalgaz, su, enerji ve endüstriyel proseslerde kullanılan pipeline (boru hattı) sistemleri, uzun süreli işletme koşullarında korozyon ve yüzey bozulmalarına karşı korunmalıdır. Pipeline sistemlerinde kullanılan çelik boruların dış yüzeylerine uygulanan kaplamaların performansı ise büyük ölçüde yüzey hazırlama kalitesine bağlıdır.
Boru yüzeyinde bulunan pas, oksit, hadde tufalı, eski boya, eski kaplama, kir ve diğer yüzey kirleticileri kaplama uygulamasından önce giderilmelidir. Bu aşamada kullanılan yöntemlerden biri çelik grit kumlama işlemidir.
Çelik grit; yüksek yoğunluğu, açısal tane yapısı ve farklı tane boyutlarında kullanılabilmesi sayesinde pipeline yüzey hazırlama uygulamalarında değerlendirilen önemli metalik aşındırıcılardan biridir.
Doğru çelik grit seçimi ve uygun kumlama parametreleri sayesinde pipeline yüzeyinin kaplama öncesinde temizlenmesi ve hedeflenen yüzey profilinin oluşturulması mümkün olabilir.
Pipeline Nedir?
Pipeline, petrol, doğalgaz, su, kimyasal ürünler veya farklı akışkanların bir noktadan başka bir noktaya taşınması amacıyla kullanılan boru hattı sistemidir.
Petrol ve gaz sektöründe pipeline sistemleri çok uzun mesafelere ulaşabilir. Bu sistemlerde kullanılan çelik boruların dış yüzeylerinin çevresel etkilere karşı korunması önemlidir.
Pipeline sistemlerinde:
- Çelik borular
- Kaynak bölgeleri
- Flanşlar
- Bağlantı parçaları
- Vanalar
- Destek konstrüksiyonları
- Boru bağlantı ekipmanları
gibi çok sayıda metalik bileşen bulunabilir.
Bu parçaların bakımında veya yeni kaplama uygulamalarında yüzey hazırlama işlemleri gerekebilir.
Pipeline Yüzey Hazırlama Neden Önemlidir?
Pipeline yüzey hazırlamanın temel amacı, çelik yüzeyi sonraki kaplama veya koruyucu sistem için uygun hale getirmektir.
Borunun yüzeyinde bulunan pas, oksit veya eski kaplama doğrudan yeni kaplamanın üzerine uygulanırsa kaplama ile çelik arasındaki aderans olumsuz etkilenebilir.
Yüzey hazırlama işlemi ile:
- Pas giderilebilir.
- Oksit tabakaları uzaklaştırılabilir.
- Hadde tufalı temizlenebilir.
- Eski kaplama sökülebilir.
- Yüzey kirleticileri azaltılabilir.
- Kaplama için uygun yüzey oluşturulabilir.
- Kontrollü yüzey profili elde edilebilir.
Buradaki amaç yalnızca metal yüzeyi parlak hale getirmek değildir.
Asıl hedef, uygulanacak kaplama sisteminin gerektirdiği temiz ve uygun profilli yüzeyi oluşturmaktır.
Pipeline Kumlamada Çelik Grit Nedir?
Çelik grit, çelik esaslı ve genellikle açısal geometriye sahip metalik bir aşındırıcıdır.
Kumlama ekipmanıyla yüksek hızda boru yüzeyine püskürtülen grit parçacıkları yüzeye çarpar.
Bu mekanik etki sonucunda yüzeydeki:
- Pas
- Oksit
- Hadde tufalı
- Eski boya
- Eski kaplama
- Diğer yüzey kalıntıları
giderilebilir.
Aynı zamanda kullanılan grit boyutuna ve proses parametrelerine bağlı olarak yüzeyde belirli bir profil oluşturulabilir.
Pipeline Yüzey Hazırlamada Çelik Grit Nasıl Kullanılır?
Pipeline yüzey hazırlama süreci projenin gereksinimlerine ve kullanılan ekipmana göre değişebilir.
Genel proses şu şekilde düşünülebilir:
Boru kontrolü → Ön temizlik → Çelik grit seçimi → Kumlama → Yüzey temizliği kontrolü → Yüzey profili kontrolü → Çevresel koşulların kontrolü → Kaplama
Her aşamanın bir sonraki işlem üzerinde etkisi vardır.
1. Boru Yüzeyinin Kontrol Edilmesi
Kumlama işleminden önce pipeline borusunun mevcut yüzeyi incelenir.
Yüzeyde:
- Pas
- Oksit
- Hadde tufalı
- Eski boya
- Eski kaplama
- Yağ
- Gres
- Toz
- Tuz ve diğer kirleticiler
olup olmadığı değerlendirilir.
Ayrıca borunun mekanik durumu ve kaynak bölgeleri de incelenebilir.
Bu değerlendirme, uygulanacak yüzey hazırlama yönteminin belirlenmesine yardımcı olur.
2. Kumlama Öncesi Ön Temizlik
Pipeline yüzeyinde yağ veya gres gibi kirleticiler varsa bunların kumlama öncesinde giderilmesi gerekebilir.
Çelik grit güçlü bir mekanik aşındırıcı olmasına rağmen tüm yüzey kirleticileri aynı şekilde ortadan kaldırmaz.
Özellikle yağlı yüzeylerin doğrudan kumlanması, aşındırıcının kirlenmesine ve yüzey hazırlama kalitesinin düşmesine neden olabilir.
Bu nedenle gerekli durumlarda yüzey önce temizlenir, ardından kumlama işlemine geçilir.
3. Çelik Grit Tane Boyutunun Seçilmesi
Pipeline yüzey hazırlamada grit tane boyutu önemli bir parametredir.
Daha iri gritler genel olarak daha agresif bir yüzey hazırlama etkisi oluşturabilir.
Daha ince gritler ise daha kontrollü yüzey işlemleri için değerlendirilebilir.
Örneğin:
| Çelik Grit | Yaklaşık Tane Boyutu | Genel Kullanım |
|---|---|---|
| G40 | ~425 µm | Agresif yüzey hazırlama |
| G50 | ~250 µm | Genel/orta-agresif yüzey temizleme |
| G80 | ~150 µm | Kontrollü yüzey hazırlama |
| G120 | ~75 µm | Daha ince yüzey işlemleri |
Bu değerler yaklaşık değerlerdir. Gerçek tane boyutu ve dağılımı ürünün teknik spesifikasyonundan kontrol edilmelidir.
Grit seçimi yalnızca tane boyutuna göre yapılmamalıdır.
Boru yüzeyinin durumu, kaplama sistemi, hedeflenen yüzey profili ve kumlama ekipmanı birlikte değerlendirilmelidir.
Pipeline Kumlamada G40 Çelik Grit
G40 çelik grit yaklaşık 425 µm seviyesindeki tane boyutuyla daha agresif yüzey hazırlama gereken uygulamalarda değerlendirilebilir.
Özellikle:
- Ağır pas tabakaları
- Güçlü yüzey kirleticileri
- Eski kaplamalar
- Hadde tufalı
gibi daha zor giderilen yüzey tabakalarında uygun proses parametreleriyle kullanılabilir.
Ancak daha iri grit kullanılması otomatik olarak daha iyi sonuç anlamına gelmez.
Hedeflenen yüzey profilinin kaplama sistemiyle uyumlu olması gerekir.
Pipeline Kumlamada G50 Çelik Grit
G50 yaklaşık 250 µm seviyesindeki tane boyutuyla genel endüstriyel yüzey hazırlama uygulamalarında değerlendirilebilir.
Pipeline borularının yüzey temizliği ve kaplama öncesi hazırlığında, uygulamanın gereksinimlerine göre G50 grit tercih edilebilir.
Pipeline Kumlamada G80 Çelik Grit
G80 yaklaşık 150 µm seviyesinde bir grit sınıfıdır.
Daha kontrollü yüzey hazırlama gerektiren uygulamalarda değerlendirilebilir.
Özellikle yüzey profilinin daha hassas şekilde kontrol edilmesinin istendiği proseslerde uygun ekipman ve parametrelerle kullanılabilir.
Pipeline Kumlamada G120 Çelik Grit
G120 yaklaşık 75 µm seviyesinde daha ince bir grit sınıfıdır.
Daha ince ve kontrollü yüzey hazırlama gerektiren uygulamalarda değerlendirilebilir.
Ancak kullanılacak grit mutlaka kaplama üreticisinin ve projenin teknik gereksinimleriyle birlikte değerlendirilmelidir.
Pipeline Yüzey Hazırlamada Sa 2.5
Pipeline kaplama uygulamalarında Sa 2½ yüzey hazırlama seviyesi sık karşılaşılan teknik gereksinimlerden biridir.
Sa 2½, aşındırıcı püskürtme ile yapılan kapsamlı bir yüzey temizleme derecesini ifade eder.
Bu seviyede pas, hadde tufalı, boya ve diğer yabancı maddelerin büyük ölçüde giderilmesi hedeflenir.
Ancak:
Çelik grit kullanmak tek başına Sa 2½ sonucunu garanti etmez.
Elde edilen sonuç;
- Grit tane boyutu
- Grit sertliği
- Kumlama basıncı
- Nozul çapı
- Nozul mesafesi
- Püskürtme açısı
- İlerleme hızı
- Yüzeyin başlangıç durumu
- Ekipman
- Operatör uygulaması
gibi faktörlere bağlıdır.
Bu nedenle yüzey hazırlama seviyesi işlem sonrasında uygun yöntemlerle doğrulanmalıdır.
Pipeline Yüzey Profilinin Önemi
Kumlama işlemi yalnızca yüzey temizliği amacıyla yapılmaz.
Kaplama sistemine uygun bir yüzey profili oluşturulması da önemlidir.
Kumlama sırasında grit parçacıkları çelik yüzeye çarparak mikroskobik ölçekte girinti ve çıkıntılar oluşturabilir.
Kaplama malzemesi bu yapıya mekanik olarak tutunabilir.
Ancak daha yüksek yüzey profili her zaman daha iyi değildir.
Gereğinden yüksek profil:
- Kaplama tüketimini artırabilir.
- Kaplama kalınlığı kontrolünü zorlaştırabilir.
- Kaplama sisteminin teknik gereksinimlerinden sapılmasına neden olabilir.
Bu nedenle hedef, kaplama sistemine uygun yüzey profilidir.
Pipeline Kaplama Öncesi Çelik Grit Kullanımı
Pipeline borularında kullanılacak kaplama sistemine göre yüzey hazırlama gereksinimleri değişebilir.
Kaplama öncesinde yüzey:
- Temizlenir.
- Kumlanır.
- Yüzey hazırlama seviyesi kontrol edilir.
- Yüzey profili ölçülür.
- Toz ve kirleticiler kontrol edilir.
- Çevresel koşullar değerlendirilir.
- Uygun koşullarda kaplama işlemine geçilir.
Bu yaklaşım, yüzey hazırlama ile kaplama arasında kontrollü bir proses oluşturulmasına yardımcı olur.
Çelik Grit ile Pipeline Bakımı
Çelik grit yalnızca yeni boruların kaplama öncesi hazırlanmasında kullanılmaz.
Mevcut pipeline sistemlerinin bakımında da yüzey hazırlama işlemleri gerçekleştirilebilir.
Örneğin eski bir boru hattında:
- Eski boya
- Korozyon
- Pas
- Oksit
- Kaplama bozulmaları
görülebilir.
Bakım sırasında mevcut kaplamanın tamamen veya belirli bölümlerinin uzaklaştırılması ve yeni kaplama için yüzeyin hazırlanması gerekebilir.
Bu tür uygulamalarda kullanılacak grit boyutu ve kumlama yöntemi mevcut yüzey durumuna göre belirlenmelidir.
Kaynak Bölgelerinde Çelik Grit Kullanımı
Pipeline sistemlerinde kaynak bölgeleri kritik yüzeylerden biridir.
Kaynak sonrasında yüzeyde:
- Kaynak sıçrantıları
- Oksit
- Kaynak kalıntıları
- Yüzey düzensizlikleri
oluşabilir.
Kumlama, uygun uygulamalarda kaynak çevresinin kaplama öncesinde hazırlanmasına yardımcı olabilir.
Ancak kaynak geometrisine zarar vermemek ve proje gereksinimlerine uygun işlem yapmak önemlidir.
Çelik Grit ve Pipeline Kaplama Performansı
Pipeline sistemlerinde kaplamanın görevi çelik yüzeyi çevresel etkilerden korumaktır.
Kaplamanın performansı ise yalnızca kaplama malzemesinin özelliklerine bağlı değildir.
Yüzey hazırlama kalitesi de önemli bir faktördür.
Genel olarak:
Yetersiz yüzey hazırlama → düşük aderans riski → kaplama performansında sorun
şeklinde bir ilişki oluşabilir.
Bu nedenle yüzey hazırlama, pipeline kaplama sisteminin temel aşamalarından biridir.
Çelik Grit'in Pipeline Uygulamalarındaki Avantajları
Yüksek yoğunluk
Çelik grit yüksek yoğunluğu sayesinde yüzeye etkili darbe enerjisi aktarabilir.
Açısal yapı
Açısal tane geometrisi yüzeyde etkili bir aşındırma davranışı oluşturabilir.
Farklı tane boyutları
G40, G50, G80 ve G120 gibi farklı grit sınıfları sayesinde farklı yüzey hazırlama ihtiyaçlarına göre seçim yapılabilir.
Geri kazanım
Uygun ekipmanlarda kullanılan grit toplanabilir, ayrıştırılabilir ve belirli koşullarda tekrar kullanılabilir.
Endüstriyel sistemlerle uyumluluk
Çelik grit, uygun otomatik ve mekanik kumlama sistemlerinde kullanılabilir.
Pipeline Kumlamada Geri Kazanım
Büyük pipeline projelerinde aşındırıcı tüketimi önemli miktarlara ulaşabilir.
Bu nedenle geri kazanım sistemi operasyonun ekonomik açıdan önemli bir parçasıdır.
Genel süreç:
Kumlama → Grit'in Toplanması → Eleme → Separasyon → Toz Ayırma → Kontrol → Yeniden Kullanım
şeklinde ilerleyebilir.
Fakat çelik grit sonsuz sayıda kullanılmaz.
Yüzeye tekrar tekrar çarpan parçacıklar zaman içerisinde kırılır ve küçülür.
Bu nedenle geri kazanılan grit'in tane dağılımı düzenli olarak kontrol edilmelidir.
Pipeline Kumlama Maliyetini Belirleyen Faktörler
Pipeline yüzey hazırlama maliyetinde yalnızca çelik grit'in kilogram fiyatı dikkate alınmamalıdır.
Toplam maliyeti etkileyen faktörler arasında:
- Grit tüketimi
- Kumlama hızı
- İşçilik
- Enerji tüketimi
- Kompresör kapasitesi
- Ekipman verimliliği
- Nozul aşınması
- Grit geri kazanımı
- Toz toplama
- Bakım maliyetleri
- İşlem süresi
bulunabilir.
Bu nedenle doğru ekonomik yaklaşım:
kg başına fiyat yerine temizlenen yüzey alanı başına toplam maliyeti değerlendirmektir.
Özellikle uzun pipeline projelerinde küçük bir proses verimliliği farkı dahi toplam maliyette önemli değişiklik oluşturabilir.
Pipeline Yüzey Hazırlamada Çelik Grit Seçimi
Çelik grit seçerken şu sorular cevaplanmalıdır:
Borunun mevcut yüzeyi nasıl?
Yeni çelik mi, paslı yüzey mi, eski kaplamalı yüzey mi?
Hangi kaplama uygulanacak?
Kaplama sisteminin istediği yüzey temizliği ve profil nedir?
Hangi ekipman kullanılacak?
Basınçlı hava sistemi mi, otomatik türbinli sistem mi?
Hedeflenen yüzey profili nedir?
Grit boyutu buna göre değerlendirilmelidir.
Grit geri kazanılacak mı?
Geri kazanım sistemi varsa grit'in çalışma ömrü ve tane dağılımı takip edilmelidir.
Pipeline Yüzey Hazırlamada Kalite Kontrol
Kumlama işlemi tamamlandıktan sonra yüzeyin kontrol edilmesi gerekir.
Projenin gereksinimlerine göre:
- Görsel yüzey temizliği
- Yüzey hazırlama derecesi
- Yüzey profili
- Toz seviyesi
- Yüzey kontaminasyonu
- Çelik yüzey sıcaklığı
- Ortam sıcaklığı
- Bağıl nem
- Çiğ noktası
kontrol edilebilir.
Bu kontrollerin amacı, kaplama öncesinde yüzeyin belirlenen teknik gereksinimleri karşılayıp karşılamadığını doğrulamaktır.
Kumlama Sonrası Yüzey Neden Kontrol Edilmelidir?
Kumlama ile temizlenmiş çelik yüzey atmosferik koşullara karşı hassastır.
Nem ve oksijenle temas sonucunda yeniden oksidasyon başlayabilir.
Özellikle yüksek nemli ortamlarda kumlama ile kaplama arasında geçen süre önem kazanabilir.
Bu nedenle yüzey hazırlama işlemi tamamlandıktan sonra yüzeyin gereksiz şekilde bekletilmemesi ve kaplama prosesinin kontrollü şekilde yürütülmesi gerekir.
Pipeline Yüzey Hazırlamada Sık Yapılan Hatalar
Yanlış grit seçimi
Uygulama için gereğinden iri veya ince grit kullanılması hedeflenen yüzey profilini etkileyebilir.
Sadece basınca odaklanmak
Kumlama performansı yalnızca basınçla belirlenmez. Grit boyutu, nozul, mesafe ve uygulama hızı birlikte değerlendirilmelidir.
Yağlı yüzeyi kumlamak
Yağ ve gres gibi kirleticiler önceden giderilmelidir.
Geri kazanılan grit'i kontrol etmemek
Kırılan ve incelen grit'in proses üzerindeki etkisi takip edilmelidir.
Yüzeyi kumlama sonrasında uzun süre bekletmek
Temiz çelik yüzeyin yeniden oksitlenmesi kaplama öncesi yüzey kalitesini etkileyebilir.
Sadece görsel temizlikle yetinmek
Projenin gerektirdiği durumlarda yüzey profili ve diğer kalite parametreleri de kontrol edilmelidir.
Çelik Grit Satın Alırken Nelere Dikkat Edilmeli?
Pipeline projelerinde kullanılacak çelik grit satın alınırken tedarikçiden teknik bilgiler alınmalıdır.
Özellikle:
- Tane boyutu
- Tane dağılımı
- Sertlik
- Yoğunluk
- Kimyasal analiz
- Üretim standardı
- Teknik veri föyü
- SDS
- Parti/lot bilgisi
- Ambalaj
- Geri kazanım özellikleri
değerlendirilebilir.
Büyük projelerde farklı teslimatlar arasında ürün özelliklerinin mümkün olduğunca tutarlı olması prosesin tekrarlanabilirliği açısından önemlidir.
Pipeline Kumlama İçin Çelik Grit Fiyatı Nasıl Değerlendirilmelidir?
Çelik grit satın alırken en düşük kilogram fiyatına odaklanmak yanıltıcı olabilir.
Önemli olan, ürünün pipeline yüzey hazırlama prosesindeki toplam kullanım maliyetidir.
Örneğin daha düşük fiyatlı bir ürün:
- Daha hızlı tüketilebilir,
- Daha fazla takviye gerektirebilir,
- Daha düşük işlem verimliliğine sahip olabilir,
- Daha fazla işçilik gerektirebilir.
Bu nedenle satın alma kararında:
Ürün fiyatı + tüketim + işlem süresi + geri kazanım + ekipman maliyeti
birlikte değerlendirilmelidir.
Bu yaklaşım, özellikle yüksek tonajlı pipeline projelerinde daha gerçekçi bir maliyet hesabı sağlar.
Pipeline Yüzey Hazırlamada Doğru Çelik Grit Seçimi
Pipeline yüzey hazırlama uygulamalarında tek bir grit boyutunun bütün projelere uygun olduğu söylenemez.
G40, G50, G80 veya G120 gibi grit sınıfları arasındaki seçim;
- Borunun yüzey durumuna,
- Eski kaplamaya,
- Hedeflenen yüzey profiline,
- Kaplama sistemine,
- Kumlama ekipmanına,
- Geri kazanım sistemine,
- Proje spesifikasyonlarına
göre yapılmalıdır.
Bu nedenle profesyonel tedarik sürecinde yalnızca “hangi grit var?” değil, “hangi grit bu yüzey ve kaplama sistemi için uygun?” sorusu sorulmalıdır.
Sonuç
Pipeline yüzey hazırlamada çelik grit kullanımı, petrol, doğalgaz ve diğer endüstriyel boru hattı sistemlerinde kaplama öncesi yüzey hazırlamanın önemli yöntemlerinden biridir.
Çelik grit; pas, oksit, hadde tufalı ve eski kaplama gibi yüzey tabakalarının giderilmesine yardımcı olabilir. Uygun tane boyutu ve kumlama parametreleriyle kaplama sisteminin gerektirdiği yüzey profilinin oluşturulmasına da katkı sağlayabilir.
G40, G50, G80 ve G120 gibi farklı grit sınıfları farklı yüzey hazırlama ihtiyaçlarında değerlendirilebilir.
Ancak doğru seçim yalnızca grit koduna veya kilogram fiyatına göre yapılmamalıdır.
Boru yüzeyi + kaplama sistemi + hedef yüzey profili + grit tane boyutu + kumlama ekipmanı + geri kazanım sistemi + toplam operasyon maliyeti
birlikte değerlendirilmelidir.
Özellikle uzun mesafeli pipeline projelerinde doğru çelik grit seçimi; yüzey hazırlama kalitesinin yanı sıra aşındırıcı tüketimi, işlem süresi ve toplam kumlama maliyeti üzerinde de etkili olabilir.
Bu nedenle pipeline yüzey hazırlamada başarılı bir proses için doğru aşındırıcı seçimi, kontrollü uygulama ve işlem sonrası kalite kontrol birlikte ele alınmalıdır.
Bize Ulaşın
-
Kurtköy Mah. Ankara Cad. Yelken Plaza No: 289/21 PENDİK / İSTANBUL
-
+90 216 526 04 90
-
+90 532 134 47 92
-
+90 216 212 01 21
-
+90 532 134 47 92
-
bilgi@nanokar.com.tr
E-Bülten Aboneliği
-
Kampanya ve yeniliklerden haberdar olmak için e-bültenimize kayıt olun.
KURUMSAL
SİPARİŞ
