
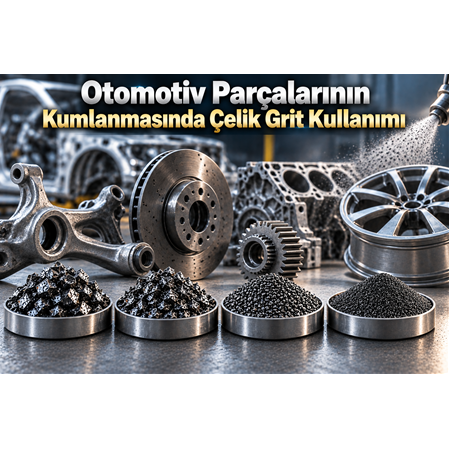
Otomotiv Parçalarının Kumlanmasında Çelik Grit Kullanımı
Otomotiv sektöründe üretim, bakım, restorasyon ve yenileme süreçlerinde metal parçaların yüzeylerinin temizlenmesi ve kaplama işlemlerine hazırlanması büyük önem taşır. Motor parçaları, şasi komponentleri, süspansiyon parçaları, fren komponentleri, döküm parçalar, jantlar ve çeşitli çelik parçalar zaman içerisinde pas, oksit, eski boya ve farklı yüzey kalıntılarıyla kaplanabilir.
Bu tür yüzeylerin temizlenmesinde kullanılan yöntemlerden biri kumlama işlemidir. Kumlama sırasında kullanılan aşındırıcı malzemenin türü ise elde edilecek yüzey kalitesini, işlem hızını ve proses maliyetini doğrudan etkileyebilir.
Çelik grit, köşeli partikül yapısı ve farklı tane boyutlarında bulunabilmesi nedeniyle otomotiv parçalarının yüzey temizleme ve yüzey hazırlama işlemlerinde değerlendirilebilen önemli bir metalik aşındırıcıdır.
Doğru grit boyutunun seçilmesiyle otomotiv parçalarında:
- Pas ve oksitlerin uzaklaştırılması,
- Eski boya ve kaplamaların sökülmesi,
- Yüzey kalıntılarının temizlenmesi,
- Kaplama öncesi yüzey hazırlığı,
- Kontrollü yüzey profili oluşturulması
sağlanabilir.
Ancak otomotiv parçalarının kumlanmasında çelik grit seçimi yalnızca tane boyutuna göre yapılmamalıdır. Parçanın malzemesi, geometrisi, yüzey hassasiyeti, mevcut kaplama, hedef yüzey profili, kumlama basıncı ve kullanılacak ekipman birlikte değerlendirilmelidir.
Çelik Grit Nedir?
Çelik grit, çelik esaslı malzemenin parçalanması ve belirli tane boyutlarına göre sınıflandırılmasıyla üretilen metalik bir aşındırıcıdır.
Partiküllerin köşeli ve düzensiz geometrisi, yüzeye çarpma sırasında belirgin bir kesme ve aşındırma etkisi oluşturmasına yardımcı olur.
Bu özelliği nedeniyle çelik grit;
- Metal yüzey temizleme,
- Pas giderme,
- Boya sökme,
- Oksit temizleme,
- Yüzey hazırlama,
- Kaplama öncesi kumlama
gibi işlemlerde kullanılabilir.
Çelik grit, özellikle yüksek dayanımlı metal parçaların temizlenmesinde önemli bir alternatif oluşturur.
Otomotiv Parçaları Neden Kumlanır?
Otomotiv parçalarında kumlama işleminin temel amacı, parçanın yüzeyinde bulunan istenmeyen tabakaların mekanik olarak uzaklaştırılması ve parçanın sonraki üretim işlemine hazırlanmasıdır.
Bir otomotiv parçasının yüzeyinde şu tür kalıntılar bulunabilir:
- Pas
- Metal oksitleri
- Eski boya
- Eski kaplama
- Döküm kalıntıları
- Isıl işlem sonrası yüzey tabakaları
- Üretim kalıntıları
- Yüzey kirleri
Bu kalıntılar uygun şekilde giderilmediğinde sonraki boya veya kaplama işlemlerinin performansı olumsuz etkilenebilir.
Bu nedenle kumlama, birçok otomotiv parçasında yüzey hazırlama prosesinin önemli bir aşaması olarak değerlendirilebilir.
Otomotiv Parçalarının Kumlanmasında Çelik Grit Nerelerde Kullanılır?
Çelik grit, otomotiv sektöründe çok çeşitli metal komponentlerde değerlendirilebilir.
Başlıca uygulamalar:
1. Şasi parçaları
Çelik şasi ve yapısal komponentlerde pas, boya ve oksit temizliğinde kullanılabilir.
2. Süspansiyon parçaları
Salıncak, bağlantı parçaları ve diğer çelik komponentlerin yüzey hazırlama işlemlerinde değerlendirilebilir.
3. Döküm parçalar
Döküm sonrası yüzeylerde bulunan kalıntıların temizlenmesine yardımcı olabilir.
4. Fren parçaları
Uygun proses parametreleriyle bazı metal fren komponentlerinin yüzey temizleme işlemlerinde kullanılabilir.
5. Jantlar
Özellikle çelik jant ve uygun metal yüzeylerde eski kaplama veya oksitlerin uzaklaştırılmasında değerlendirilebilir.
6. Motor komponentleri
Malzeme ve toleransların uygun olduğu bazı motor parçalarında yüzey temizleme amacıyla kullanılabilir.
7. Restorasyon parçaları
Eski otomobillerin metal parçalarında pas ve eski boya sökme işlemlerinde kullanılabilir.
Otomotiv Parçalarında Çelik Grit Kullanmanın Avantajları
Çelik grit, doğru proses koşullarıyla kullanıldığında birçok avantaj sağlayabilir.
Etkili Pas Temizleme
Çelik grit, köşeli yapısı sayesinde metal yüzeylerdeki pas ve oksit tabakalarının mekanik olarak uzaklaştırılmasına yardımcı olabilir.
Özellikle yoğun şekilde oksitlenmiş çelik parçalarda daha agresif yüzey temizleme prosesleri için değerlendirilebilir.
Eski Boya ve Kaplama Sökme
Otomotiv parçalarının restorasyonunda veya yeniden boyanmasında eski boya tabakasının uzaklaştırılması gerekebilir.
Çelik grit, uygun tane boyutu ve basınçla eski boya tabakalarının parçalanmasına ve yüzeyden uzaklaştırılmasına yardımcı olabilir.
Kaplama Öncesi Yüzey Hazırlama
Kumlamanın önemli amaçlarından biri de parçanın boya veya kaplama öncesinde hazırlanmasıdır.
Temizlenmiş ve uygun profile sahip metal yüzey, uygulanacak kaplama sisteminin yüzeye tutunması açısından daha uygun bir temel oluşturabilir.
Yüksek Mekanik Dayanım
Çelik esaslı aşındırıcılar, endüstriyel kumlama sistemlerinde kullanılabilecek mekanik dayanıklılığa sahiptir.
Bu özellik, yüksek hacimli üretim proseslerinde önemlidir.
Otomotiv Parçasına Göre Çelik Grit Seçimi
Her otomotiv parçasında aynı grit kullanılmamalıdır.
Örneğin kalın paslı bir şasi parçasıyla hassas işlenmiş bir motor komponentinin yüzey hazırlama gereksinimleri aynı değildir.
Genel bir başlangıç yaklaşımı şu şekilde olabilir:
| Çelik Grit | Genel karakter | Değerlendirilebilecek otomotiv uygulamaları |
|---|---|---|
| G40 | İri ve agresif | Ağır pas, kalın boya, sağlam çelik parçalar |
| G50 | İri/orta | Genel metal yüzey temizleme |
| G80 | Orta/ince | Kontrollü yüzey hazırlama |
| G120 | İnce | Daha hassas ve kontrollü yüzey işlemleri |
Bu tablo yalnızca genel bir yönlendirmedir. Gerçek seçim parça ve proses koşullarına göre yapılmalıdır.
G40 Çelik Grit ile Otomotiv Parçası Kumlama
G40 daha iri grit seçeneklerinden biridir.
Özellikle dayanıklı ve ağır kirlenmiş metal parçaların kumlanmasında değerlendirilebilir.
Örneğin:
- Ağır paslı şasi
- Kalın boya kaplı çelik parçalar
- Restorasyon parçaları
- Ağır ticari araç komponentleri
- Yoğun oksitlenmiş metal parçalar
için uygun proses koşullarında kullanılabilir.
Ancak parçanın yüzey toleransları ve geometrisi mutlaka dikkate alınmalıdır.
G50 Çelik Grit ile Otomotiv Parçası Kumlama
G50, daha genel amaçlı yüzey temizleme uygulamalarında değerlendirilebilecek bir grit boyutudur.
Özellikle:
- Çelik parçalar
- Şasi komponentleri
- Boya sökme
- Pas temizleme
- Genel yüzey hazırlama
işlemlerinde kullanılabilir.
G80 Çelik Grit ile Kumlama
G80 daha kontrollü yüzey hazırlama işlemlerinde değerlendirilebilir.
Özellikle yüzey temizliği ile yüzey profili arasında dengeli bir proses oluşturulmak istendiğinde uygun bir seçenek olabilir.
Otomotiv yan sanayisinde çeşitli metal komponentlerin boya öncesi hazırlığında değerlendirilebilir.
G120 Çelik Grit ile Otomotiv Parçası Kumlama
G120 daha ince tane boyutlu bir grit seçeneğidir.
Daha kontrollü yüzey işlemlerinde değerlendirilebilir.
Örneğin:
- Hafif oksit temizliği
- İnce yüzey kalıntılarının giderilmesi
- Daha kontrollü yüzey hazırlama
- Daha düşük agresiflik gerektiren işlemler
için tercih edilebilir.
Otomotiv Parçalarında Kumlama Basıncı Neden Önemlidir?
Aynı çelik grit farklı basınçlarda farklı sonuçlar verebilir.
Basınç arttıkça partiküllerin yüzeye aktardığı mekanik enerji de değişir.
Bu nedenle:
Grit boyutu + basınç
birlikte değerlendirilmelidir.
Yüksek basınç her zaman daha iyi temizlik anlamına gelmez.
Gereğinden yüksek basınç:
- Yüzeyin aşırı işlenmesine,
- Gereksiz grit tüketimine,
- Ekipman aşınmasına,
- Hassas parçalarda istenmeyen yüzey değişikliklerine
neden olabilir.
Nozül Mesafesi ve Açısının Önemi
Otomotiv parçalarının geometrileri birbirinden oldukça farklıdır.
Düz bir şasi parçasıyla karmaşık geometrili döküm bir parçanın kumlanması aynı şekilde gerçekleştirilmez.
Nozül:
- Mesafesi
- Açısı
- Hareket hızı
- Konumu
gibi parametreler yüzey temizleme performansını etkileyebilir.
Özellikle girintili ve çıkıntılı parçaların kumlanmasında nozül erişimi önemlidir.
Çelik Grit ile Kumlama Yüzey Profilini Değiştirir mi?
Evet.
Köşeli çelik grit partikülleri yüzeye çarptığında yüzeyde mekanik deformasyon ve profil oluşmasına neden olabilir.
Bu özellik boya ve kaplama öncesi yüzey hazırlamada avantaj sağlayabilir.
Ancak yüzey profilini yalnızca grit tane boyutuna bakarak kesin olarak belirlemek mümkün değildir.
Gerçek yüzey profili;
- Grit boyutu
- Grit sertliği
- Partikül şekli
- Basınç
- Nozül mesafesi
- Püskürtme açısı
- İşlem süresi
- Yüzey malzemesi
gibi faktörlerin birlikte etkisiyle oluşur.
Bu nedenle kritik otomotiv uygulamalarında yüzey profilinin ölçülmesi gerekir.
Otomotiv Parçalarında Kumlama Sonrası Boya
Kumlama işleminin önemli kullanım alanlarından biri boya öncesi yüzey hazırlamadır.
Genel proses:
Kirli/paslı yüzey
↓
Çelik grit ile kumlama
↓
Pas ve eski kaplamaların uzaklaştırılması
↓
Temiz metal yüzey
↓
Kontrollü yüzey profili
↓
Boya veya kaplama
şeklinde ilerleyebilir.
Ancak kumlama sonrası yüzeyin uygun şekilde temizlenmesi ve kaplama uygulamasının uygun zaman aralığında gerçekleştirilmesi önemlidir.
Otomotiv Restorasyonunda Çelik Grit Kullanımı
Klasik otomobillerin restorasyonunda paslanmış metal parçaların yeniden kullanıma hazırlanması gerekebilir.
Çelik grit:
- Şasi
- Braket
- Metal bağlantı parçaları
- Çelik jant
- Süspansiyon komponentleri
- Metal gövde parçaları
gibi uygun komponentlerde eski boya ve pasın uzaklaştırılmasında değerlendirilebilir.
Ancak klasik ve ince sac gövde parçalarında aşırı agresif kumlama uygulanması yüzey deformasyonlarına neden olabileceğinden proses parametreleri dikkatle belirlenmelidir.
Döküm Otomotiv Parçalarının Kumlanması
Otomotiv sektöründe motor ve mekanik sistemlerde kullanılan birçok komponent döküm yöntemiyle üretilebilir.
Döküm sonrası yüzeylerde çeşitli kalıntılar oluşabilir.
Kumlama işlemiyle:
- Döküm kalıntıları
- Oksit tabakaları
- Yüzey kirleri
- Bazı çapak ve kalıntılar
uzaklaştırılabilir.
Çelik grit, uygun ekipmanlarda bu işlemler için değerlendirilebilir.
Ancak parçanın son kullanım fonksiyonuna göre kumlama parametreleri belirlenmelidir.
Hassas Otomotiv Parçalarında Çelik Grit Kullanılır mı?
Kullanılabilir, ancak her hassas parçada uygun olmayabilir.
Özellikle:
- İşlenmiş toleranslı yüzeyler
- Hassas yataklama yüzeyleri
- Sızdırmazlık yüzeyleri
- Çok ince parçalar
- Fonksiyonel yüzeyler
için aşındırıcı seçimi dikkatli yapılmalıdır.
Bu tür parçalarda yüzey temizleme amacıyla daha kontrollü aşındırıcılar veya farklı yüzey işlem yöntemleri tercih edilebilir.
Çelik grit kullanılacaksa mutlaka numune testi yapılması tavsiye edilir.
Çelik Grit mi Çelik Bilye mi?
Otomotiv parçalarının kumlanmasında çelik grit ve çelik bilye arasında seçim yapılırken işlemin amacı dikkate alınmalıdır.
| Özellik | Çelik Grit | Çelik Bilye |
|---|---|---|
| Partikül şekli | Köşeli | Yuvarlak |
| Kesme etkisi | Daha belirgin | Daha düşük |
| Pas/kaplama sökme | Çok uygun | Uygun |
| Yüzey profili | Daha belirgin olabilir | Daha kontrollü olabilir |
| Yüzey temizleme | Çok uygun | Uygun |
| Peening | Genellikle tercih edilmez | Yaygın |
Eğer amaç güçlü bir yüzey temizleme ve belirgin yüzey profili oluşturmaksa çelik grit değerlendirilebilir.
Eğer amaç yüzey üzerinde kontrollü plastik deformasyon oluşturmak veya shot peening gibi özel işlemler gerçekleştirmekse çelik bilye farklı bir seçenek olabilir.
Otomotiv Parçalarının Kumlanmasında En Yaygın Hatalar
Yanlış grit boyutu seçmek
Çok ince grit ile ağır pası temizlemeye çalışmak işlemi uzatabilir.
Çok iri grit ile hassas bir parçayı kumlamak ise istenmeyen yüzey etkilerine neden olabilir.
Basıncı gereğinden fazla artırmak
Daha yüksek basınç her zaman daha hızlı veya daha iyi sonuç anlamına gelmez.
Yüzey profilini kontrol etmemek
Özellikle boya ve kaplama öncesinde yüzey profilinin hedef değerlere uygunluğu kontrol edilmelidir.
Parçanın geometrisini dikkate almamak
Girintili ve karmaşık parçalar için nozül erişimi ve püskürtme açısı ayrıca değerlendirilmelidir.
Yalnızca kilogram fiyatına bakmak
Çelik grit seçiminde gerçek maliyet; ürün fiyatından çok daha fazlasıdır.
İşlem süresi, tüketim, işçilik, enerji ve ekipman bakım maliyetleri birlikte değerlendirilmelidir.
Otomotivde Çelik Grit Tüketimi Nasıl Hesaplanır?
Kumlama prosesinin ekonomikliği değerlendirilirken yalnızca satın alınan grit miktarı dikkate alınmamalıdır.
Örneğin:
kg grit / m² yüzey
ve
m² / saat
gibi göstergeler takip edilebilir.
Ayrıca:
- İşçilik
- Elektrik tüketimi
- Kompresör maliyeti
- Nozül aşınması
- Grit geri kazanımı
- Bakım giderleri
hesaba katılmalıdır.
Bu şekilde farklı gritlerin gerçek proses maliyeti karşılaştırılabilir.
Çelik Grit Geri Dönüşümü
Otomotiv üretim tesislerinde yüksek miktarda aşındırıcı kullanılabildiğinden geri kazanım önemli bir ekonomik avantaj sağlayabilir.
Uygun kumlama sistemlerinde kullanılan grit:
- Toplanır.
- Eleme sisteminden geçirilir.
- Uygun partiküller ayrılır.
- Çok küçük veya kirlenmiş partiküller sistemden uzaklaştırılır.
- Uygun malzeme tekrar kullanılır.
Geri dönüşüm performansı kullanılan ekipmana ve proses koşullarına bağlıdır.
Otomotiv Parçalarının Kumlanmasında Kalite Kontrol
Kumlama işlemi tamamlandıktan sonra parçanın yalnızca görsel olarak temiz olması yeterli değildir.
Kontrol kapsamında:
- Yüzey temizliği
- Yüzey profili
- Toz kalıntısı
- Yüzeyde kalan kaplama
- Yüzey bütünlüğü
- Boya öncesi uygunluk
değerlendirilebilir.
Özellikle seri üretim yapan otomotiv tesislerinde proses parametrelerinin kayıt altına alınması kalite standardizasyonuna yardımcı olabilir.
Otomotiv Parçalarında Çelik Grit Seçimi Nasıl Yapılır?
Pratik olarak aşağıdaki sırayla ilerlemek mümkündür:
1. Parçanın malzemesini belirleyin
Çelik mi, dökme demir mi, başka bir alaşım mı?
2. Yüzey durumunu analiz edin
Pas, boya, oksit veya başka bir kalıntı var mı?
3. Parçanın hassasiyetini belirleyin
Parçanın yüzey veya boyutsal toleransları kritik mi?
4. Hedef yüzey profilini belirleyin
Sonrasında boya veya kaplama uygulanacak mı?
5. Grit boyutunu seçin
G40, G50, G80 veya G120 gibi seçenekleri değerlendirin.
6. Kumlama parametrelerini belirleyin
Basınç, açı, nozül mesafesi ve işlem süresini optimize edin.
7. Numune testi gerçekleştirin
Seri üretime geçmeden önce küçük bir yüzeyde test yapın.
8. Sonuçları ölçün
Yüzey temizliği, profil, tüketim ve işlem süresini karşılaştırın.
Otomotiv Sektöründe Doğru Çelik Grit Seçiminin Ekonomik Faydası
Otomotiv sektöründe yüksek üretim hacmi nedeniyle küçük proses iyileştirmeleri bile önemli ekonomik sonuçlar oluşturabilir.
Örneğin uygun grit seçimi:
- Kumlama süresini azaltabilir.
- Aşındırıcı tüketimini optimize edebilir.
- İşçilik maliyetini düşürebilir.
- Kompresör çalışma süresini azaltabilir.
- Ekipman verimliliğini artırabilir.
- Boya öncesi yüzey kalitesini iyileştirebilir.
Bu nedenle doğru grit seçimi yalnızca teknik bir karar değil, aynı zamanda üretim maliyeti optimizasyonu kararıdır.
Sonuç
Otomotiv parçalarının kumlanmasında çelik grit, pas, oksit, eski boya ve yüzey kalıntılarının uzaklaştırılması ve metal parçaların sonraki işlemlere hazırlanması amacıyla değerlendirilebilen etkili bir aşındırıcıdır.
Şasi parçalarından döküm komponentlere, restorasyon parçalarından çeşitli çelik otomotiv komponentlerine kadar farklı uygulamalarda kullanılabilir.
Ancak en uygun çelik grit seçimi yalnızca tane boyutuna göre yapılmamalıdır.
Başarılı bir kumlama prosesi için:
parça malzemesi + yüzey durumu + grit boyutu + grit sertliği + kumlama basıncı + nozül mesafesi + püskürtme açısı + işlem süresi + hedef yüzey profili
birlikte değerlendirilmelidir.
Genel olarak G40 ve G50 daha ağır yüzey temizleme işlemlerinde, G80 ve G120 ise daha kontrollü yüzey hazırlama uygulamalarında değerlendirilebilir. Bununla birlikte nihai seçim, gerçek parça üzerinde yapılacak test ve ölçümlerle doğrulanmalıdır.
Otomotiv sektöründe doğru çelik grit kullanımı yalnızca daha temiz parçalar elde etmek için değil, aynı zamanda daha hızlı, kontrollü, tekrarlanabilir ve ekonomik bir yüzey hazırlama prosesi oluşturmak açısından da önemlidir.
Bize Ulaşın
-
Kurtköy Mah. Ankara Cad. Yelken Plaza No: 289/21 PENDİK / İSTANBUL
-
+90 216 526 04 90
-
+90 532 134 47 92
-
+90 216 212 01 21
-
+90 532 134 47 92
-
bilgi@nanokar.com.tr
E-Bülten Aboneliği
-
Kampanya ve yeniliklerden haberdar olmak için e-bültenimize kayıt olun.
KURUMSAL
SİPARİŞ
