
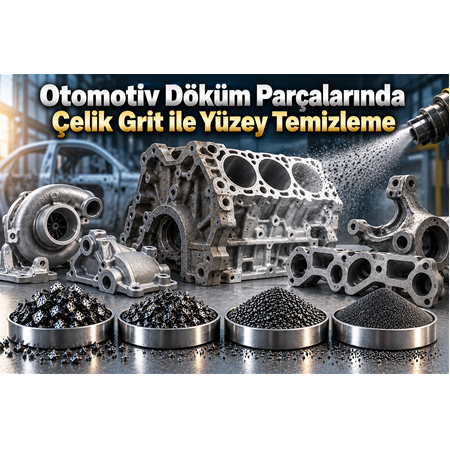
Otomotiv Döküm Parçalarında Çelik Grit ile Yüzey Temizleme
Otomotiv sektöründe motor, şanzıman, fren, süspansiyon ve çeşitli mekanik sistemlerde kullanılan çok sayıda parça döküm yöntemleriyle üretilmektedir. Döküm prosesi sonrasında parçaların yüzeyinde kum kalıntıları, oksitler, çapaklar, döküm artıkları ve farklı yüzey tabakaları oluşabilir.
Bu kalıntıların uzaklaştırılması, parçanın sonraki işleme ve kaplama proseslerine hazırlanması açısından önemlidir. Çelik grit ile yüzey temizleme, uygun metal döküm parçalarında bu amaçla değerlendirilebilen etkili mekanik yüzey hazırlama yöntemlerinden biridir.
Çelik grit partiküllerinin köşeli yapısı, yüzeye çarpma sırasında kesme ve aşındırma etkisi oluşturabilir. Bu sayede döküm yüzeylerindeki istenmeyen tabakaların uzaklaştırılmasına yardımcı olabilir.
Ancak otomotiv döküm parçalarının kumlanması, yalnızca güçlü bir aşındırıcı seçmekten ibaret değildir. Parçanın döküm malzemesi, geometrisi, yüzey toleransları, işlenmiş bölgeleri, hedeflenen yüzey temizliği ve sonraki üretim aşaması birlikte değerlendirilmelidir.
Özellikle seri üretim yapan otomotiv tesislerinde doğru çelik grit seçimi; yüzey kalitesi, üretim hızı, aşındırıcı tüketimi, ekipman verimliliği ve toplam proses maliyeti üzerinde önemli rol oynayabilir.
Otomotiv Döküm Parçası Nedir?
Döküm parçalar, ergitilmiş metalin uygun bir kalıba dökülmesi ve katılaşmasıyla üretilen metal komponentlerdir.
Otomotiv sektöründe farklı döküm alaşımları kullanılabilir.
Bunlar arasında:
- Dökme demir
- Küresel grafitli dökme demir
- Çelik dökümler
- Alüminyum alaşımları
- Magnezyum alaşımları
- Diğer mühendislik alaşımları
bulunabilir.
Döküm yönteminin ardından parçanın yüzeyinde çeşitli kalıntılar bulunması mümkündür.
Bu nedenle döküm sonrası yüzey temizleme, üretim zincirinin önemli aşamalarından biri olabilir.
Döküm Parçalarının Yüzeyinde Hangi Kalıntılar Bulunabilir?
Döküm prosesinin ardından parçanın yüzeyinde farklı türlerde kalıntılar oluşabilir.
Bunlar:
- Döküm kumu
- Oksit tabakaları
- Metal çapakları
- Kalıp kalıntıları
- Yüzey kirleri
- Isıl işlem kaynaklı oksitler
- Üretim kalıntıları
- Eski kaplama veya boya
şeklinde olabilir.
Bu kalıntıların tamamının aynı yöntemle uzaklaştırılması gerekmeyebilir.
Yüzeydeki kalıntının türü, kalınlığı ve parçanın malzemesi uygun temizleme yönteminin belirlenmesinde önemlidir.
Çelik Grit ile Döküm Parça Temizleme Nedir?
Çelik grit ile döküm parça temizleme, metal döküm yüzeyine yüksek hızla çelik esaslı aşındırıcı partiküllerin gönderilmesi ve yüzeydeki istenmeyen tabakaların mekanik olarak uzaklaştırılması işlemidir.
Çelik grit partikülleri yüzeye çarptığında:
- Darbe
- Kesme
- Aşındırma
- Yüzey tabakasını kırma
etkileri oluşturabilir.
Bu mekanik etki, özellikle sağlam metal döküm yüzeylerindeki oksit, kalıntı ve kaplamaların uzaklaştırılmasına yardımcı olabilir.
Otomotiv Döküm Parçalarında Çelik Grit Neden Kullanılır?
Çelik grit kullanımının temel amacı yüzeyde bulunan istenmeyen tabakaların uzaklaştırılmasıdır.
Bunun yanında yüzeyin sonraki proseslere hazırlanması da hedeflenebilir.
Örneğin döküm parça:
Döküm → Yüzey temizleme → İşleme → Kontrol → Kaplama/Boya → Montaj
gibi bir üretim zincirinden geçebilir.
Yüzey temizliğinin yeterli olmaması, sonraki proseslerin performansını etkileyebilir.
Bu nedenle çelik grit, uygun döküm parçalarında üretim sonrası yüzey hazırlama için değerlendirilebilir.
Otomotiv Döküm Parçalarında Çelik Grit Kullanım Alanları
Çelik grit, farklı otomotiv döküm komponentlerinde değerlendirilebilir.
Başlıca uygulama alanları:
Motor parçaları
Motor blokları ve uygun döküm motor komponentlerinde yüzey temizleme amacıyla kullanılabilir.
Şanzıman parçaları
Uygun döküm gövdelerde yüzey kalıntılarının uzaklaştırılmasına yardımcı olabilir.
Fren komponentleri
Dökme demir esaslı bazı fren parçalarında yüzey temizleme işlemlerinde değerlendirilebilir.
Süspansiyon parçaları
Uygun metal döküm süspansiyon komponentlerinde kullanılabilir.
Döküm gövdeler
Pompa, kompresör ve benzeri mekanik sistemlerde kullanılan döküm gövdelerde değerlendirilebilir.
Otomotiv yan sanayi parçaları
Döküm yöntemiyle üretilen çeşitli bağlantı ve mekanik komponentlerde kullanılabilir.
Döküm Motor Parçalarında Çelik Grit Kullanımı
Motor blokları ve diğer döküm motor komponentlerinde yüzey temizliği önemli bir üretim ve restorasyon işlemidir.
Döküm yüzeyinde:
- Oksit
- Döküm kumu
- Yüzey kalıntıları
- Eski boya
- Kir
bulunabilir.
Çelik grit, uygun parametrelerle dış yüzey temizliğinde değerlendirilebilir.
Ancak motor parçalarının iç kanalları, yatak yuvaları ve işlenmiş yüzeyleri nedeniyle kumlama işlemi dikkatli planlanmalıdır.
Kumlama sonrasında parçanın kapsamlı şekilde temizlenmesi gerekir.
Dökme Demir Otomotiv Parçalarında Çelik Grit
Dökme demir, otomotiv sektöründe çeşitli mekanik komponentlerde kullanılan önemli malzemelerden biridir.
Özellikle:
- Fren diskleri
- Motor komponentleri
- Şanzıman parçaları
- Süspansiyon komponentleri
- Mekanik gövdeler
gibi uygulamalarda farklı dökme demir türleri kullanılabilir.
Çelik grit, uygun dökme demir yüzeylerde:
- Oksit temizleme
- Pas giderme
- Yüzey kalıntısı temizleme
- Kaplama öncesi hazırlama
işlemlerinde değerlendirilebilir.
Ancak her dökme demir parçasının mekanik özellikleri aynı olmadığı için proses parametreleri parçaya göre belirlenmelidir.
Çelik Grit Tane Boyutu Döküm Parça Temizliğini Nasıl Etkiler?
Çelik grit farklı tane boyutlarında bulunabilir.
Örneğin:
| Grit | Genel karakter | Döküm parçalarda kullanım yaklaşımı |
|---|---|---|
| G40 | İri | Ağır yüzey tabakaları ve güçlü temizlik |
| G50 | İri/orta | Genel döküm yüzey temizleme |
| G80 | Orta/ince | Kontrollü yüzey hazırlama |
| G120 | İnce | Daha kontrollü ve düşük agresiflikli işlemler |
Bu tablo genel bir rehberdir.
Gerçek uygulamada grit boyutunun yanında:
- Basınç
- Grit sertliği
- Püskürtme açısı
- Nozül mesafesi
- İşlem süresi
- Parçanın malzemesi
de değerlendirilmelidir.
G40 Çelik Grit ile Döküm Parça Temizleme
G40 daha iri grit seçeneklerinden biridir.
Ağır yüzey kalıntılarının bulunduğu sağlam döküm parçaların temizlenmesinde değerlendirilebilir.
Örneğin:
- Ağır oksitli döküm yüzeyler
- Güçlü kaplama kalıntıları
- Eski döküm parçaları
- Restorasyon komponentleri
için uygun proses koşullarında kullanılabilir.
Ancak hassas işlenmiş yüzeylerde aşırı agresif olmamasına dikkat edilmelidir.
G50 Çelik Grit ile Döküm Parça Temizleme
G50, genel endüstriyel yüzey temizleme uygulamalarında değerlendirilebilecek grit boyutlarından biridir.
Döküm parçalarında:
- Yüzey oksidi
- Döküm kalıntıları
- Pas
- Eski boya
gibi tabakaların uzaklaştırılmasında kullanılabilir.
G80 Çelik Grit ile Döküm Yüzey Hazırlama
G80, daha kontrollü yüzey temizleme ve yüzey hazırlama işlemlerinde değerlendirilebilir.
Özellikle döküm parçanın sonraki aşamasında:
- Boya
- Kaplama
- İşleme
- Montaj
gibi işlemler bulunuyorsa yüzey hazırlama amacıyla değerlendirilebilir.
G120 Çelik Grit ile Döküm Parça Temizleme
G120 daha ince grit seçeneklerinden biridir.
Hafif yüzey oksitleri ve daha düşük seviyeli kalıntıların kontrollü şekilde uzaklaştırılmasında değerlendirilebilir.
Daha ince grit kullanımı, yüzey üzerindeki mekanik etkinin proses koşullarıyla birlikte daha kontrollü şekilde yönetilmesine yardımcı olabilir.
Çelik Grit ile Döküm Kumu Temizlenir mi?
Döküm işlemlerinden sonra yüzeyde kum kalıntıları bulunabilir.
Kumlama, bu kalıntıların uzaklaştırılması için kullanılabilecek yöntemlerden biridir.
Ancak döküm kumu ile metal yüzey arasındaki bağın yapısı, parçanın geometrisi ve yüzey koşulları farklı olabileceğinden uygun proses parametrelerinin belirlenmesi gerekir.
Çelik grit bu tür uygulamalarda değerlendirilebilir; ancak sonuçların gerçek parça üzerinde test edilmesi en güvenilir yaklaşımdır.
Çelik Grit ile Oksit Temizleme
Döküm ve ısıl işlem prosesleri sonrasında metal yüzeylerde oksit tabakaları oluşabilir.
Çelik grit ile kumlama, bu oksitlerin mekanik olarak parçalanarak yüzeyden uzaklaştırılmasına yardımcı olabilir.
Özellikle çelik ve dökme demir esaslı parçalar için uygun grit ve proses parametreleri seçilebilir.
Çelik Grit ile Döküm Parça Boya Öncesi Hazırlama
Döküm parça boyanacak veya kaplanacaksa yüzeyin temiz olması gerekir.
Yüzeyde:
- Yağ
- Pas
- Oksit
- Eski boya
- Döküm kalıntıları
bulunması kaplama sisteminin performansını etkileyebilir.
Çelik grit ile kontrollü kumlama:
Kirli yüzey → Temiz metal yüzey → Kontrollü profil → Kaplama
şeklinde bir yüzey hazırlama prosesinin parçası olabilir.
Döküm Parçalarda Yüzey Profili Neden Önemlidir?
Çelik grit ile kumlama sırasında yüzeyde mekanik bir profil oluşabilir.
Bu profil, sonraki boya veya kaplama işlemlerinde yüzey ile kaplama arasındaki mekanik etkileşimi etkileyebilir.
Ancak burada önemli bir nokta vardır:
Döküm parçanın yüzey profilini yalnızca grit boyutu belirlemez.
Yüzey profili üzerinde:
- Grit tane boyutu
- Grit sertliği
- Partikül şekli
- Basınç
- Nozül mesafesi
- Püskürtme açısı
- İşlem süresi
- Döküm malzemesi
etkili olabilir.
Bu nedenle hedeflenen yüzey profilinin ölçümle doğrulanması gerekir.
Karmaşık Geometrili Döküm Parçaların Kumlanması
Otomotiv döküm parçalarının önemli bir özelliği karmaşık geometrilere sahip olmalarıdır.
Parçalarda:
- Girintiler
- Çıkıntılar
- Kanallar
- Delikler
- Köşeler
- İç yüzeyler
- Dar bölgeler
bulunabilir.
Bu nedenle kumlama sırasında nozülün parçaya erişimi önemlidir.
Düz bir yüzeyde etkili olan kumlama açısı, karmaşık geometrili bir döküm parçada aynı sonucu vermeyebilir.
Otomatik Kumlama Sistemlerinde Çelik Grit
Otomotiv üretiminde yüksek adetli parça üretimi nedeniyle otomatik kumlama sistemleri önemli avantajlar sağlayabilir.
Otomatik sistemlerde:
- Grit besleme
- Basınç
- Nozül hareketi
- Parça pozisyonu
- İşlem süresi
kontrol edilebilir.
Bu durum üretim prosesinin tekrarlanabilirliğini artırabilir.
Özellikle aynı tip döküm parçanın yüksek adetlerde temizlenmesi gereken tesislerde otomasyon önemli bir avantajdır.
Robotik Kumlama Sistemlerinde Çelik Grit
Robotik kumlama sistemlerinde nozül hareketleri programlanabilir.
Bu sayede:
- Aynı yüzey bölgeleri tekrar tekrar işlenebilir.
- Ulaşılması zor bölgeler programlanabilir.
- Kumlama süresi standardize edilebilir.
- Operatör bağımlılığı azaltılabilir.
Otomotiv yan sanayisinde seri üretim açısından bu özellikler proses verimliliğine katkı sağlayabilir.
Çelik Grit ve Döküm Parça İşleme Öncesi Yüzey Temizliği
Döküm parça üzerinde işleme yapılacaksa yüzeyin temiz olması bazı üretim süreçlerinde avantaj sağlayabilir.
Kumlama ile:
- Oksit
- Döküm kalıntısı
- Yüzey kirleri
uzaklaştırılabilir.
Böylece sonraki işleme operasyonları için daha temiz bir yüzey elde edilebilir.
Ancak işleme toleransları kritikse kumlama parametreleri dikkatli belirlenmelidir.
Hassas İşlenmiş Döküm Yüzeyleri Korunmalı mı?
Evet.
Döküm parçanın bazı bölgeleri kumlama sonrasında işlenmiş olabilir.
Örneğin:
- Yatak yuvaları
- Conta yüzeyleri
- Bağlantı yüzeyleri
- Hassas delikler
- Toleranslı bölgeler
kumlamadan korunabilir.
Bu bölgelerde maskeleme uygulanabilir.
Böylece çelik grit yalnızca temizlenmesi gereken yüzeylere yönlendirilebilir.
Çelik Grit ile Döküm Parça Kumlamasında Basınç
Grit tane boyutunun yanı sıra basınç da yüzey temizleme performansını etkiler.
Aynı grit:
düşük basınçta daha kontrollü,
yüksek basınçta daha agresif
bir etki oluşturabilir.
Bu nedenle basıncın gereğinden fazla artırılması her zaman avantaj sağlamaz.
Özellikle ince veya hassas döküm bölgelerinde kontrollü basınç kullanılması önemlidir.
Nozül Mesafesi ve Açısı
Nozülün parçaya olan mesafesi ve püskürtme açısı da proses performansını etkiler.
Çok yakın mesafe lokal olarak daha yüksek mekanik etki oluşturabilir.
Çok uzak mesafe ise temizleme performansını azaltabilir.
Bu nedenle otomotiv döküm parçalarında optimum:
grit + basınç + mesafe + açı
kombinasyonu belirlenmelidir.
Otomotiv Döküm Parçalarında Çelik Grit ve Çelik Bilye Karşılaştırması
Çelik grit ve çelik bilye farklı partikül geometrilerine sahiptir.
| Özellik | Çelik Grit | Çelik Bilye |
|---|---|---|
| Partikül yapısı | Köşeli | Yuvarlak |
| Kesme etkisi | Daha belirgin | Daha düşük |
| Yüzey temizleme | Çok uygun | Uygun |
| Boya sökme | Çok uygun | Uygun |
| Yüzey profili | Daha belirgin olabilir | Daha kontrollü olabilir |
| Peening | Genellikle tercih edilmez | Yaygın |
Döküm parçada amaç güçlü bir yüzey temizleme ve profil oluşturmaksa çelik grit değerlendirilebilir.
Çelik Grit Kullanımında Döküm Parçanın Malzemesi Neden Önemlidir?
Her döküm malzemenin sertliği ve mekanik davranışı aynı değildir.
Örneğin:
- Dökme demir
- Çelik döküm
- Alüminyum döküm
farklı yüzey özelliklerine sahiptir.
Çelik grit özellikle demir esaslı döküm parçalar için güçlü bir seçenek olabilir.
Alüminyum gibi daha yumuşak metallerde ise çelik grit kullanımı yüzey üzerinde istenmeyen agresif etki oluşturabileceğinden aşındırıcı seçimi ayrıca değerlendirilmelidir.
Çelik Grit ile Alüminyum Döküm Parça Temizlenir mi?
Alüminyum döküm parçaların yüzey temizliğinde aşındırıcı seçimi özel dikkat gerektirir.
Alüminyum, çelik ve dökme demire göre daha yumuşak bir malzeme olduğundan çelik grit ile agresif kumlama:
- Yüzey deformasyonu
- İstenmeyen profil
- Boyutsal değişim
- Yüzey hasarı
gibi riskleri artırabilir.
Bu nedenle alüminyum döküm parçalarda çelik grit kullanılmadan önce mutlaka uygulama testi yapılmalı ve alternatif aşındırıcılar da değerlendirilmelidir.
Döküm Parçaların Kumlanmasında Son Temizlik
Kumlama sonrasında parçanın üzerinde aşındırıcı partikülleri ve metal tozları kalabilir.
Özellikle otomotiv parçalarında bu kalıntıların sonraki üretim proseslerine taşınması istenmez.
Bu nedenle kumlama sonrasında:
- Basınçlı hava
- Fırçalama
- Yıkama
- Vakumlama
- Uygun endüstriyel temizleme
yöntemleri kullanılabilir.
Motor ve şanzıman gibi hassas sistemlerde son temizlik özellikle önemlidir.
Çelik Grit Geri Kazanılabilir mi?
Uygun kumlama sistemlerinde çelik grit geri kazanılabilir.
Proses içerisinde kullanılan grit:
- Toplanır.
- Eleme sisteminden geçirilir.
- Uygun partiküller ayrılır.
- Çok küçük veya kirlenmiş partiküller uzaklaştırılır.
- Kullanılabilir grit yeniden sisteme verilir.
Bu sistem, yüksek hacimli otomotiv üretiminde aşındırıcı maliyetlerinin optimize edilmesine yardımcı olabilir.
Otomotiv Döküm Parçalarında Çelik Grit Tüketimi Nasıl Azaltılır?
Çelik grit tüketimini azaltmak için yalnızca daha az grit kullanmak doğru yaklaşım değildir.
Amaç:
daha düşük toplam tüketimle hedeflenen temizleme kalitesini elde etmek
olmalıdır.
Bunun için:
- Doğru grit boyutu seçilmeli.
- Basınç optimize edilmeli.
- Nozül mesafesi ayarlanmalı.
- Püskürtme açısı optimize edilmeli.
- Grit geri kazanılmalı.
- Çok küçük partiküller sistemden ayrılmalı.
- Kumlama süresi gereksiz yere uzatılmamalıdır.
Otomotiv Döküm Parçalarında Kalite Kontrol
Kumlama sonrasında kalite kontrol yapılması önemlidir.
Kontrol kapsamında:
- Yüzey temizliği
- Yüzey profili
- Parça geometrisi
- Kritik ölçüler
- Yüzeyde kalan kalıntılar
- Kaplama öncesi uygunluk
değerlendirilebilir.
Özellikle seri üretimde bu kontroller proses standardizasyonuna katkı sağlayabilir.
Otomotiv Döküm Parçalarında Çelik Grit Kullanımının Avantajları
Etkili mekanik temizlik
Çelik grit, uygun metal döküm yüzeylerindeki oksit ve kalıntıların uzaklaştırılmasına yardımcı olabilir.
Güçlü yüzey hazırlama
Boya ve kaplama öncesinde temiz bir metal yüzey oluşturulmasına katkı sağlayabilir.
Farklı tane boyutları
Uygulamaya göre farklı grit boyutları kullanılabilir.
Endüstriyel üretime uygunluk
Otomatik kumlama sistemlerine entegre edilebilir.
Geri kazanım
Uygun sistemlerde geri kazanım yapılabilir.
Seri üretim avantajı
Doğru proses parametreleriyle tekrarlanabilir yüzey temizleme işlemleri gerçekleştirilebilir.
Çelik Grit ile Döküm Parça Kumlamasında En Sık Yapılan Hatalar
Yanlış grit boyutu kullanmak
Aşırı iri grit hassas yüzeylerde gereğinden fazla mekanik etki oluşturabilir.
Çok yüksek basınç kullanmak
Daha yüksek basınç her zaman daha iyi temizleme anlamına gelmez.
Hassas yüzeyleri maskelememek
İşlenmiş yüzeyler ve toleranslı bölgeler korunmalıdır.
Kumlama sonrasında yeterli temizlik yapmamak
Parça üzerinde kalan grit partikülleri sonraki proseslerde sorun oluşturabilir.
Yüzey profilini ölçmemek
Özellikle kaplama uygulanacak parçalarda yüzey profilinin kontrol edilmesi önemlidir.
Sadece aşındırıcı fiyatına bakmak
Gerçek maliyet; ürün fiyatı, tüketim, işçilik, enerji, bakım ve proses süresi birlikte değerlendirilerek belirlenmelidir.
Otomotiv Döküm Parçaları İçin Çelik Grit Seçim Rehberi
Pratik olarak şu adımlar izlenebilir:
1. Döküm malzemesini belirleyin
Dökme demir, çelik döküm veya alüminyum döküm mü?
2. Yüzey kalıntısını belirleyin
Döküm kumu, oksit, pas, boya veya başka bir kalıntı mı?
3. Parçanın hassas bölgelerini belirleyin
Hangi yüzeyler kumlanabilir, hangi yüzeyler korunmalıdır?
4. Hedef yüzey kalitesini belirleyin
Yalnızca temizlik mi isteniyor, yoksa kaplama öncesi yüzey hazırlama mı yapılacak?
5. Grit boyutunu seçin
G40, G50, G80 veya G120 gibi seçenekleri değerlendirin.
6. Basıncı optimize edin
Parçaya gereğinden fazla mekanik enerji uygulamayın.
7. Numune testi yapın
Seri üretimden önce gerçek parça üzerinde veya temsilî numune üzerinde test gerçekleştirin.
8. Sonuçları ölçün
Temizlik, yüzey profili, ölçüsel durum ve aşındırıcı tüketimini kontrol edin.
Sonuç
Otomotiv döküm parçalarında çelik grit ile yüzey temizleme, uygun metal parçaların üretim, bakım, restorasyon ve kaplama öncesi hazırlık süreçlerinde değerlendirilebilen etkili bir yüzey hazırlama yöntemidir.
Çelik grit; döküm kumu, oksit, pas, eski boya ve çeşitli yüzey kalıntılarının mekanik olarak uzaklaştırılmasına yardımcı olabilir.
Özellikle dökme demir ve çelik esaslı otomotiv döküm parçalarında; motor komponentleri, şanzıman parçaları, fren komponentleri, süspansiyon parçaları ve çeşitli mekanik dökümlerde değerlendirilebilir.
Ancak doğru sonuç için yalnızca grit boyutuna odaklanılmamalıdır.
Başarılı bir proses:
Döküm malzemesi + yüzey kalıntısı + grit boyutu + grit sertliği + basınç + nozül mesafesi + püskürtme açısı + işlem süresi + hedef yüzey profili
birlikte değerlendirilerek oluşturulmalıdır.
G40 ve G50 gibi daha iri gritler ağır yüzey temizleme işlemlerinde, G80 ve G120 gibi daha ince gritler ise daha kontrollü yüzey hazırlama işlemlerinde değerlendirilebilir.
Özellikle otomotiv döküm parçalarında en agresif kumlama yerine, parçanın fonksiyonel özelliklerini koruyarak gerekli temizlik seviyesini sağlayan kontrollü proses hedeflenmelidir.
Seri üretim yapan işletmeler açısından ise doğru çelik grit seçimi yalnızca yüzey kalitesini değil; işlem süresini, aşındırıcı tüketimini, ekipman verimliliğini ve toplam üretim maliyetini de etkileyebilir.
Bu nedenle çelik grit seçiminin numune testiyle doğrulanması, yüzey temizliğinin ve gerektiğinde yüzey profilinin ölçülmesi, otomotiv döküm parçalarında daha güvenilir ve tekrarlanabilir sonuçlar elde edilmesini sağlar.
Bize Ulaşın
-
Kurtköy Mah. Ankara Cad. Yelken Plaza No: 289/21 PENDİK / İSTANBUL
-
+90 216 526 04 90
-
+90 532 134 47 92
-
+90 216 212 01 21
-
+90 532 134 47 92
-
bilgi@nanokar.com.tr
E-Bülten Aboneliği
-
Kampanya ve yeniliklerden haberdar olmak için e-bültenimize kayıt olun.
KURUMSAL
SİPARİŞ
