
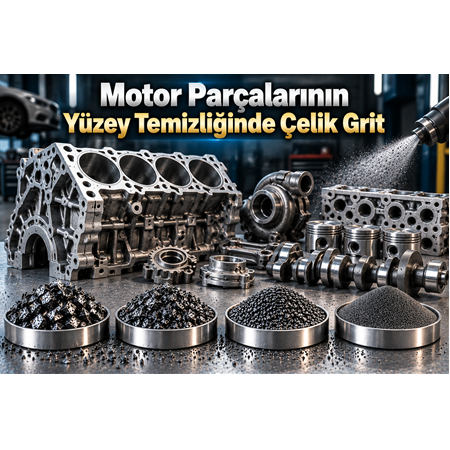
Motor Parçalarının Yüzey Temizliğinde Çelik Grit
Motor parçaları; üretim, bakım, revizyon ve restorasyon süreçlerinde farklı yüzey kirleticileriyle karşılaşabilir. Pas, oksit, eski kaplama, karbonlaşmış kalıntılar, döküm artıkları ve üretim kaynaklı yüzey tabakaları, parçaların sonraki işlemlere hazırlanmasını zorlaştırabilir.
Bu nedenle motor parçalarının yüzey temizliği, otomotiv ve makine sektörlerinde önemli bir proses olarak değerlendirilir.
Metal parçaların yüzey temizliğinde kullanılan yöntemlerden biri kumlama işlemidir. Kumlama prosesinde kullanılan aşındırıcı malzemenin seçimi ise temizleme performansı, yüzey profili, işlem süresi ve parça güvenliği açısından büyük önem taşır.
Çelik grit, köşeli partikül yapısı sayesinde metal yüzeylerde güçlü mekanik temizleme etkisi oluşturabilen aşındırıcılardan biridir. Özellikle çelik esaslı ve uygun döküm motor parçalarında pas, oksit ve bazı yüzey kalıntılarının uzaklaştırılmasında değerlendirilebilir.
Ancak motor parçalarının kumlanması, genel metal yüzey kumlamasına göre daha dikkatli proses kontrolü gerektirir. Çünkü motor komponentlerinde ölçü toleransları, işlenmiş yüzeyler, yataklama bölgeleri, sızdırmazlık yüzeyleri ve hassas geometriler bulunabilir.
Bu nedenle çelik grit seçimi yapılırken yalnızca “hangi grit daha güçlü?” sorusuna değil, “hangi grit parçanın fonksiyonel özelliklerini koruyarak istenen temizliği sağlayabilir?” sorusuna odaklanılmalıdır.
Çelik Grit Nedir?
Çelik grit, çelik esaslı aşındırıcı malzemenin kontrollü olarak parçalanması ve tane boyutlarına göre sınıflandırılmasıyla elde edilen metalik bir kumlama malzemesidir.
Çelik bilyeye göre daha köşeli ve düzensiz partikül yapısına sahiptir.
Bu partikül geometrisi, yüzeye çarpma sırasında:
- Mekanik darbe,
- Kesme etkisi,
- Aşındırma,
- Yüzey tabakasını parçalama
gibi etkilerin oluşmasına yardımcı olabilir.
Bu nedenle çelik grit özellikle metal yüzeylerin temizlenmesi ve kaplama öncesi hazırlanması gibi uygulamalarda kullanılabilir.
Motor Parçaları Neden Yüzey Temizliğine İhtiyaç Duyar?
Motor parçalarının yüzeylerinde kullanım veya üretim sürecine bağlı olarak farklı kalıntılar oluşabilir.
Bunlar arasında:
- Pas
- Metal oksitleri
- Eski boya
- Eski kaplama
- Döküm kalıntıları
- Isıl işlem kaynaklı yüzey tabakaları
- Üretim kalıntıları
- Yüzey kirleri
- Karbonlaşmış kalıntılar
bulunabilir.
Yüzeydeki bu tabakalar parçanın görsel görünümünü bozmasının yanında sonraki kaplama, boya veya restorasyon işlemlerini de etkileyebilir.
Özellikle motor yenileme ve restorasyon uygulamalarında parçanın yüzeyinin kontrollü şekilde temizlenmesi önemli bir adımdır.
Motor Parçalarında Çelik Grit Kullanım Alanları
Çelik grit, uygun proses koşulları sağlandığında farklı motor komponentlerinin yüzey temizleme işlemlerinde değerlendirilebilir.
Başlıca uygulamalar:
- Motor blokları
- Motor gövdeleri
- Çelik motor komponentleri
- Döküm parçalar
- Braketler
- Motor bağlantı parçaları
- Kasnaklar
- Bazı mekanik komponentler
- Restorasyon parçaları
- Revizyon sırasında temizlenen metal parçalar
Burada önemli nokta, motorun tamamının veya her motor parçasının aynı şekilde kumlanamayacağıdır.
Parçanın işlevsel yüzeyleri ve toleransları mutlaka dikkate alınmalıdır.
Motor Bloğunun Çelik Grit ile Temizlenmesi
Motor blokları, özellikle eski veya restorasyona alınmış motorlarda yüzey temizleme ihtiyacı duyabilir.
Döküm motor bloklarının dış yüzeylerinde:
- Oksit
- Pas
- Eski boya
- Döküm kalıntıları
- Yüzey kirleri
bulunabilir.
Uygun çelik grit ve kontrollü kumlama parametreleriyle dış yüzeydeki bu kalıntıların uzaklaştırılması mümkün olabilir.
Ancak motor bloğunda yağ kanalları, su kanalları, yatak yuvaları ve çeşitli hassas geometriler bulunduğundan kumlama sonrasında parçanın çok iyi temizlenmesi gerekir.
Aşındırıcı partiküllerin motor içerisinde veya fonksiyonel yüzeylerde kalması istenmeyen sonuçlara yol açabilir.
Motor Parçalarının Kumlanmasında En Önemli Konu: Parça Hassasiyeti
Motor parçalarının yüzey temizliğinde çelik grit kullanırken parçanın yalnızca malzemesine değil, işlevine de bakılmalıdır.
Bir motor parçasının bazı bölgeleri yalnızca kozmetik yüzey olabilirken bazı bölgeleri doğrudan mekanik fonksiyonun parçasıdır.
Örneğin:
- Yatak yuvaları
- Conta yüzeyleri
- Sızdırmazlık bölgeleri
- Mil yataklama yüzeyleri
- Hassas işlenmiş bölgeler
- Toleranslı bağlantı yüzeyleri
kumlama işleminden korunmalıdır veya proses özel olarak kontrol edilmelidir.
Bu nedenle kritik bölgelerde maskeleme veya alternatif yüzey temizleme yöntemleri değerlendirilebilir.
Motor Parçalarında Çelik Grit Tane Boyutu Nasıl Seçilir?
Çelik grit farklı tane boyutlarında kullanılabilir.
Otomotiv ve endüstriyel kumlama uygulamalarında örnek olarak G40, G50, G80 ve G120 gibi grit sınıflarıyla karşılaşılabilir.
Genel karakterleri:
| Grit | Genel karakter | Motor parçalarında değerlendirilebilecek kullanım |
|---|---|---|
| G40 | İri ve agresif | Sağlam, ağır kirli dış yüzeyler |
| G50 | İri/orta | Genel yüzey temizleme |
| G80 | Orta/ince | Kontrollü yüzey hazırlama |
| G120 | İnce | Daha hassas ve kontrollü yüzey işlemleri |
Bu tablo kesin bir uygulama standardı değildir.
Motor parçasının malzemesi, yüzey durumu, toleransları ve kumlama ekipmanı mutlaka dikkate alınmalıdır.
G40 Çelik Grit Motor Parçalarında Kullanılır mı?
G40 daha iri grit sınıflarından biridir.
Ağır pas, kalın boya veya güçlü yüzey tabakalarının bulunduğu dayanıklı dış yüzeylerde değerlendirilebilir.
Ancak motor parçalarında G40 kullanılırken dikkatli olunmalıdır.
Çünkü yüksek agresiflik:
- Hassas yüzeyleri etkileyebilir.
- Yüzey profilini artırabilir.
- İnce bölgelerde istenmeyen deformasyon oluşturabilir.
- İşlenmiş yüzeylerde yüzey özelliklerini değiştirebilir.
Bu nedenle G40 daha çok dayanıklı ve fonksiyonel tolerans açısından kritik olmayan bölgelerde değerlendirilmelidir.
G50 Çelik Grit ile Motor Parçası Temizleme
G50, genel metal yüzey temizleme uygulamalarında değerlendirilebilecek orta-iri bir grit seçeneğidir.
Özellikle:
- Motor bloklarının dış yüzeyleri
- Çelik bağlantı parçaları
- Braketler
- Ağır yüzey kirliliğine sahip komponentler
gibi uygulamalarda değerlendirilebilir.
G80 Çelik Grit Motor Parçalarında Ne İşe Yarar?
G80, daha kontrollü yüzey temizleme ve hazırlama işlemleri için değerlendirilebilir.
Motor parçalarında özellikle yüzey temizliği ile kontrollü yüzey profili arasında denge kurulması istenen uygulamalarda tercih edilebilir.
Boya veya kaplama öncesi hazırlama işlemlerinde de değerlendirilebilir.
G120 Çelik Grit Motor Parçalarında Kullanılabilir mi?
G120 daha ince grit seçeneklerinden biridir.
Hafif oksitlenmiş veya daha kontrollü temizleme gerektiren yüzeylerde değerlendirilebilir.
Özellikle parçanın yüzeyinde daha düşük seviyede mekanik etki isteniyorsa daha ince grit seçenekleri incelenebilir.
Ancak ince grit kullanılması, hassas parçaların otomatik olarak güvenli şekilde kumlanabileceği anlamına gelmez.
Parçanın fonksiyonel yüzeyleri her durumda ayrıca değerlendirilmelidir.
Motor Parçalarının Yüzey Temizliğinde Çelik Grit ve Basınç İlişkisi
Çelik grit seçimi kadar kumlama basıncı da önemlidir.
Aynı grit:
düşük basınçta daha kontrollü,
yüksek basınçta daha agresif
bir etki oluşturabilir.
Bu nedenle motor parçalarında yalnızca grit boyutunu değiştirmek yerine basınç ve nozül mesafesi de birlikte optimize edilmelidir.
Gereğinden yüksek basınç:
- Yüzeyin aşırı işlenmesine,
- Hassas bölgelerin zarar görmesine,
- Grit tüketiminin artmasına,
- Ekipman aşınmasının hızlanmasına
neden olabilir.
Nozül Mesafesi Motor Parçalarının Kumlanmasını Nasıl Etkiler?
Nozül ile parça arasındaki mesafe, partiküllerin yüzeye aktardığı mekanik etkinin kontrolünde önemlidir.
Nozülün çok yakın olması lokal olarak yüksek aşındırma etkisi oluşturabilir.
Çok uzak olması ise temizleme performansını düşürebilir.
Motor parçalarının karmaşık geometrileri nedeniyle nozülün:
- Mesafesi
- Açısı
- Hareket hızı
- Yüzeye göre konumu
kontrollü şekilde belirlenmelidir.
Motor Parçalarında Yüzey Profilinin Önemi
Çelik grit ile kumlama yalnızca yüzey temizleme işlemi değildir.
Aynı zamanda yüzeyde belirli bir mekanik profil oluşmasına neden olabilir.
Bu özellik özellikle boya ve kaplama öncesi hazırlamada avantaj sağlayabilir.
Ancak motor parçalarında yüzey profilinin gereğinden fazla artırılması istenmeyebilir.
Özellikle hassas işlenmiş yüzeylerde amaç:
maksimum aşındırma değil, yeterli temizlik ve kontrollü yüzey hazırlamadır.
Ayrıca yüzey profili yalnızca grit boyutuna bağlı değildir. Basınç, partikül geometrisi, sertlik, püskürtme açısı, mesafe ve işlem süresi de sonucu etkiler.
Çelik Grit ile Motor Bloğu Kumlanırken Nelere Dikkat Edilmeli?
Motor bloğu kumlama işlemi özellikle dikkat gerektirir.
İşlem öncesinde:
- Yağ kalıntıları temizlenmeli,
- Motor içerisindeki açık kanallar korunmalı,
- Hassas yüzeyler maskelenmeli,
- Conta yüzeyleri korunmalı,
- Yataklama bölgeleri kontrol edilmeli,
- Açık delikler uygun şekilde kapatılmalıdır.
Kumlama sonrasında ise motor bloğu çok dikkatli şekilde temizlenmelidir.
Aşındırıcı kalıntılarının motor içerisinde kalması önlenmelidir.
Motor Parçalarında Kumlama Sonrası Temizlik Neden Önemlidir?
Kumlama işlemi tamamlandıktan sonra parçanın temizlenmesi en az kumlama kadar önemlidir.
Parçanın üzerinde:
- Grit partikülleri
- Toz
- Metal kalıntıları
- Eski kaplama parçaları
kalabilir.
Özellikle motor komponentlerinde bu kalıntıların hareketli veya yağlanan sistemlere ulaşması istenmez.
Bu nedenle kumlama sonrasında:
- Basınçlı hava
- Uygun temizleme sıvıları
- Fırçalama
- Yıkama
- Filtreleme
gibi yöntemlerle parçanın proses gereksinimine uygun şekilde temizlenmesi gerekebilir.
Motor Parçalarının Boya Öncesi Çelik Grit ile Hazırlanması
Restorasyon ve yenileme uygulamalarında motor parçalarının yeniden boyanması yaygındır.
Bu durumda eski boya ve yüzey oksitlerinin uzaklaştırılması gerekir.
Çelik grit ile kontrollü kumlama:
Eski boya → Kumlama → Temiz metal yüzey → Yüzey kontrolü → Boya/kaplama
şeklindeki prosesin bir parçası olabilir.
Burada uygulanacak yüzey profilinin boya veya kaplama sisteminin teknik gereksinimleriyle uyumlu olması önemlidir.
Motor Parçalarının Restorasyonunda Çelik Grit
Klasik ve eski otomobillerin restorasyonunda motor komponentleri önemli bir çalışma alanıdır.
Uzun süre kullanılan motor parçalarında:
- Pas
- Oksit
- Eski boya
- Kir
- Döküm yüzey kalıntıları
oluşabilir.
Çelik grit, uygun parçalarda bu tabakaların uzaklaştırılmasına yardımcı olabilir.
Restorasyon uygulamalarında amaç parçayı mümkün olduğunca agresif şekilde aşındırmak değil, orijinal parçanın geometrisini ve işlevsel yüzeylerini koruyarak temizlemektir.
Çelik Grit Her Motor Parçasında Kullanılabilir mi?
Hayır.
Bu önemli bir noktadır.
Çelik grit özellikle metal yüzeylerin temizlenmesinde etkili olsa da motorun tüm komponentleri için uygun olmayabilir.
Özellikle:
- Hassas işlenmiş yüzeyler
- Yataklama yüzeyleri
- Sızdırmazlık yüzeyleri
- Çok ince parçalar
- Düşük toleranslı komponentler
- Hassas alaşımlar
için farklı temizleme yöntemleri tercih edilebilir.
Bu nedenle çelik grit kullanmadan önce parçanın teknik özellikleri değerlendirilmelidir.
Motor Parçalarında Çelik Grit mi, Çelik Bilye mi?
Çelik grit ve çelik bilye aynı malzeme değildir.
Temel fark partikül geometrisidir.
| Özellik | Çelik Grit | Çelik Bilye |
|---|---|---|
| Şekil | Köşeli | Yuvarlak |
| Kesme etkisi | Daha belirgin | Daha düşük |
| Pas temizleme | Çok uygun | Uygun |
| Boya sökme | Çok uygun | Uygun |
| Yüzey profili | Daha belirgin olabilir | Daha kontrollü olabilir |
| Peening | Genellikle tercih edilmez | Yaygın |
Motor parçasının yüzey temizleme amacına göre iki aşındırıcıdan biri tercih edilebilir.
Eğer güçlü bir kesme ve yüzey temizleme etkisi isteniyorsa çelik grit değerlendirilebilir.
Çelik Grit Motor Parçalarının Ölçülerini Değiştirir mi?
Kontrolsüz veya gereğinden agresif kumlama, bazı yüzeylerde istenmeyen mekanik etkilere neden olabilir.
Özellikle hassas toleranslı motor komponentlerinde bu konu önemlidir.
Bu nedenle:
- Grit boyutu
- Basınç
- İşlem süresi
- Nozül mesafesi
- Püskürtme açısı
kontrollü tutulmalıdır.
Kumlama sonrasında kritik ölçülerin kontrol edilmesi de gerekebilir.
Motor Parçalarının Kumlanmasında Maskeleme
Motor parçalarının birçok bölgesinin kumlamadan korunması gerekebilir.
Maskeleme ile:
- Yatak yuvaları
- Conta yüzeyleri
- Dişli bölgeler
- Hassas delikler
- İşlenmiş yüzeyler
- Sızdırmazlık bölgeleri
korunabilir.
Bu yaklaşım, kumlamanın yalnızca istenen yüzeylere uygulanmasına yardımcı olur.
Otomatik Kumlama Sistemlerinde Motor Parçaları
Seri üretim yapan otomotiv tesislerinde motor parçalarının yüzey temizliği otomatik veya robotik sistemlerle gerçekleştirilebilir.
Bu sistemlerde:
- Grit besleme miktarı
- Basınç
- Nozül konumu
- Parça hareketi
- Kumlama süresi
- Püskürtme açısı
kontrol edilebilir.
Otomasyonun önemli avantajlarından biri prosesin tekrarlanabilirliğidir.
Aynı parçanın benzer parametrelerle tekrar tekrar işlenmesi, seri üretimde kalite standardizasyonuna katkı sağlayabilir.
Çelik Grit Tüketimi Nasıl Optimize Edilir?
Motor parçalarının seri üretiminde aşındırıcı tüketimi önemli bir maliyet kalemi olabilir.
Bu nedenle yalnızca çelik grit kilogram fiyatına bakmak yeterli değildir.
Daha doğru değerlendirme için:
kg grit / parça
veya
kg grit / m²
gibi göstergeler kullanılabilir.
Bunun yanında:
- İşlem süresi
- Enerji tüketimi
- Kompresör maliyeti
- Ekipman aşınması
- Grit geri kazanımı
- İşçilik
de hesaba katılmalıdır.
Çelik Grit Geri Kazanımı
Uygun kumlama sistemlerinde çelik grit geri kazanılabilir.
Kullanılan aşındırıcı:
- Sistem içerisinde toplanır.
- Eleme veya ayırma işleminden geçirilir.
- Uygun partiküller ayrılır.
- Çok küçük veya kirlenmiş partiküller sistemden çıkarılır.
- Uygun grit tekrar kullanılır.
Bu yaklaşım özellikle yüksek hacimli üretim yapan otomotiv tesislerinde aşındırıcı maliyetlerinin kontrolüne yardımcı olabilir.
Motor Parçalarının Kumlanmasında Kalite Kontrol
Kumlama sonrasında kalite kontrol yapılması önemlidir.
Kontrol edilebilecek başlıca parametreler:
- Yüzey temizliği
- Yüzey profili
- Yüzeyde kalan kalıntılar
- Parça geometrisi
- Kritik ölçüler
- Kaplama öncesi yüzey uygunluğu
Özellikle hassas motor komponentlerinde yalnızca görsel kontrol yeterli olmayabilir.
Motor Parçalarının Yüzey Temizliğinde Çelik Grit Kullanmanın Avantajları
Çelik grit doğru proses koşullarında kullanıldığında:
Etkili temizlik
Pas, oksit ve eski kaplamaların uzaklaştırılmasına yardımcı olabilir.
Güçlü mekanik etki
Köşeli partikül yapısı sayesinde yüzey tabakalarının parçalanmasını kolaylaştırabilir.
Farklı tane boyutları
Uygulamaya göre farklı grit boyutları seçilebilir.
Yüzey hazırlama
Boya ve kaplama öncesinde yüzeyin hazırlanmasına yardımcı olabilir.
Endüstriyel uygulamalara uygunluk
Uygun sistemlerde otomatik ve yüksek hacimli üretim proseslerine entegre edilebilir.
Geri kazanım
Uygun ekipmanlarla aşındırıcı geri kazanım sistemleri kullanılabilir.
Motor Parçalarının Kumlanmasında En Yaygın Hatalar
Çok agresif grit kullanmak
Parçanın hassas bölgelerinde gereksiz yüzey etkisi oluşturabilir.
Basıncı gereğinden fazla artırmak
Daha yüksek basınç her zaman daha iyi sonuç sağlamaz.
Hassas yüzeyleri maskelememek
Yataklama ve sızdırmazlık bölgelerinde sorun oluşturabilir.
Kumlama sonrasında parçayı yeterince temizlememek
Motor içerisinde kalan aşındırıcı partikülleri ciddi bir proses problemi oluşturabilir.
Yüzey profilini ölçmemek
Özellikle boya ve kaplama öncesinde yüzey profilinin kontrol edilmesi önemlidir.
Sadece grit fiyatına odaklanmak
Toplam maliyet; grit fiyatı, tüketim, işçilik, enerji ve bakım giderleriyle birlikte değerlendirilmelidir.
Motor Parçalarında Çelik Grit Seçimi İçin Pratik Rehber
Doğru grit seçimi için şu sıra izlenebilir:
1. Parçanın malzemesini belirleyin
Çelik, dökme demir veya farklı bir alaşım mı?
2. Yüzeydeki kalıntıyı belirleyin
Pas mı?
Oksit mi?
Boya mı?
Döküm kalıntısı mı?
3. Parçanın hassas bölgelerini belirleyin
Hangi bölgeler kumlanabilir, hangileri korunmalıdır?
4. Hedef yüzey kalitesini belirleyin
Temizlik seviyesi ve yüzey profili ne olmalıdır?
5. Grit boyutunu seçin
G40, G50, G80 veya G120 gibi seçenekleri uygulamaya göre değerlendirin.
6. Basıncı optimize edin
Parçaya gereğinden fazla mekanik enerji aktarmayın.
7. Numune testi yapın
Seri üretim öncesinde gerçek parça veya uygun bir numune üzerinde test gerçekleştirin.
8. Sonuçları ölçün
Yüzey temizliği, profil, parça ölçüleri ve proses maliyetini kontrol edin.
Motor Parçalarının Yüzey Temizliğinde Çelik Grit Kullanımı Neden Önemlidir?
Motor parçalarının üretim ve restorasyon süreçlerinde yüzey hazırlama, sonraki işlemlerin kalitesini etkileyen önemli bir aşamadır.
Çelik grit;
- Pas temizleme,
- Oksit giderme,
- Eski boya sökme,
- Döküm yüzey temizleme,
- Kaplama öncesi hazırlık
gibi işlemlerde güçlü bir seçenek olabilir.
Ancak motor parçalarının hassas yapısı nedeniyle çelik grit kullanımı kontrollü bir proses olarak ele alınmalıdır.
En uygun sonuç, doğru grit boyutu ile doğru kumlama parametrelerinin bir arada belirlenmesiyle elde edilir.
Sonuç
Motor parçalarının yüzey temizliğinde çelik grit, uygun metal komponentlerde pas, oksit, eski boya ve çeşitli yüzey kalıntılarının mekanik olarak uzaklaştırılması için etkili bir aşındırıcı seçeneği olabilir.
Özellikle motor blokları, döküm komponentler, çelik bağlantı parçaları ve restorasyon amaçlı metal motor parçalarında değerlendirilebilir.
Bununla birlikte motor parçaları, genel çelik konstrüksiyonlara göre daha hassas toleranslara ve fonksiyonel yüzeylere sahip olabilir. Bu nedenle her motor parçasına aynı grit, aynı basınç ve aynı kumlama süresi uygulanmamalıdır.
Doğru proses:
Parça analizi → yüzey kirliliğinin belirlenmesi → hassas bölgelerin korunması → uygun grit seçimi → basınç ve nozül ayarı → numune testi → yüzey ve ölçü kontrolü → son temizlik
şeklinde planlanabilir.
G40 ve G50 gibi daha iri gritler ağır yüzey temizleme işlemlerinde, G80 ve G120 gibi daha ince gritler ise daha kontrollü yüzey hazırlama işlemlerinde değerlendirilebilir.
Ancak nihai seçim her zaman gerçek parça ve proses koşullarına göre yapılmalıdır.
Özellikle motor parçalarında en agresif kumlama değil, parçanın fonksiyonunu koruyarak gerekli temizlik seviyesini sağlayan kumlama prosesi hedeflenmelidir.
Bu yaklaşım; yüzey kalitesinin iyileştirilmesine, boya ve kaplama öncesi hazırlığın optimize edilmesine, aşındırıcı tüketiminin kontrol edilmesine ve toplam proses maliyetinin düşürülmesine yardımcı olabilir.
Bize Ulaşın
-
Kurtköy Mah. Ankara Cad. Yelken Plaza No: 289/21 PENDİK / İSTANBUL
-
+90 216 526 04 90
-
+90 532 134 47 92
-
+90 216 212 01 21
-
+90 532 134 47 92
-
bilgi@nanokar.com.tr
E-Bülten Aboneliği
-
Kampanya ve yeniliklerden haberdar olmak için e-bültenimize kayıt olun.
KURUMSAL
SİPARİŞ
