
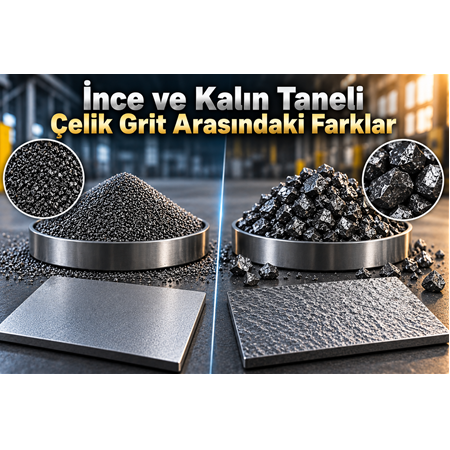
İnce ve Kalın Taneli Çelik Grit Arasındaki Farklar
Çelik grit kumlama uygulamalarında abrasiv tane boyutu, yüzey temizleme performansından yüzey pürüzlülüğüne, işlem süresinden toplam maliyete kadar birçok faktörü etkiler. Bu nedenle ince ve kalın taneli çelik grit arasındaki farklar, endüstriyel yüzey hazırlama işlemlerinde doğru ürün seçimi açısından büyük önem taşır.
İnce taneli çelik gritler daha kontrollü yüzey işlemleri ve daha ince yüzey profili gereken uygulamalarda değerlendirilebilirken, kalın taneli çelik gritler ağır pas, kalın boya ve sert yüzey kirleticilerinin uzaklaştırılmasında daha agresif bir seçenek sunabilir.
Ancak "ince grit daha kaliteli yüzey oluşturur" veya "kalın grit daha iyi temizler" şeklinde kesin kurallar koymak doğru değildir.
Çünkü kumlama performansı;
tane boyutu + grit sertliği + partikül şekli + kumlama basıncı + yüzey malzemesi + yüzeydeki kirletici + ekipman + işlem süresi
gibi birçok değişkene bağlıdır.
Bu nedenle doğru grit seçimi, uygulamanın gerektirdiği yüzey temizliği ve yüzey profili birlikte değerlendirilerek yapılmalıdır.
Çelik Grit Tane Boyutu Neden Önemlidir?
Kumlama işleminde çelik grit partikülleri yüksek hızla metal yüzeye çarpar.
Bu çarpma sırasında yüzeydeki pas, boya, oksit ve diğer kirleticiler mekanik olarak parçalanır ve yüzeyden uzaklaştırılır.
Partikül boyutu değiştiğinde:
- Darbe karakteri
- Yüzey temizleme gücü
- Yüzey profili
- İşlem süresi
- Partikül sayısı
- Abrasiv tüketimi
de değişebilir.
Bu nedenle çelik grit seçiminde tane boyutu yalnızca bir ürün özelliği değil, proses performansını belirleyen temel parametrelerden biridir.
İnce Taneli Çelik Grit Nedir?
İnce taneli çelik grit, daha küçük partikül boyutuna sahip abrasiv malzemedir.
Örneğin 75 µm veya benzeri küçük partikül boyutları, daha ince abrasiv sınıfında değerlendirilebilir.
İnce gritler yüzeye daha fazla sayıda küçük partikülün ulaşmasına olanak sağlayabilir.
Bu nedenle özellikle:
- Hafif pas
- İnce boya
- Hafif oksidasyon
- Kontrollü yüzey hazırlama
- Hassas metal yüzeyler
- İnce yüzey profili
gereken uygulamalarda değerlendirilebilir.
Kalın Taneli Çelik Grit Nedir?
Kalın veya iri taneli çelik grit, daha büyük partiküllerden oluşan abrasivdir.
Örneğin 425 µm gibi partikül boyutları, 75 µm'ye kıyasla oldukça iri bir abrasiv yapısını temsil eder.
İri partiküller yüzeye çarptığında daha yüksek tekil darbe etkisi oluşturabilir.
Bu nedenle:
- Kalın pas
- Sert boya
- Çok katmanlı kaplama
- Ağır oksit
- Döküm kalıntıları
- Ağır yüzey kirleticileri
gibi durumlarda avantaj sağlayabilir.
İnce ve Kalın Taneli Çelik Grit Arasındaki Temel Fark
En temel fark partikül boyutudur.
| Özellik | İnce Taneli Çelik Grit | Kalın Taneli Çelik Grit |
|---|---|---|
| Partikül boyutu | Küçük | Büyük |
| Darbe karakteri | Daha kontrollü | Daha agresif |
| Partikül sayısı | Daha fazla | Daha az |
| Ağır pas temizliği | Daha sınırlı | Çok uygun |
| Kalın boya | Daha sınırlı | Çok uygun |
| İnce boya | Çok uygun | Uygun |
| Hassas yüzey | Daha kontrollü olabilir | Daha dikkatli kullanılmalı |
| Yüzey profili | Daha ince olabilir | Daha belirgin olabilir |
| Ağır yüzey temizleme | Daha yavaş olabilir | Daha hızlı olabilir |
| İnce yüzey işlemi | Çok uygun | Daha sınırlı |
Bu tablo genel teknik prensipleri gösterir. Gerçek sonuç grit kalitesi ve proses koşullarına göre değişebilir.
İnce Grit mi Kalın Grit mi Daha Agresif?
Genel olarak kalın taneli çelik grit, daha iri partikül yapısı nedeniyle daha agresif bir kumlama karakterine sahiptir.
İri partikülün kütlesi daha yüksek olduğundan, benzer hız koşullarında yüzeye çarptığında daha yüksek tekil darbe etkisi oluşturabilir.
Basitleştirilmiş olarak:
İnce grit → Küçük partikül → Kontrollü yüzey işlemi
Kalın grit → Büyük partikül → Daha yüksek tekil darbe
Ancak kumlama basıncı bu davranışı önemli ölçüde değiştirebilir.
Bu nedenle tane boyutu ile birlikte çalışma basıncı da değerlendirilmelidir.
İnce Taneli Çelik Gritin Avantajları
İnce gritlerin en önemli avantajı kontrollü yüzey işlemlerinde ortaya çıkar.
Daha kontrollü yüzey profili
Daha küçük partiküller daha ince yüzey profilinin elde edilmesine yardımcı olabilir.
Hassas uygulamalar
Uygun proses koşullarında hassas metal yüzeylerde değerlendirilebilir.
İnce boya temizliği
Kalın olmayan boya tabakalarının uzaklaştırılmasında avantaj sağlayabilir.
Homojen yüzey
Uygun basınç ve uygulama tekniğiyle daha homojen bir yüzey elde edilmesine yardımcı olabilir.
İnce yüzey işlemleri
Yüzeyden gereğinden fazla malzeme kaldırılmasının istenmediği uygulamalarda değerlendirilebilir.
Kalın Taneli Çelik Gritin Avantajları
İri gritlerin avantajı özellikle ağır yüzey temizleme uygulamalarında ortaya çıkar.
Yüksek tekil darbe etkisi
Büyük partiküller yüzeye daha güçlü mekanik darbe uygulayabilir.
Kalın pas temizliği
Ağır pas tabakalarının uzaklaştırılmasında avantaj sağlayabilir.
Kalın boya sökme
Sert ve çok katmanlı boya sistemlerinde daha agresif bir seçenek olabilir.
Hızlı yüzey temizleme
Uygun ekipman ve basınçla ağır kirleticilerin uzaklaştırılmasında işlem süresini azaltabilir.
Ağır sanayi uygulamaları
Çelik konstrüksiyon, döküm ve ağır makine parçalarında değerlendirilebilir.
İnce Taneli Çelik Grit Ne Zaman Kullanılmalı?
İnce grit seçimi özellikle yüzeydeki kirleticilerin ağır olmadığı uygulamalarda mantıklı olabilir.
Örneğin:
- Hafif pas
- İnce oksit
- İnce boya
- Kontrollü yüzey profili
- Hassas metal yüzey
- Kaplama öncesi ince yüzey hazırlığı
gibi uygulamalarda ince grit değerlendirilebilir.
Buradaki temel amaç yüksek agresiflik değil, kontrollü yüzey hazırlamadır.
Kalın Taneli Çelik Grit Ne Zaman Kullanılmalı?
Kalın gritler daha ağır yüzey kirleticilerinde değerlendirilebilir.
Örneğin:
- Kalın pas
- Çok katmanlı boya
- Sert kaplama
- Yoğun oksit
- Döküm kalıntıları
- Ağır çelik yüzeyler
gibi uygulamalarda iri gritlerin mekanik darbe avantajından yararlanılabilir.
İnce ve Kalın Grit Yüzey Pürüzlülüğünü Nasıl Etkiler?
Çelik grit kumlamada önemli konulardan biri yüzey profilidir.
Abrasiv parçacıkları yüzeye çarparak mikroskobik girinti ve çıkıntılar oluşturur.
Bu yapı özellikle boya ve kaplama uygulamalarında önemlidir.
Genel olarak:
İnce grit → Daha ince/kontrollü yüzey profili oluşturma potansiyeli
Kalın grit → Daha belirgin/agresif yüzey profili oluşturma potansiyeli
Ancak burada önemli bir ayrıntı vardır.
Yüzey pürüzlülüğü yalnızca tane boyutuyla belirlenmez.
Aşağıdaki faktörler de önemlidir:
- Grit sertliği
- Grit şekli
- Kumlama basıncı
- Nozul çapı
- Nozul mesafesi
- Kumlama açısı
- İşlem süresi
- Metalin sertliği
- Gritin kullanım durumu
Bu nedenle yalnızca "ince grit şu Ra değerini verir" şeklinde kesin bir sonuç vermek teknik açıdan doğru değildir.
İnce ve Kalın Taneli Grit Arasında Temizleme Hızı
Ağır yüzey kirleticilerinin temizlenmesinde iri gritler avantaj sağlayabilir.
Örneğin 425 µm gibi iri bir partikül, kalın pas tabakasına güçlü bir darbe uygulayabilir.
75 µm gibi ince bir partikül ise aynı yüzeyde çok daha kontrollü bir işlem gerçekleştirebilir ancak ağır pasın kaldırılması daha uzun sürebilir.
Bu nedenle:
Ağır kirletici → Kalın grit
Hafif kirletici → İnce grit
yaklaşımı başlangıç noktası olarak kullanılabilir.
İnce ve Kalın Grit Arasında Partikül Sayısı Farkı
Aynı ağırlıktaki ince ve kalın gritleri karşılaştırdığımızda önemli bir fark ortaya çıkar.
Partikül boyutu küçüldükçe aynı kütledeki toplam partikül sayısı büyük ölçüde artar.
Bu nedenle ince grit:
Daha fazla sayıda küçük partikül
oluştururken kalın grit:
Daha az sayıda büyük partikül
içerir.
Bu durum yüzeye uygulanan toplam temas/darbe noktalarının karakterini değiştirir.
İnce grit bu nedenle daha homojen bir yüzey etkisi oluşturabilirken, iri grit daha güçlü tekil darbeler oluşturabilir.
75 µm ve 425 µm Karşılaştırması
İnce ve kalın grit arasındaki farkı daha somut görmek için 75 µm ve 425 µm değerleri karşılaştırılabilir.
75 µm = 0,075 mm
425 µm = 0,425 mm
425 µm partikül, 75 µm partikülden yaklaşık 5,7 kat daha büyük nominal çapa sahiptir.
Bu nedenle iki boyut arasında önemli bir fiziksel fark bulunur.
75 µm daha ince ve kontrollü uygulamalarda değerlendirilebilirken, 425 µm daha iri ve agresif yüzey temizleme uygulamalarında avantaj sağlayabilir.
Boya Öncesi İnce mi Kalın mı Çelik Grit Kullanılmalı?
Boya öncesi kumlamada doğru grit seçimi son derece önemlidir.
Amaç:
- Yüzeyi temizlemek
- Pas ve oksidi uzaklaştırmak
- Eski kaplamaları temizlemek
- Uygun yüzey profili oluşturmak
- Yeni kaplamanın yüzeye iyi tutunmasını sağlamak
olmalıdır.
Kalın boya ve yoğun pas
Kalın gritler değerlendirilebilir.
İnce boya ve hafif oksidasyon
İnce gritler değerlendirilebilir.
Kontrollü yüzey profili
İnce gritler avantaj sağlayabilir.
Ancak nihai karar kaplama sisteminin istediği yüzey profilinin dikkate alınmasıyla verilmelidir.
Hassas Metal Yüzeylerde İnce Grit
Hassas metal yüzeylerde gereğinden agresif kumlama bazı sorunlara yol açabilir.
Özellikle ince saclarda veya hassas geometrili parçalarda:
- Yüzey profilinin gereğinden fazla artması
- Boyutsal değişiklik
- Deformasyon riski
- Gereksiz metal kaldırılması
gibi durumlar oluşabilir.
Bu nedenle daha ince gritler ve kontrollü proses parametreleri değerlendirilebilir.
Ancak ince grit kullanmak tek başına güvenli işlem garantisi değildir.
Basınç + nozul mesafesi + işlem süresi de kontrol edilmelidir.
Ağır Sanayide Kalın Grit Kullanımı
Ağır sanayi uygulamalarında yüzeyler genellikle yoğun pas ve kalın kaplamalar içerebilir.
Bu nedenle yüksek darbe etkisine sahip iri gritler avantaj sağlayabilir.
Özellikle:
- Çelik konstrüksiyon
- Gemi sanayi
- Ağır makine
- Döküm
- Endüstriyel bakım
- Büyük metal yüzeyler
gibi uygulamalarda kalın gritler değerlendirilebilir.
Burada hedef yüzeyin hızlı ve verimli şekilde hazırlanmasıdır.
İnce ve Kalın Grit Seçiminde Ekonomik Faktörler
Grit seçimi yalnızca teknik değil, aynı zamanda ekonomik bir karardır.
Bir ürünün kilogram fiyatının düşük olması onun mutlaka daha ekonomik olduğu anlamına gelmez.
Örneğin:
Ucuz ince grit + uzun işlem süresi
kombinasyonu,
daha pahalı iri grit + kısa işlem süresi
kombinasyonundan daha yüksek toplam maliyet yaratabilir.
Toplam maliyet hesabında:
- Abrasiv
- İşçilik
- Enerji
- Makine kullanım süresi
- Bakım
- Geri kazanım
- Atık yönetimi
dikkate alınmalıdır.
Bu nedenle endüstriyel satın almada en önemli metriklerden biri:
TL/m² yüzey hazırlama maliyetidir.
Çelik Grit Geri Kazanımı ve Tane Boyutu
Çelik grit, uygun sistemlerde geri kazanılarak tekrar kullanılabilir.
Ancak partiküller kullanım sırasında yüzeye çarptıkça kırılabilir ve zamanla daha küçük parçalara dönüşebilir.
Bu nedenle kumlama sistemlerinde:
- Geri kazanım
- Eleme
- Separasyon
- Toz ayrıştırma
sistemleri önemlidir.
İyi bir geri dönüşüm sistemi abrasiv tüketimini ve toplam operasyon maliyetini azaltabilir.
İnce ve Kalın Çelik Gritte Kumlama Basıncı
Tane boyutu ile basınç birlikte değerlendirilmelidir.
Kalın grit yüksek basınçta kullanıldığında çok agresif bir yüzey etkisi oluşturabilir.
İnce grit de yüksek basınçla kullanıldığında beklenenden daha agresif hale gelebilir.
Bu nedenle doğru proses:
Grit seçimi → Basınç ayarı → Test → Yüzey profil ölçümü → Proses optimizasyonu
şeklinde ilerlemelidir.
İnce ve Kalın Grit Seçiminde Nozul Mesafesi
Nozul ile yüzey arasındaki mesafe de kumlama performansını etkiler.
Nozul çok uzakta olduğunda partiküllerin yüzeye ulaşan etkisi azalabilir.
Çok yakın olduğunda ise yüzey üzerinde gereğinden fazla agresif etki meydana gelebilir.
Özellikle iri grit kullanılan uygulamalarda nozul mesafesi ve açısının kontrollü olması önemlidir.
Hangi Grit Tane Boyutu Seçilmeli?
Pratik bir seçim rehberi oluşturursak:
Hafif yüzey oksidasyonu
İnce grit
İnce boya
İnce grit
Kontrollü yüzey profili
İnce grit
Hassas metal yüzey
İnce grit değerlendirilebilir
Orta seviyede pas
Orta tane boyutu
Kalın pas
Kalın grit
Kalın boya
Kalın grit
Ağır çelik konstrüksiyon
Kalın grit
Sert kaplama
Kalın grit
Bu seçimler başlangıç rehberidir. Gerçek uygulama testleri nihai kararı belirlemelidir.
İnce ve Kalın Taneli Çelik Grit Karşılaştırma Tablosu
| Uygulama | İnce Grit | Kalın Grit |
|---|---|---|
| Hafif pas | ????? | ??? |
| İnce boya | ????? | ??? |
| Hassas yüzey | ???? | ?? |
| Kontrollü profil | ????? | ?? |
| Orta pas | ???? | ???? |
| Kalın pas | ?? | ????? |
| Kalın boya | ?? | ????? |
| Sert kaplama | ?? | ????? |
| Ağır çelik konstrüksiyon | ?? | ????? |
| Agresif temizleme | ?? | ????? |
| İnce yüzey işlemi | ????? | ?? |
İnce Grit Kullanmanın Dezavantajları
İnce grit her uygulamada avantajlı değildir.
Ağır kirleticilerin bulunduğu yüzeylerde:
- Temizleme süresi uzayabilir
- Daha fazla geçiş gerekebilir
- İşçilik artabilir
- Enerji tüketimi yükselebilir
- Makine kullanım süresi uzayabilir
Bu nedenle ince grit, ağır pas temizleme için her zaman en ekonomik seçenek olmayabilir.
Kalın Grit Kullanmanın Dezavantajları
Kalın grit de her uygulamada doğru seçim değildir.
Özellikle hassas yüzeylerde:
- Gereğinden fazla yüzey profili
- Yüzey deformasyonu riski
- Fazla metal kaldırılması
- Daha yüksek kaplama tüketimi
gibi problemler ortaya çıkabilir.
Bu nedenle iri grit kullanırken hedeflenen yüzey profilinin aşılmaması gerekir.
Doğru Çelik Grit Seçimi Nasıl Yapılır?
Profesyonel uygulamada aşağıdaki adımlar izlenebilir:
1. Yüzey analiz edilir
Pas, boya ve oksit kalınlığı belirlenir.
2. Malzeme belirlenir
Çelik, döküm veya farklı bir metal olup olmadığı değerlendirilir.
3. Hedef yüzey profili belirlenir
Kaplama sisteminin gerektirdiği yüzey profili öğrenilir.
4. Grit boyutu seçilir
İnce veya kalın grit seçenekleri değerlendirilir.
5. Basınç ayarlanır
Yüzey ve grit özelliklerine göre proses basıncı belirlenir.
6. Test yapılır
Küçük bir yüzey üzerinde uygulama gerçekleştirilir.
7. Yüzey profili ölçülür
Gerektiğinde profil ölçüm cihazları kullanılır.
8. Proses standartlaştırılır
En iyi sonucu veren grit ve çalışma parametreleri üretime aktarılır.
İnce ve Kalın Taneli Çelik Grit Arasındaki Farklar Kısaca
Konuyu birkaç maddeyle özetlemek gerekirse:
İnce taneli çelik grit:
- Daha küçük partiküllerden oluşur.
- Daha kontrollü yüzey işlemlerinde değerlendirilebilir.
- İnce yüzey profili için avantaj sağlayabilir.
- Hassas uygulamalarda değerlendirilebilir.
- Hafif pas ve ince boya için uygundur.
Kalın taneli çelik grit:
- Daha büyük partiküllerden oluşur.
- Daha agresif darbe etkisi oluşturabilir.
- Kalın pas temizliğinde avantaj sağlar.
- Kalın boya sökümünde kullanılabilir.
- Ağır sanayi uygulamalarında değerlendirilebilir.
Sonuç
İnce ve kalın taneli çelik grit arasındaki fark, yalnızca partikül boyutundan ibaret değildir. Tane boyutundaki değişim; partikülün yüzeye çarpma karakterini, yüzey temizleme performansını, yüzey profilini, işlem süresini ve toplam proses maliyetini etkileyebilir.
İnce taneli çelik gritler özellikle hafif pas, ince boya, hassas metal yüzeyler ve kontrollü yüzey profili gereken uygulamalarda değerlendirilebilir.
Kalın taneli çelik gritler ise ağır pas, kalın boya, sert kaplama, yoğun oksit ve ağır yüzey temizleme uygulamalarında avantaj sağlayabilir.
Ancak ideal grit seçimi yalnızca tane boyutuna göre yapılmamalıdır.
Tane boyutu + sertlik + şekil + basınç + nozul mesafesi + yüzey malzemesi + kirletici türü + hedef yüzey profili
birlikte değerlendirilmelidir.
Ekonomik açıdan ise en önemli kriter kilogram fiyatı değil, istenen yüzey kalitesinin metrekare başına toplam maliyetidir.
Kısacası:
İnce grit kontrol ve hassasiyet için, kalın grit ise güç ve hızlı yüzey temizleme için öne çıkar.
Doğru grit ise bu iki uç arasında, uygulamanın gerçek ihtiyacını karşılayan grit'tir.
Bize Ulaşın
-
Kurtköy Mah. Ankara Cad. Yelken Plaza No: 289/21 PENDİK / İSTANBUL
-
+90 216 526 04 90
-
+90 532 134 47 92
-
+90 216 212 01 21
-
+90 532 134 47 92
-
bilgi@nanokar.com.tr
E-Bülten Aboneliği
-
Kampanya ve yeniliklerden haberdar olmak için e-bültenimize kayıt olun.
KURUMSAL
SİPARİŞ
