
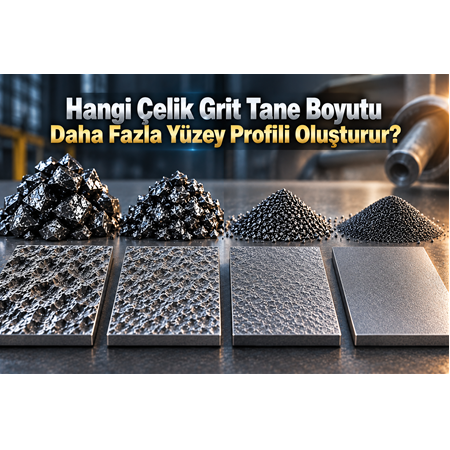
Hangi Çelik Grit Tane Boyutu Daha Fazla Yüzey Profili Oluşturur?
Çelik grit kumlama uygulamalarında yüzey profilinin doğru şekilde oluşturulması, özellikle boya ve endüstriyel kaplama öncesi yüzey hazırlama işlemlerinde büyük önem taşır. Bu nedenle kumlama yapan işletmelerin en sık sorduğu sorulardan biri “Hangi çelik grit tane boyutu daha fazla yüzey profili oluşturur?” sorusudur.
Genel olarak daha iri taneli çelik gritler, yüzeye daha yüksek tekil darbe etkisi uygulayabildikleri için daha belirgin ve agresif bir yüzey profili oluşturma eğilimindedir.
Basit bir yaklaşımla:
İri grit → Daha güçlü tekil darbe → Daha belirgin yüzey profili
İnce grit → Daha küçük partikül → Daha kontrollü ve ince profil
Ancak bu ilişki mutlak değildir.
Çünkü yüzey profilini yalnızca tane boyutu belirlemez. Grit sertliği, partikül şekli, kumlama basıncı, nozul mesafesi, kumlama açısı, yüzey malzemesi ve işlem süresi de elde edilen profil üzerinde önemli etkiye sahiptir.
Bu nedenle "en iri grit en fazla yüzey profilini oluşturur" yaklaşımı başlangıç için doğru bir genelleme olsa da, profesyonel uygulamada gerçek yüzey profilinin ölçülmesi gerekir.
Yüzey Profili Nedir?
Kumlama sonrasında metal yüzey tamamen düz bir yapıya sahip olmaz.
Çelik grit partiküllerinin yüzeye çarpması sonucunda yüzeyde mikroskobik:
- Tepeler
- Vadiler
- Girintiler
- Çıkıntılar
oluşur.
Bu düzensiz yapı yüzey profili olarak adlandırılır.
Özellikle boya ve kaplama uygulamalarında yüzey profilinin amacı, kaplama malzemesinin metal yüzeye daha iyi mekanik olarak tutunmasına yardımcı olmaktır.
Ancak yüzey profilinin çok düşük olması kadar gereğinden fazla yüksek olması da istenmeyebilir.
Bu nedenle hedef:
Mümkün olan en yüksek yüzey profili değil, uygulama için gerekli optimum yüzey profilidir.
Çelik Grit Tane Boyutu Yüzey Profilini Nasıl Etkiler?
Çelik grit partikülü büyüdükçe partikülün kütlesi de artar.
Partikülün yüzeye çarpması sırasında ortaya çıkan kinetik enerji basitleştirilmiş olarak:
E = ½mv²
formülüyle ifade edilir.
Burada:
E: Kinetik enerji
m: Partikül kütlesi
v: Partikül hızı
olarak düşünülebilir.
Aynı yoğunluk ve benzer hız koşullarında daha iri partikül daha yüksek tekil darbe enerjisine sahip olabilir.
Bu nedenle iri gritler:
- Daha güçlü darbe
- Daha derin iz
- Daha belirgin profil
oluşturma potansiyeline sahiptir.
Ancak gerçek kumlama prosesinde partikül hızlarının aynı olması garanti değildir. Bu nedenle yalnızca tane boyutuna bakarak kesin profil değeri belirlenemez.
En Fazla Yüzey Profilini Hangi Grit Oluşturur?
Genel olarak aynı proses koşulları altında daha iri çelik grit, daha ince gritlere kıyasla daha belirgin yüzey profili oluşturma eğilimindedir.
Örneğin genel bir karşılaştırmada:
G40 → En iri gruba yakın → Daha agresif profil
G50 → İri → Belirgin profil
G80 → Daha ince → Daha kontrollü profil
G120 → İnce → Daha ince/kontrollü profil
şeklinde düşünülebilir.
Ancak bu sıralama kesin Ra veya Rz değerleri anlamına gelmez.
Gerçek yüzey profili uygulama koşullarında ölçülmelidir.
G40 mı G120 mi Daha Fazla Yüzey Profili Oluşturur?
Genel olarak G40, G120'ye göre daha iri tane karakterine sahip olduğu için daha belirgin yüzey profili oluşturma potansiyeline sahiptir.
G40:
- Daha iri partikül
- Daha yüksek tekil darbe
- Daha agresif yüzey hazırlama
karakterine sahip olabilir.
G120 ise:
- Daha küçük partikül
- Daha kontrollü darbe
- Daha ince yüzey işlemi
için değerlendirilebilir.
Bu nedenle ağır pas ve kalın boya temizliği için G40 avantajlı olabilirken, daha kontrollü yüzey profili gereken uygulamalarda G120 değerlendirilebilir.
G40 Çelik Grit Yüzey Profilini Nasıl Etkiler?
G40, daha iri grit sınıflarından biridir.
İri partiküller yüzeye çarptığında daha yüksek tekil darbe etkisi oluşturabilir.
Bu nedenle G40:
- Kalın pas
- Kalın boya
- Sert kaplama
- Ağır oksit
- Çelik konstrüksiyon
- Döküm yüzeyleri
gibi uygulamalarda değerlendirilebilir.
Yüzey profili açısından G40'ın avantajı, daha agresif bir profil oluşturabilme potansiyelidir.
Ancak kaplama sisteminin istediğinden daha yüksek bir profil oluşturuluyorsa daha ince grit değerlendirilmelidir.
G50 Çelik Grit Yüzey Profili
G50, G40'a kıyasla daha küçük tane karakterine sahip bir grit seçeneğidir.
Bu nedenle G50:
- Ağır yüzey hazırlama
- Orta/kalın pas
- Boya öncesi kumlama
- Kontrollü fakat güçlü yüzey işlemleri
gibi uygulamalarda değerlendirilebilir.
G50, agresif temizlik ile yüzey profili arasında dengeli bir çözüm arayan uygulamalarda kullanılabilir.
G80 Çelik Grit Yüzey Profili
G80, G40 ve G50'ye göre daha ince tane karakterine sahiptir.
Bu nedenle yüzey üzerinde daha kontrollü bir etki oluşturabilir.
G80:
- Orta seviyede pas
- Boya öncesi yüzey hazırlama
- Orta seviyede kaplama temizliği
- Kontrollü yüzey profili
gereken uygulamalarda değerlendirilebilir.
Özellikle aşırı agresif yüzey profili istenmeyen uygulamalarda G80 avantaj sağlayabilir.
G120 Çelik Grit Yüzey Profili
G120 daha ince grit sınıflarında değerlendirilir.
Bu nedenle:
- İnce boya
- Hafif oksidasyon
- Kontrollü yüzey hazırlama
- Hassas metal yüzeyler
- İnce yüzey profili
gereken uygulamalarda tercih edilebilir.
G120'nin amacı maksimum yüzey profili oluşturmak değil, gerekli yüzey hazırlığını daha kontrollü şekilde gerçekleştirmektir.
75 µm mi 425 µm mi Daha Fazla Yüzey Profili Oluşturur?
Mikron bazında karşılaştırıldığında:
75 µm = 0,075 mm
425 µm = 0,425 mm
425 µm, 75 µm'den yaklaşık 5,7 kat daha büyük nominal çapa sahiptir.
Bu nedenle benzer yoğunluk ve proses koşullarında 425 µm gibi iri partiküller, 75 µm'ye göre daha güçlü tekil darbe etkisi oluşturabilir.
Genel eğilim:
75 µm → Daha ince/kontrollü profil
425 µm → Daha belirgin/agresif profil
şeklindedir.
Ancak yine de gerçek Ra veya Rz değeri yalnızca mikron değerinden hesaplanamaz.
Daha Fazla Yüzey Profili Daha İyi midir?
Hayır.
Bu, çelik grit seçiminde en önemli noktalardan biridir.
Yüzey profilinin amacı kaplamanın yüzeye tutunmasına yardımcı olacak uygun yüzey geometrisini oluşturmaktır.
Gereğinden yüksek profil:
- Daha fazla boya tüketimine
- Kaplama kalınlığının düzensizleşmesine
- Keskin tepe noktalarında kaplamanın incelmesine
- Gereksiz abrasiv tüketimine
- Daha uzun işlem süresine
neden olabilir.
Dolayısıyla hedef:
Maksimum profil değil, optimum profil
olmalıdır.
Boya Öncesi Yüzey Profilinin Önemi
Boya veya kaplama uygulanacak metal yüzeylerde kumlama işleminin iki temel amacı vardır:
1. Yüzeyi temizlemek
Pas, boya, oksit ve diğer kirleticileri uzaklaştırmak.
2. Uygun yüzey profili oluşturmak
Kaplamanın yüzeye mekanik olarak tutunmasına yardımcı olacak yüzey geometrisini oluşturmak.
Bu nedenle kumlama kalitesi yalnızca yüzeyin temiz görünmesiyle değerlendirilmemelidir.
Yüzey profilinin kaplama sistemine uygun olması da gerekir.
Çok Yüksek Yüzey Profili Neden Sorun Olabilir?
Aşırı yüksek yüzey profili ilk bakışta daha iyi bir tutunma sağlayacakmış gibi düşünülebilir.
Ancak pratikte bazı sorunlara yol açabilir.
Örneğin:
Daha fazla boya tüketimi
Yüzeydeki vadilerin doldurulması için daha fazla kaplama malzemesi gerekebilir.
Keskin tepe noktaları
Kaplama bu bölgelerde daha ince hale gelebilir.
Gereksiz abrasiv tüketimi
Daha agresif grit kullanılması işlem maliyetini artırabilir.
Gereksiz metal aşındırma
Özellikle hassas yüzeylerde istenmeyen sonuçlar oluşabilir.
Bu nedenle yüzey profili kaplama sisteminin gereksinimine uygun olmalıdır.
Yüzey Profilini Sadece Tane Boyutu mu Belirler?
Hayır.
Bu konu özellikle profesyonel kumlama uygulamalarında önemlidir.
Yüzey profilini etkileyen başlıca faktörler:
1. Grit tane boyutu
En temel parametrelerden biridir.
2. Grit sertliği
Abrasivin yüzeye nüfuz etme ve aşındırma davranışını etkiler.
3. Grit şekli
Köşeli ve yuvarlak partiküller farklı yüzey etkileri oluşturabilir.
4. Kumlama basıncı
Partikül hızını ve darbe enerjisini etkiler.
5. Nozul mesafesi
Partikülün yüzeye ulaşan enerjisini değiştirir.
6. Kumlama açısı
Yüzeydeki kesme ve darbe etkisini değiştirir.
7. İşlem süresi
Aynı bölgenin uzun süre kumlanması profili artırabilir.
8. Yüzey malzemesi
Metal sertliği ve yapısı sonucu etkiler.
Kumlama Basıncı Yüzey Profilini Nasıl Değiştirir?
Kumlama basıncı yükseldikçe partikülün yüzeye çarpma hızı ve enerjisi artabilir.
Bu nedenle aynı grit:
Düşük basınç → Daha kontrollü profil
Yüksek basınç → Daha agresif profil
oluşturabilir.
Bu nedenle yüzey profilini artırmak için sadece daha iri grit kullanmak yerine proses basıncı da optimize edilebilir.
Ancak gereğinden yüksek basınç yüzey hasarı ve aşırı profil gibi sorunlara neden olabilir.
Grit Sertliği Yüzey Profilini Etkiler mi?
Evet.
Aynı tane boyutuna sahip iki farklı çelik grit, farklı sertlik değerlerine sahipse yüzey üzerindeki davranışları farklı olabilir.
Daha sert grit:
- Daha etkili aşındırma
- Daha uzun kullanım ömrü
- Farklı profil karakteri
oluşturabilir.
Bu nedenle çelik grit satın alırken sadece:
G40, G50, G80 veya G120
bilgisine bakmak yeterli değildir.
Teknik veri sayfasındaki grit sertliği de incelenmelidir.
Grit Şekli Yüzey Profilini Nasıl Etkiler?
Partikül şekli de önemli bir faktördür.
Köşeli partiküller:
- Daha keskin temas
- Daha güçlü kesme etkisi
- Farklı yüzey geometrisi
oluşturabilir.
Daha yuvarlak partiküller ise farklı bir darbe karakteri gösterebilir.
Bu nedenle iki ürün aynı tane boyutunda olsa bile yüzey profilleri aynı olmak zorunda değildir.
Çelik Grit ile Ra ve Rz Değeri İlişkisi
Kumlama uygulamalarında yüzey profilini ifade etmek için farklı ölçüm parametreleri kullanılabilir.
Bunlardan bazıları:
Ra: Ortalama yüzey pürüzlülüğü
Rz: Profilin tepe-vadi karakteri hakkında bilgi veren ölçüm parametresi
Rt: Ölçüm uzunluğundaki toplam profil yüksekliği
Ancak burada kritik bir nokta vardır:
Grit tane boyutundan doğrudan Ra veya Rz hesaplamak mümkün değildir.
Örneğin:
G40 = kesin olarak X µm Ra
şeklinde bir genel denklem bulunmaz.
Çünkü proses parametreleri sonucu değiştirir.
Yüzey Profili Nasıl Ölçülür?
Kumlama sonrası yüzey profilinin kontrol edilmesi gereken uygulamalarda uygun ölçüm ekipmanları kullanılabilir.
Yüzey profilinin kontrolünde:
- Profil ölçüm cihazları
- Karşılaştırma yüzey komparatörleri
- Uygun yüzey ölçüm yöntemleri
kullanılabilir.
Ölçüm yöntemi, yüzey tipine ve uygulamanın teknik gereksinimlerine göre belirlenmelidir.
Özellikle kritik kaplama uygulamalarında yüzeyin yalnızca gözle kontrol edilmesi yeterli olmayabilir.
Hangi Çelik Grit Daha Fazla Profil Oluşturur?
Genel bir sıralama yapılırsa:
G40 → Daha fazla profil potansiyeli
G50 → Yüksek profil potansiyeli
G80 → Orta/daha kontrollü profil
G120 → Daha ince/kontrollü profil
Ancak bu sıralama yalnızca tane boyutu açısından genel bir eğilimdir.
Aynı grit farklı basınçlarda farklı sonuç verebilir.
Hangi Grit Kalın Pas İçin Daha Uygundur?
Kalın ve yoğun pas bulunan yüzeylerde daha iri gritler değerlendirilebilir.
Özellikle:
G40 ve G50
gibi daha iri gritler, yüksek tekil darbe etkisi nedeniyle ağır yüzey temizleme uygulamalarında avantaj sağlayabilir.
Bu uygulamalarda amaç yalnızca yüzey profili oluşturmak değil, aynı zamanda pas ve kaplamayı hızlı şekilde uzaklaştırmaktır.
Hangi Grit İnce Yüzeyler İçin Daha Uygundur?
İnce yüzey işlemlerinde:
G80 ve G120
gibi daha ince gritler değerlendirilebilir.
Özellikle:
- İnce boya
- Hafif oksidasyon
- Kontrollü yüzey profili
- Hassas metal parçalar
için daha uygun olabilir.
Çelik Grit Tane Boyutu ile Boya Tüketimi İlişkisi
Yüzey profilinin artması, kaplama tüketimini de etkileyebilir.
Daha yüksek profil:
- Daha fazla yüzey alanı
- Daha derin vadiler
- Daha fazla kaplama ihtiyacı
oluşturabilir.
Bu nedenle gereğinden iri grit kullanılması, yalnızca abrasiv maliyetini değil, sonraki boya maliyetini de artırabilir.
Özellikle büyük çelik konstrüksiyonlarda bu fark ciddi bir ekonomik etkiye dönüşebilir.
Çelik Grit Seçiminde Ticari Açıdan En Doğru Yaklaşım
Endüstriyel işletmeler için en önemli konu yalnızca yüzey profilini artırmak değildir.
Asıl amaç:
İstenen yüzey profilini + minimum abrasiv tüketimi + minimum işlem süresi + optimum boya tüketimi
ile elde etmektir.
Bu nedenle grit seçimi yapılırken şu dört değer birlikte değerlendirilmelidir:
1. kg/m² abrasiv tüketimi
2. m²/saat kumlama hızı
3. Elde edilen yüzey profili
4. Toplam işlem maliyeti
Bu yaklaşım, yalnızca kilogram fiyatına bakarak yapılan satın alma kararlarından daha sağlıklıdır.
İri Grit Kullanarak Daha Fazla Profil Nasıl Oluşturulur?
Yüzey profilini artırmak isteniyorsa sadece tane boyutunu artırmak yerine prosesin tamamı değerlendirilmelidir.
Daha iri grit
Tekil darbe etkisini artırabilir.
Uygun basınç
Partikül hızını artırabilir.
Uygun nozul mesafesi
Enerjinin yüzeye etkin aktarılmasını sağlayabilir.
Uygun kumlama açısı
Yüzey üzerindeki darbe ve kesme karakterini değiştirebilir.
Kontrollü işlem süresi
Gereğinden fazla kumlama yapılmasını önler.
Bu parametrelerin birlikte optimize edilmesi gerekir.
Fazla Yüzey Profili Nasıl Önlenir?
Eğer kumlama sonucunda yüzey profili gereğinden yüksek çıkıyorsa:
- Daha ince grit denenebilir.
- Kumlama basıncı düşürülebilir.
- Nozul mesafesi optimize edilebilir.
- Yüzeyde kalma süresi azaltılabilir.
- Grit şekli ve sertliği değerlendirilebilir.
Ancak değişiklikler doğrudan üretim hattında değil, mümkünse test alanında gerçekleştirilmelidir.
Çelik Grit Seçiminde Test Neden Önemlidir?
Her metal yüzey aynı şekilde davranmaz.
Örneğin:
- Yumuşak çelik
- Sertleştirilmiş çelik
- Döküm
- Paslanmaz çelik
farklı yüzey özelliklerine sahip olabilir.
Aynı grit ve aynı basınç farklı malzemelerde farklı sonuç verebilir.
Bu nedenle profesyonel yaklaşım:
Test → Ölçüm → Optimizasyon → Standardizasyon
şeklinde ilerlemelidir.
Çelik Grit Tane Boyutu ve Yüzey Profili Karşılaştırması
| Grit | Tane karakteri | Profil oluşturma eğilimi | Temizleme karakteri | Genel kullanım |
|---|---|---|---|---|
| G40 | İri | Çok belirgin | Çok agresif | Ağır pas, kalın boya |
| G50 | İri | Belirgin | Agresif | Genel ağır yüzey hazırlama |
| G80 | Orta/ince | Kontrollü | Dengeli | Genel yüzey hazırlama |
| G120 | İnce | Daha ince | Kontrollü | İnce yüzey işlemleri |
75 µm ve 425 µm Karşılaştırması
| Özellik | 75 µm | 425 µm |
|---|---|---|
| Partikül boyutu | 0,075 mm | 0,425 mm |
| Nominal çap farkı | — | Yaklaşık 5,7 kat |
| Tekil darbe etkisi | Daha düşük | Daha yüksek olabilir |
| Profil oluşturma | Daha kontrollü | Daha agresif olabilir |
| İnce yüzey işlemleri | Çok uygun | Daha sınırlı |
| Ağır pas | Daha sınırlı | Çok uygun |
| Kalın boya | Daha sınırlı | Çok uygun |
Yüzey Profilini Artırmak İçin En Büyük Grit Kullanılmalı mı?
Hayır.
Yüzey profilinin uygulamanın gerektirdiği seviyede olması gerekir.
Örneğin kaplama sistemi belirli bir profil aralığı istiyorsa bundan çok daha yüksek bir profil oluşturmak ekonomik veya teknik açıdan avantaj sağlamayabilir.
Bu nedenle:
Daha büyük grit = daha iyi yüzey
şeklinde düşünülmemelidir.
Doğru yaklaşım:
Doğru grit = İstenen yüzey profili
şeklindedir.
Çelik Grit Tane Boyutu Seçim Rehberi
Maksimum agresif yüzey temizleme
G40
Ağır pas ve boya
G40 – G50
Genel yüzey hazırlama
G50 – G80
Kontrollü yüzey profili
G80
İnce yüzey işlemleri
G120
Bu seçimler genel bir başlangıç rehberidir. Gerçek uygulamada yüzey durumu ve hedef profil dikkate alınmalıdır.
Sonuç: Hangi Çelik Grit Tane Boyutu Daha Fazla Yüzey Profili Oluşturur?
Genel olarak daha iri taneli çelik gritler, daha küçük taneli gritlere kıyasla daha güçlü tekil darbe etkisi oluşturabildiğinden daha belirgin yüzey profili oluşturma potansiyeline sahiptir.
Bu nedenle genel sıralama:
G40 → Daha agresif profil
G50 → Belirgin profil
G80 → Daha kontrollü profil
G120 → Daha ince/kontrollü profil
şeklinde düşünülebilir.
Mikron bazında da:
425 µm → Daha iri ve agresif
75 µm → Daha ince ve kontrollü
şeklinde genel bir yaklaşım yapılabilir.
Ancak gerçek yüzey profilini yalnızca grit tane boyutu belirlemez.
Grit sertliği, partikül şekli, kumlama basıncı, nozul mesafesi, kumlama açısı, yüzey malzemesi ve işlem süresi sonucu önemli ölçüde değiştirebilir.
Bu nedenle belirli bir Ra, Rz veya yüzey profilinin elde edilmesi gerekiyorsa, grit numarasından teorik değer çıkarmak yerine gerçek uygulama üzerinde test yapılması ve yüzey profilinin ölçülmesi gerekir.
En önemlisi ise şudur:
En fazla yüzey profili her zaman en iyi yüzey değildir.
Boya ve kaplama uygulamalarında amaç, kaplamanın yüzeye iyi tutunmasını sağlayacak optimum yüzey profilini oluşturmaktır.
Ticari açıdan da en doğru seçim; abrasiv fiyatının yanı sıra kg/m² tüketim, m²/saat kumlama hızı, boya tüketimi, işçilik ve toplam proses maliyeti birlikte değerlendirilerek yapılmalıdır.
Kısacası:
İri grit daha fazla profil oluşturabilir; ancak doğru grit, ihtiyacınız olan profili en düşük toplam maliyetle oluşturan grittir.
Bize Ulaşın
-
Kurtköy Mah. Ankara Cad. Yelken Plaza No: 289/21 PENDİK / İSTANBUL
-
+90 216 526 04 90
-
+90 532 134 47 92
-
+90 216 212 01 21
-
+90 532 134 47 92
-
bilgi@nanokar.com.tr
E-Bülten Aboneliği
-
Kampanya ve yeniliklerden haberdar olmak için e-bültenimize kayıt olun.
KURUMSAL
SİPARİŞ
