
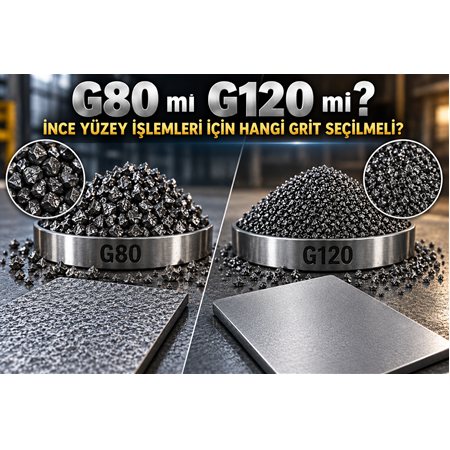
G80 mi G120 mi? İnce Yüzey İşlemleri İçin Hangi Grit Seçilmeli?
Çelik grit kumlama uygulamalarında yüzeyin temizlenmesi kadar, istenen yüzey profilinin doğru şekilde oluşturulması da önemlidir. Özellikle daha kontrollü ve ince yüzey işlemleri söz konusu olduğunda, G80 mi G120 mi? sorusu sıkça gündeme gelir.
G80 ve G120, daha iri grit sınıflarına kıyasla daha ince yüzey işlemlerinde değerlendirilebilen çelik grit seçenekleridir. Genel yaklaşım olarak G80, G120'ye göre daha iri, G120 ise daha ince bir tane karakterine sahiptir.
Bu nedenle G80 daha yüksek aşındırma ve temizleme ihtiyacı bulunan uygulamalarda avantaj sağlayabilirken, G120 daha kontrollü yüzey işlemleri ve daha ince yüzey profili gerektiren uygulamalarda öne çıkabilir.
Ancak doğru seçim yalnızca grit numarasına göre yapılmamalıdır. İşlenecek metalin türü, yüzeydeki pas veya boya kalınlığı, hedeflenen yüzey profili, kumlama basıncı, ekipman ve sonraki kaplama işlemi birlikte değerlendirilmelidir.
G80 ve G120 Çelik Grit Nedir?
Çelik grit, metal yüzeylerin kumlama yöntemiyle temizlenmesi ve hazırlanması amacıyla kullanılan metalik bir abrasivdir.
Kumlama sırasında yüksek hızla yüzeye gönderilen grit parçacıkları mekanik darbe oluşturarak:
- Pas
- Boya
- Oksit
- Eski kaplama
- Döküm kalıntıları
- Kir ve yüzey kontaminasyonları
gibi istenmeyen tabakaların uzaklaştırılmasına yardımcı olur.
G80 ve G120 ise gritlerin tane boyutu sınıflarını ifade eder.
Genel olarak:
G80 → Daha iri tane
G120 → Daha ince tane
şeklinde değerlendirilebilir.
Burada önemli bir teknik ayrıntı vardır: Grit sınıflarının gerçek partikül boyutu dağılımı kullanılan standarda ve üretici spesifikasyonuna göre değişebilir. Bu nedenle profesyonel satın alma sırasında yalnızca G80 veya G120 ibaresine değil, ürünün teknik veri sayfasındaki partikül boyutu dağılımına bakılması gerekir.
G80 mi G120 mi? Temel Fark Nedir?
G80 ve G120 arasındaki temel fark tane boyutudur.
G80 daha iri parçacıklardan oluşurken G120 daha ince partiküllerden oluşur.
Bu fark kumlama sırasında parçacıkların yüzeye uyguladığı mekanik etkinin karakterini değiştirir.
| Özellik | G80 Çelik Grit | G120 Çelik Grit |
|---|---|---|
| Tane karakteri | Daha iri | Daha ince |
| Aşındırma karakteri | Orta/agresif | Daha kontrollü |
| Ağır pas | Uygun | Daha sınırlı |
| Orta pas | Çok uygun | Uygun |
| İnce boya | Uygun | Çok uygun |
| Kontrollü yüzey profili | Uygun | Avantajlı |
| İnce yüzey işlemleri | Uygun | Çok uygun |
| Hassas yüzeyler | Dikkatli kullanılmalı | Daha kontrollü olabilir |
| Genel yüzey hazırlama | Çok uygun | Uygun |
Bu karşılaştırma genel bir rehberdir. Gerçek performans; grit sertliği, şekli, basınç, nozul mesafesi, yüzey malzemesi ve makine özelliklerine göre değişir.
G80 Çelik Grit Ne Zaman Tercih Edilir?
G80, G120'ye göre daha iri tane karakterine sahip olduğu için hem yüzey temizliği hem de kontrollü yüzey profili arasında dengeli bir çözüm sunabilir.
G80 özellikle:
- Orta seviyede pas
- Eski boya
- İnce ve orta kalınlıkta kaplamalar
- Çelik yüzey hazırlama
- Boya öncesi kumlama
- Endüstriyel metal temizleme
- Genel yüzey hazırlama
uygulamalarında değerlendirilebilir.
G80'in önemli avantajı, G40 ve G50 gibi daha iri gritlere kıyasla daha kontrollü bir yüzey işlemi sunarken, G120'ye göre daha güçlü bir temizleme etkisi sağlayabilmesidir.
Bu nedenle genel amaçlı yüzey hazırlama ile ince yüzey işlemleri arasında bir geçiş grit'i olarak düşünülebilir.
G120 Çelik Grit Ne Zaman Tercih Edilir?
G120, G80'e göre daha ince tane karakterine sahiptir.
Bu nedenle özellikle daha kontrollü yüzey işlemlerinin gerekli olduğu uygulamalarda değerlendirilebilir.
Örneğin:
- İnce boya tabakalarının temizlenmesi
- Hafif yüzey oksidasyonu
- Kontrollü yüzey profili
- Daha hassas metal yüzeyler
- Kaplama öncesi ince yüzey hazırlığı
- Yüzey görünümünün daha homojen olması gereken uygulamalar
G120 için uygun kullanım alanları arasında sayılabilir.
G120'nin temel avantajı, yüzeyde gereğinden fazla agresif bir profil oluşturma riskini azaltmaya yardımcı olabilmesidir.
G80 mi G120 mi Daha İnce?
Bu karşılaştırmada G120 daha ince grit sınıfıdır.
Genel olarak grit numarası yükseldikçe tane boyutu küçülür.
Dolayısıyla:
G50 → Daha iri
G80 → Daha ince
G120 → Daha da ince
şeklinde genel bir sıralama yapılabilir.
Ancak bu numaraları doğrudan belirli bir mikron değerine eşitlemek doğru değildir. Çünkü grit sınıfları belirli tane boyutu dağılımlarını ifade eder ve kullanılan standarda göre farklılık gösterebilir.
G80 mi G120 mi Daha Agresif?
Genel olarak G80, G120'ye göre daha iri tane yapısı nedeniyle daha agresif yüzey hazırlama karakterine sahiptir.
G120 ise daha ince partiküller sayesinde daha kontrollü bir işlem sağlayabilir.
Basitleştirilmiş olarak:
G80 → Daha iri partikül → Daha yüksek tekil darbe etkisi → Daha agresif işlem
G120 → Daha ince partikül → Daha kontrollü işlem → Daha ince yüzey profili potansiyeli
Ancak kumlama basıncı bu ilişkiyi önemli ölçüde değiştirebilir.
Yüksek basınçta kullanılan G120 dahi oldukça etkili bir abrasiv haline gelebilir.
İnce Yüzey İşlemleri İçin G80 mi G120 mi?
Eğer amaç gerçekten ince ve kontrollü bir yüzey işlemi ise G120 değerlendirilebilir.
Özellikle yüzeyde çok kalın bir pas veya boya bulunmuyorsa daha ince grit kullanılması yüzey profilinin kontrol edilmesine yardımcı olabilir.
Buna karşılık yüzeyde orta seviyede pas veya boya bulunuyorsa G80 daha verimli olabilir.
Buradaki temel mantık şudur:
Daha fazla temizleme gücü gerekiyorsa:
G80
Daha kontrollü ve ince işlem gerekiyorsa:
G120
Ancak uygulamanın gerektirdiği yüzey profili mutlaka dikkate alınmalıdır.
G80 ve G120 Yüzey Pürüzlülüğünü Nasıl Etkiler?
Kumlama sırasında abrasiv parçacıkları metal yüzeye çarparak mikroskobik girinti ve çıkıntılar oluşturur.
Bu yapı yüzey profili olarak adlandırılır.
Yüzey profili özellikle boya, epoksi ve diğer endüstriyel kaplamalarda önemlidir.
Çünkü kaplamanın yüzeye mekanik olarak tutunmasına yardımcı olur.
Genel olarak:
Daha iri grit → Daha agresif ve belirgin profil oluşturma potansiyeli
Daha ince grit → Daha kontrollü ve ince profil oluşturma potansiyeli
Bu nedenle G120, yüzey profilinin daha kontrollü olması gereken uygulamalarda avantaj sağlayabilir.
Ancak burada kesin bir Ra veya Rz değeri yalnızca G80 veya G120 kullanılarak belirlenemez.
Yüzey Pürüzlülüğünü Belirleyen Faktörler
Kumlama sonucunda oluşan yüzey profilini etkileyen çok sayıda faktör vardır.
Bunlar:
- Grit tane boyutu
- Grit sertliği
- Grit şekli
- Kumlama basıncı
- Nozul çapı
- Nozul mesafesi
- Kumlama açısı
- İşlem süresi
- Metalin sertliği
- Gritin kullanım durumu
- Kumlama makinesinin tipi
olarak sıralanabilir.
Bu nedenle G120 kullanmak otomatik olarak belirli bir Ra değeri elde edileceği anlamına gelmez.
İstenen yüzey profilinin elde edilmesi için gerçek uygulamada test yapılması ve gerekiyorsa profil ölçümü gerçekleştirilmesi gerekir.
Boya Öncesi G80 mi G120 mi?
Boya öncesi yüzey hazırlamada amaç yalnızca yüzeyi parlak hale getirmek değildir.
Yüzeyin:
- Temizlenmesi
- Kirleticilerden arındırılması
- Uygun yüzey profiline sahip olması
- Kaplamaya hazır hale getirilmesi
gerekir.
Eğer yüzeyde orta seviyede pas ve boya bulunuyorsa G80 daha uygun olabilir.
Yüzey nispeten temiz ve ince bir yüzey profili isteniyorsa G120 değerlendirilebilir.
Özellikle kaplama üreticisinin belirli bir yüzey profili şartı varsa grit seçimi bu teknik gereksinime göre yapılmalıdır.
Hassas Metal Yüzeylerde G120 Kullanımı
Hassas yüzeylerde gereğinden fazla agresif kumlama:
- Yüzey geometrisini değiştirebilir
- İstenmeyen profil oluşturabilir
- İnce malzemelerde deformasyon riskini artırabilir
- Kaplama tüketimini artırabilir
Bu nedenle daha kontrollü abrasivlerin değerlendirilmesi önemlidir.
G120, uygun basınç ve proses parametreleriyle daha hassas yüzey işlemlerinde değerlendirilebilir.
Ancak "G120 her hassas metal için güvenlidir" şeklinde genel bir kural koymak doğru değildir.
Malzeme kalınlığı, sertliği ve geometrisi mutlaka dikkate alınmalıdır.
G80 ve G120 Çelik Grit Nerelerde Kullanılır?
Her iki grit de çok farklı endüstriyel uygulamalarda değerlendirilebilir.
Metal yüzey hazırlama
Metal parçaların boya veya kaplama öncesi hazırlanmasında kullanılabilir.
Otomotiv
Metal parçaların yüzey temizliği ve kaplama öncesi hazırlanmasında değerlendirilebilir.
Makine sanayi
Makine parçalarındaki pas, boya ve yüzey kirleticilerinin uzaklaştırılmasında kullanılabilir.
Döküm sanayi
Döküm parçaların yüzey temizliğinde kullanılabilir.
Çelik konstrüksiyon
Çelik yüzeylerde boya ve pas temizliği amacıyla değerlendirilebilir.
Bakım ve onarım
Eski kaplamaların uzaklaştırılması ve yeniden kaplama öncesi yüzey hazırlığında kullanılabilir.
G80 mi G120 mi Daha Ekonomik?
Bu sorunun cevabı doğrudan ürünün kilogram fiyatına bakılarak verilemez.
Örneğin G120'nin kilogram fiyatı daha yüksek olabilir.
Ancak belirli bir yüzey işleminde G120 ile:
- Daha kontrollü işlem
- Daha düşük yüzey profili
- Daha az gereksiz aşındırma
- Daha uygun kaplama hazırlığı
elde ediliyorsa toplam proses maliyeti avantajlı olabilir.
Tersine, ağır paslı bir yüzeyde G120 kullanmak işlemi gereğinden fazla uzatabilir.
Bu durumda G80 daha ekonomik olabilir.
Dolayısıyla profesyonel satın alma kararında:
TL/kg yerine TL/m² işlem maliyeti
daha anlamlı bir göstergedir.
G80 mi G120 mi Daha Fazla Abrasiv Tüketir?
Abrasiv tüketimi yalnızca tane boyutuna bağlı değildir.
Tüketimi etkileyen faktörler arasında:
- Grit sertliği
- Gritin kırılma oranı
- Kumlama basıncı
- Makine verimliliği
- Geri kazanım sistemi
- Separasyon
- Yüzey tipi
- İşlem süresi
bulunur.
Çelik grit, uygun ekipmanlarda geri kazanılarak tekrar kullanılabilir.
Bu nedenle ürün seçimi yapılırken sadece satın alma fiyatı değil, kullanım ömrü ve geri kazanım performansı da değerlendirilmelidir.
G80 ve G120 Arasında Kumlama Basıncı Nasıl Ayarlanır?
Grit tane boyutu ile basınç birbirinden bağımsız düşünülemez.
Daha ince grit kullanıldığında prosesin istenen yüzey etkisini oluşturması için ekipman ve basınç parametreleri optimize edilmelidir.
Özellikle G120 gibi ince gritlerde gereğinden yüksek basınç kullanılması, elde edilmek istenen kontrollü yüzey profilinin dışına çıkılmasına neden olabilir.
Bu nedenle ideal yaklaşım:
Grit seç → Test yap → Basıncı ayarla → Yüzey profilini ölç → Prosesi standartlaştır
şeklindedir.
G80 ve G120 Seçiminde Yüzeyin Durumu
Yüzeyde bulunan kirleticinin türü grit seçiminde belirleyicidir.
Hafif pas
G120 değerlendirilebilir.
Orta pas
G80 veya G120 değerlendirilebilir.
Kalın pas
G80 daha uygun bir başlangıç seçeneği olabilir.
İnce boya
G120 değerlendirilebilir.
Kalın boya
G80 daha agresif temizleme sağlayabilir.
Hassas yüzey
G120 ve kontrollü proses parametreleri değerlendirilebilir.
G80 mi G120 mi? Hızlı Seçim Rehberi
| Uygulama | Önerilebilecek Grit |
|---|---|
| Hafif yüzey oksidasyonu | G120 |
| İnce boya | G120 |
| Kontrollü yüzey profili | G120 |
| Hassas yüzey hazırlama | G120 değerlendirilebilir |
| Orta seviyede pas | G80 / G120 |
| Orta kalınlıkta boya | G80 |
| Daha hızlı temizleme | G80 |
| Daha agresif yüzey hazırlama | G80 |
| Genel metal yüzey hazırlama | G80 / G120 |
Bu tablo genel bir seçim rehberidir. Gerçek uygulamada yüzey testi yapılması en güvenilir yöntemdir.
G80'den G120'ye Ne Zaman Geçilmeli?
Bir uygulamada G80 kullanılıyor ancak yüzey profili istenenden daha agresif çıkıyorsa daha ince bir grit değerlendirmek mantıklı olabilir.
Örneğin:
G80 → Temizleme iyi fakat profil fazla agresif
durumunda:
G120 → Daha kontrollü profil için değerlendirilebilir.
Tersine:
G120 → Yüzey temizliği yavaş
durumunda:
G80 → Daha yüksek temizleme performansı için değerlendirilebilir.
Bu yaklaşım, proses optimizasyonunda oldukça kullanışlıdır.
G80 ve G120 Çelik Grit Satın Alırken Nelere Dikkat Edilmeli?
Profesyonel kullanım için yalnızca "G80" veya "G120" yazması yeterli değildir.
Tedarikçiden şu teknik bilgiler istenmelidir:
- Tane boyutu dağılımı
- Sertlik
- Kimyasal bileşim
- Yoğunluk
- Üretim standardı
- Grit şekli
- Ambalaj seçenekleri
- Teknik veri sayfası
- Parti bilgileri
- Uygunluk belgeleri
Özellikle farklı üreticilerin G80 ürünlerini karşılaştırırken ürünlerin gerçek partikül dağılımlarının aynı olup olmadığı kontrol edilmelidir.
G80 ve G120 Çelik Grit Depolama
Çelik grit kuru ve temiz bir ortamda muhafaza edilmelidir.
Depolama alanı:
- Nemden uzak
- Temiz
- Kuru
- Kontaminasyondan korunmuş
olmalıdır.
Özellikle uzun süreli depolamada ürünün nem ve yabancı partiküllerle temas etmemesine dikkat edilmelidir.
G80 mi G120 mi? Hangi Çelik Grit Daha Uygun?
Konuya pratik açıdan bakarsak:
G80 seçilebilir:
- Daha yüksek temizleme gücü gerekiyorsa
- Orta seviyede pas varsa
- Orta kalınlıkta boya varsa
- Daha hızlı kumlama isteniyorsa
- Genel yüzey hazırlama yapılacaksa
G120 seçilebilir:
- İnce yüzey işlemi gerekiyorsa
- Daha kontrollü profil isteniyorsa
- Hafif pas varsa
- İnce boya temizlenecekse
- Hassas yüzeylerde kontrollü işlem gerekiyorsa
Ancak bu seçimler mutlak değildir.
Örneğin çok hassas bir yüzeyde G120 bile yüksek basınçla kullanıldığında istenenden daha agresif olabilir.
G80 mi G120 mi? Sonuç
G80 ve G120 çelik grit, daha kontrollü yüzey hazırlama gerektiren uygulamalarda önemli iki abrasiv seçeneğidir.
G80, G120'ye göre daha iri tane karakteri sayesinde daha güçlü temizleme ve daha agresif yüzey hazırlama için avantaj sağlayabilir.
G120 ise daha ince tane yapısıyla özellikle ince yüzey işlemleri, kontrollü yüzey profili ve daha hassas yüzey hazırlama uygulamalarında değerlendirilebilir.
Kısaca:
Daha güçlü temizleme → G80
Daha kontrollü ince işlem → G120
Ancak profesyonel uygulamada doğru grit seçimi yalnızca tane boyutuna göre yapılmamalıdır.
Yüzey durumu + hedef yüzey profili + grit sertliği + kumlama basıncı + ekipman + kaplama sistemi + toplam işlem maliyeti
birlikte değerlendirilmelidir.
En doğru sonuç, uygulama öncesinde küçük bir test alanı oluşturularak ve mümkünse yüzey profilinin ölçülmesiyle elde edilir.
Çünkü endüstriyel kumlamada asıl hedef en ince veya en iri griti seçmek değil, gereken yüzey kalitesini en verimli şekilde elde etmektir.
Bize Ulaşın
-
Kurtköy Mah. Ankara Cad. Yelken Plaza No: 289/21 PENDİK / İSTANBUL
-
+90 216 526 04 90
-
+90 532 134 47 92
-
+90 216 212 01 21
-
+90 532 134 47 92
-
bilgi@nanokar.com.tr
E-Bülten Aboneliği
-
Kampanya ve yeniliklerden haberdar olmak için e-bültenimize kayıt olun.
KURUMSAL
SİPARİŞ
