
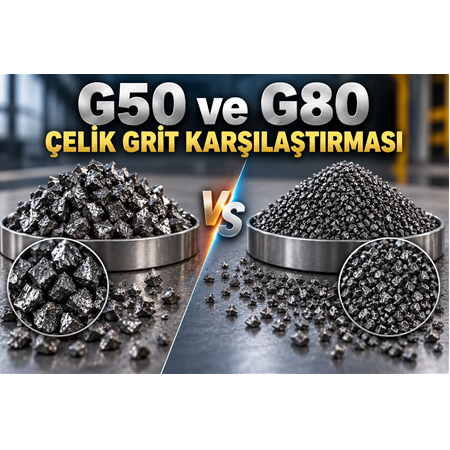
G50 ve G80 Çelik Grit Karşılaştırması
Çelik grit kumlama uygulamalarında doğru tane boyutunun seçilmesi, yüzey temizleme performansı ve elde edilen yüzey kalitesi açısından büyük önem taşır. Özellikle G50 ve G80 çelik grit arasında seçim yapmak isteyen kullanıcıların en sık sorduğu sorular; hangi grit daha agresiftir, hangisi daha iyi yüzey profili oluşturur, boya öncesi hangisi kullanılmalıdır ve hangi uygulamada daha ekonomik sonuç verir?
G50 ve G80 arasındaki temel fark tane boyutudur. Genel sınıflandırmada G50, G80'e göre daha iri bir grit karakterine sahiptir. Bu nedenle G50 daha agresif yüzey hazırlama uygulamalarında avantaj sağlayabilirken, G80 daha kontrollü ve ince yüzey profili gerektiren işlemlerde öne çıkabilir.
Ancak "G50 mi G80 mi daha iyi?" sorusunun tek bir cevabı yoktur. Doğru seçim; yüzeydeki pas ve boya kalınlığı, hedeflenen yüzey profili, kumlama basıncı, ekipman, malzeme türü ve sonraki kaplama işlemi dikkate alınarak yapılmalıdır.
G50 ve G80 Çelik Grit Nedir?
Çelik grit, metal yüzeylerin mekanik olarak temizlenmesi ve yüzey hazırlığı amacıyla kullanılan metalik bir abrasiv malzemedir.
Kumlama sırasında yüksek hızla yüzeye gönderilen grit parçacıkları yüzeye çarparak:
- Pası
- Boyayı
- Oksit tabakalarını
- Döküm kalıntılarını
- Kir ve yüzey kontaminasyonlarını
- Eski kaplamaları
uzaklaştırır.
G50 ve G80 ise çelik gritlerin partikül/tane boyutu sınıflarını ifade eder.
Genel olarak:
G50 → Daha iri tane
G80 → Daha ince tane
şeklinde düşünülebilir.
Burada dikkat edilmesi gereken nokta, grit sınıflarının gerçek partikül boyutu dağılımının üretici standardına göre değişebilmesidir. Bu nedenle profesyonel satın alma sırasında ürünün teknik veri sayfasındaki partikül boyutu dağılımı kontrol edilmelidir.
G50 ve G80 Arasındaki Temel Fark
G50 ve G80 arasındaki temel fark tane boyutudur.
| Özellik | G50 Çelik Grit | G80 Çelik Grit |
|---|---|---|
| Tane yapısı | Daha iri | Daha ince |
| Kumlama karakteri | Daha agresif | Daha kontrollü |
| Ağır pas temizliği | Çok uygun | Uygun |
| Kalın boya temizliği | Çok uygun | Uygun |
| Orta seviyeli pas | Uygun | Çok uygun |
| Yüzey profili | Daha belirgin olabilir | Daha ince/kontrollü olabilir |
| Hassas yüzeyler | Dikkatli kullanılmalı | Daha kontrollü |
| Genel yüzey hazırlama | Uygun | Çok uygun |
| İnce kaplama öncesi hazırlık | Uygun | Avantajlı olabilir |
Bu tablo genel bir karşılaştırmadır. Gerçek performans; grit sertliği, şekli, basınç, nozul mesafesi, kumlama açısı ve işlenen yüzeye göre değişir.
G50 Çelik Grit Özellikleri
G50, G80'e göre daha iri tane karakterine sahip bir çelik grit seçeneğidir.
Daha iri parçacıkların yüzeye çarpması, ağır yüzey kirleticilerinin uzaklaştırılmasında avantaj sağlayabilir.
G50 özellikle aşağıdaki uygulamalarda değerlendirilebilir:
- Çelik konstrüksiyon kumlama
- Ağır pas temizleme
- Kalın boya sökme
- Döküm parçaların temizlenmesi
- Metal yüzey hazırlama
- Endüstriyel bakım
- Makine parçalarının kumlanması
G50'nin en önemli avantajı temizleme gücü ile işlem süresi arasında iyi bir denge sağlayabilmesidir.
G80 Çelik Grit Özellikleri
G80, G50'ye kıyasla daha ince tane karakterine sahiptir.
Daha küçük parçacıklar yüzeye daha sık darbeler uygulayabildiğinden, daha kontrollü ve homojen bir yüzey hazırlama elde etmek mümkün olabilir.
G80 özellikle:
- Orta seviyede pas temizleme
- Boya öncesi yüzey hazırlığı
- Kontrollü yüzey profili
- Genel metal yüzey temizliği
- Daha hassas metal parçalar
- Kaplama öncesi hazırlık
uygulamalarında değerlendirilebilir.
G80'in öne çıkan özelliği, yüzey temizleme performansını korurken daha kontrollü bir yüzey profili elde edilmesine yardımcı olabilmesidir.
G50 mi G80 mi Daha Agresif?
Genel olarak G50, daha iri tane yapısı nedeniyle G80'e göre daha agresif bir kumlama karakterine sahiptir.
Bunun temel nedeni, iri parçacıkların yüzeye çarpması sırasında daha yüksek tekil darbe etkisi oluşturabilmesidir.
Basitleştirirsek:
G50 → İri partikül → Daha güçlü tekil darbe → Daha agresif yüzey hazırlama
G80 → Daha ince partikül → Daha sık darbe → Daha kontrollü yüzey işlemi
Fakat burada önemli bir ayrıntı vardır.
Kumlama agresifliği yalnızca tane boyutuna bağlı değildir.
Örneğin yüksek basınçta kullanılan G80, düşük basınçta kullanılan G50'ye göre farklı bir sonuç oluşturabilir.
Bu nedenle gerçek uygulama performansı, tane boyutu ile birlikte proses parametreleri üzerinden değerlendirilmelidir.
G50 mi G80 mi Daha İyi Yüzey Kalitesi Sağlar?
Bu sorunun cevabı hedeflenen yüzey kalitesine bağlıdır.
Eğer amaç:
Ağır pası hızlı şekilde temizlemekse → G50
Daha kontrollü bir yüzey profili oluşturmak isteniyorsa:
G80
daha uygun bir seçenek olabilir.
Ancak "yüzey kalitesi" yalnızca yüzeyin görsel olarak düzgün olması anlamına gelmez.
Özellikle boya ve kaplama uygulamalarında yüzey profilinin kaplama sistemine uygun olması gerekir.
Çok kaba bir yüzey, gereğinden fazla kaplama tüketimine neden olabilir.
Çok ince bir yüzey profili ise bazı kaplama sistemleri için yeterli mekanik ankraj sağlamayabilir.
Dolayısıyla amaç:
En pürüzlü yüzey değil, kaplama için doğru yüzey profilidir.
G50 ve G80 Yüzey Pürüzlülüğünü Nasıl Etkiler?
Kumlama sırasında çelik grit parçacıkları metal yüzeyde mikroskobik girinti ve çıkıntılar oluşturur.
Bu yapıya yüzey profili veya ankraj profili denir.
G50 daha iri bir grit olduğu için genel olarak daha belirgin bir yüzey profili oluşturma potansiyeline sahiptir.
G80 ise daha küçük tane boyutu nedeniyle daha kontrollü bir profil oluşturmak için tercih edilebilir.
Ancak burada kesin Ra veya Rz değerleri yalnızca grit numarasından çıkarılamaz.
Çünkü yüzey profilini etkileyen faktörler arasında:
- Grit tane boyutu
- Grit sertliği
- Grit şekli
- Kumlama basıncı
- Nozul çapı
- Nozul mesafesi
- Kumlama açısı
- İşlem süresi
- Metalin sertliği
- Gritin kullanım durumu
bulunmaktadır.
Bu nedenle profesyonel uygulamalarda yüzey profili ölçülerek proses doğrulanmalıdır.
Boya Öncesi G50 mi G80 mi?
Boya öncesi kumlama, çelik yüzeyin performansı açısından kritik bir işlemdir.
Boya uygulanmadan önce yüzeyden pas, oksit, eski boya ve diğer kirleticilerin uzaklaştırılması gerekir.
Kalın boya ve yoğun pas varsa
G50 daha agresif yapısı sayesinde avantaj sağlayabilir.
Özellikle ağır yüzey kirleticilerinin bulunduğu çelik konstrüksiyonlarda G50 değerlendirilebilir.
Orta seviyede kirlenme varsa
G80 daha kontrollü bir yüzey hazırlama sağlayabilir.
Özellikle yüzeyin çok agresif şekilde aşındırılmasının istenmediği uygulamalarda G80 tercih edilebilir.
Kaplama üreticisinin belirli yüzey profili istediği uygulamalarda
Grit seçimi mutlaka hedef yüzey profiline göre yapılmalıdır.
Burada "G80 daha ince, dolayısıyla kesinlikle daha iyi" gibi bir yaklaşım doğru değildir.
Çelik Konstrüksiyonlarda G50 ve G80
Çelik konstrüksiyonlarda yüzeyler genellikle geniş alanlardan oluşur.
Bu nedenle kumlama işleminde:
- Temizleme hızı
- Abrasiv tüketimi
- Yüzey profili
- İşçilik
- Enerji tüketimi
birlikte değerlendirilmelidir.
Yoğun paslı bir çelik konstrüksiyonda G50 daha hızlı yüzey temizleme sağlayabilir.
Daha hafif kirlenmiş veya kontrollü yüzey profili gereken konstrüksiyonlarda ise G80 değerlendirilebilir.
Burada ekonomik açıdan önemli olan kg başına fiyat değil, m² başına toplam işlem maliyetidir.
G50 ve G80 Döküm Parçalarında Kullanılır mı?
Evet.
Her iki grit de uygun koşullarda döküm parçaların yüzey temizliğinde kullanılabilir.
Döküm parçalarında:
- Kalıp kumu
- Oksit
- Çapak
- Döküm kalıntıları
- Yüzey kirleticileri
bulunabilir.
Ağır kalıntıların temizlenmesinde G50 avantaj sağlayabilir.
Daha kontrollü bir yüzey işlemi gereken parçalarda G80 değerlendirilebilir.
Ancak parçanın geometrisi, malzeme sertliği ve yüzey hassasiyeti dikkate alınmalıdır.
G50 ve G80 Abrasiv Tüketimi
Çelik grit kullanımında abrasiv tüketimi yalnızca tane boyutuna bağlı değildir.
Tüketimi etkileyen başlıca faktörler:
- Grit sertliği
- Gritin kırılma davranışı
- Kumlama basıncı
- Yüzey tipi
- Makine verimliliği
- Geri kazanım sistemi
- Separasyon sistemi
- Operatör uygulaması
olabilir.
Çelik grit geri kazanılabilir bir abrasiv olduğundan, uygun ekipman kullanıldığında tekrar tekrar kullanılabilir.
Bu nedenle G50 veya G80 seçerken ürünün yalnızca TL/kg fiyatına bakmak yanıltıcı olabilir.
Daha doğru yaklaşım:
TL/m² toplam kumlama maliyeti
üzerinden değerlendirme yapmaktır.
G50 mi G80 mi Daha Ekonomik?
Bu sorunun cevabı uygulamaya göre değişir.
Örneğin çok kalın pas bulunan bir yüzeyde G80 kullanılması, temizleme süresini artırabilir.
Bu durumda:
- Daha fazla çalışma süresi
- Daha fazla enerji
- Daha fazla işçilik
- Daha fazla makine kullanımı
gerekebilir.
G50 ile aynı yüzey daha hızlı temizlenebiliyorsa, kilogram fiyatı daha yüksek olsa bile toplam işlem maliyeti daha düşük olabilir.
Tersi durumda, hafif kirlenmiş bir yüzeyde G50 kullanmak gereksiz agresif bir işlem yaratabilir.
Bu nedenle doğru grit seçimi doğrudan işletme kârlılığını etkiler.
G50 ve G80 Seçerken Kumlama Basıncı
Kumlama basıncı, grit performansını önemli ölçüde değiştirir.
Aynı grit:
- Düşük basınçta daha kontrollü
- Yüksek basınçta daha agresif
bir sonuç verebilir.
Bu nedenle G50 ve G80 seçimi yapılırken çalışma basıncı da dikkate alınmalıdır.
Özellikle hassas yüzeylerde yüksek basınçla agresif grit kullanımından kaçınmak gerekebilir.
G50 mi G80 mi? Hangi Uygulamada Hangisi?
Pratik bir seçim tablosu oluşturursak:
| Uygulama | Önerilebilecek seçenek |
|---|---|
| Çok yoğun pas | G50 |
| Kalın boya | G50 |
| Ağır çelik konstrüksiyon | G50 |
| Döküm yüzey temizliği | G50 / G80 |
| Orta seviyede pas | G50 / G80 |
| Genel metal yüzey hazırlığı | G80 |
| Kontrollü yüzey profili | G80 |
| Daha hassas yüzeyler | G80 |
| Boya öncesi kontrollü hazırlık | G80 |
| Yüksek temizleme hızı | G50 |
Bu tablo bir başlangıç rehberidir. Nihai seçim gerçek uygulama koşullarında test edilmelidir.
G50 ve G80 Arasında Seçim Yaparken 8 Faktör
1. Pas kalınlığı
Pas kalınlığı arttıkça daha agresif bir grit gerekebilir.
2. Boya kalınlığı
Çok katmanlı ve sert boya sistemleri daha agresif abrasiv gerektirebilir.
3. Metalin sertliği
Yumuşak ve hassas yüzeylerde daha kontrollü abrasiv seçimi önemlidir.
4. İstenen yüzey profili
Kaplama sisteminin gerektirdiği yüzey profili dikkate alınmalıdır.
5. Kumlama ekipmanı
Türbinli sistem ile basınçlı hava sistemi farklı sonuçlar verebilir.
6. Çalışma basıncı
Basınç arttıkça parçacıkların yüzeye çarpma enerjisi yükselir.
7. Geri dönüşüm sistemi
Çelik grit kullanımında geri kazanım sistemi abrasiv maliyetini ciddi şekilde etkileyebilir.
8. Toplam işlem maliyeti
En ucuz grit her zaman en ekonomik grit değildir.
G50 ve G80 Çelik Grit Nasıl Saklanmalıdır?
Çelik grit metalik bir abrasiv olduğu için depolama koşullarına dikkat edilmelidir.
Ürünün:
- Nemden uzak
- Kuru
- Temiz
- Kontaminasyondan korunmuş
- Uygun ambalaj içerisinde
saklanması önerilir.
Özellikle nemli ortamlarda depolama, ürünün fiziksel durumunu ve kumlama sistemindeki performansını olumsuz etkileyebilir.
G50 ve G80 Çelik Grit Satın Alırken Nelere Dikkat Edilmeli?
Profesyonel satın alma sırasında yalnızca grit sınıfının belirtilmiş olması yeterli değildir.
Tedarikçiden mümkün olduğunca şu bilgiler istenmelidir:
- Tane boyutu dağılımı
- Sertlik
- Kimyasal bileşim
- Yoğunluk
- Üretim standardı
- Grit şekli
- Ambalaj seçenekleri
- Geri dönüşüm performansı
- Teknik veri sayfası
Özellikle farklı tedarikçilerin G50 veya G80 ürünleri karşılaştırılırken teknik özelliklerin gerçekten aynı olup olmadığı kontrol edilmelidir.
G50 ve G80 Arasındaki Fark Kısaca
Konuyu tek cümlede özetlemek gerekirse:
G50 daha iri ve daha agresif yüzey hazırlama için; G80 ise daha ince ve kontrollü yüzey hazırlama için değerlendirilebilir.
Ancak bu iki grit arasında seçim yaparken yüzeyin mevcut durumu kadar sonraki işlem de önemlidir.
Örneğin:
Kalın pas + ağır boya + hızlı temizlik → G50
Orta pas + kontrollü yüzey profili → G80
şeklinde bir başlangıç yaklaşımı kullanılabilir.
Sonuç
G50 ve G80 çelik grit, endüstriyel yüzey hazırlama uygulamalarında farklı ihtiyaçlara cevap veren iki önemli grit sınıfıdır.
G50'nin daha iri tane yapısı, ağır pas ve kalın kaplamaların uzaklaştırılmasında daha agresif bir işlem sağlayabilir. Bu nedenle özellikle ağır sanayi, çelik konstrüksiyon, döküm ve yoğun yüzey temizleme uygulamalarında avantajlı olabilir.
G80 ise daha ince tane yapısı sayesinde daha kontrollü yüzey hazırlama ve daha ince yüzey profili gerektiren uygulamalarda değerlendirilebilir.
Ancak doğru seçim:
G50 > G80
veya
G80 > G50
şeklinde genel bir üstünlük sıralaması değildir.
Doğru seçim;
yüzey koşulları + grit tane boyutu + grit sertliği + kumlama basıncı + ekipman + hedef yüzey profili + sonraki kaplama
birlikte değerlendirilerek yapılmalıdır.
Endüstriyel açıdan en doğru yaklaşım, mümkün olduğunda küçük bir test alanı üzerinde farklı grit ve proses parametrelerini denemek ve elde edilen yüzey profilini ölçmektir.
Çünkü kumlamada kazanan, en sert veya en iri abrasiv değil; istenen yüzey kalitesini en düşük toplam maliyetle sağlayan abrasivdir.
Bize Ulaşın
-
Kurtköy Mah. Ankara Cad. Yelken Plaza No: 289/21 PENDİK / İSTANBUL
-
+90 216 526 04 90
-
+90 532 134 47 92
-
+90 216 212 01 21
-
+90 532 134 47 92
-
bilgi@nanokar.com.tr
E-Bülten Aboneliği
-
Kampanya ve yeniliklerden haberdar olmak için e-bültenimize kayıt olun.
KURUMSAL
SİPARİŞ
