
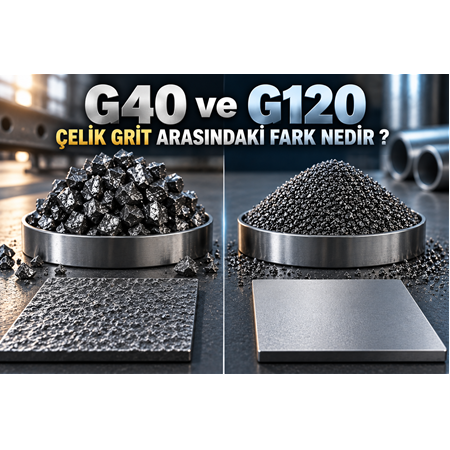
G40 ve G120 Çelik Grit Arasındaki Fark Nedir?
Çelik grit kumlama uygulamalarında doğru abrasiv seçimi, hem yüzey temizleme performansını hem de işlem sonrasında elde edilen yüzey kalitesini doğrudan etkiler. Bu nedenle farklı grit sınıfları arasında seçim yaparken en sık karşılaşılan sorulardan biri “G40 ve G120 çelik grit arasındaki fark nedir?” sorusudur.
G40 ve G120 arasındaki en temel fark tane boyutudur. Genel grit sınıflandırmasında G40 daha iri, G120 ise daha ince bir tane karakterine sahiptir. Bu fark; yüzeye uygulanan darbe etkisini, temizleme hızını, yüzey profilini ve uygun kullanım alanlarını değiştirir.
Basit şekilde ifade etmek gerekirse:
G40 → Daha iri ve agresif yüzey hazırlama
G120 → Daha ince ve kontrollü yüzey işlemi
Ancak bu durum G40'ın her zaman G120'den, ya da G120'nin her zaman G40'tan daha iyi olduğu anlamına gelmez. Doğru seçim, işlenecek yüzeyin özelliklerine ve hedeflenen sonuca göre yapılmalıdır.
Çelik Grit Nedir?
Çelik grit, metal yüzeylerin kumlama yöntemiyle temizlenmesi ve yüzey hazırlığının gerçekleştirilmesi amacıyla kullanılan metalik bir abrasiv malzemedir.
Kumlama sistemlerinde basınçlı hava veya türbin yardımıyla yüksek hızda yüzeye gönderilen çelik grit parçacıkları, yüzeye çarparak mekanik aşındırma gerçekleştirir.
Bu işlem sayesinde:
- Pas
- Eski boya
- Oksit
- Kaplama kalıntıları
- Döküm kalıntıları
- Kir
- Yüzey kontaminasyonları
uzaklaştırılabilir.
Çelik grit özellikle çelik konstrüksiyon, otomotiv, döküm, makine imalatı, gemi sanayi ve endüstriyel bakım gibi alanlarda kullanılmaktadır.
G40 ve G120 Çelik Grit Arasındaki Temel Fark
G40 ve G120 arasındaki en önemli fark partikül/tane boyutudur.
Genel olarak:
G40 → Daha iri tane
G120 → Daha ince tane
Bu farklılık, kumlama sırasında parçacıkların yüzeye uyguladığı darbenin karakterini değiştirir.
G40 daha iri partiküllerden oluştuğu için ağır yüzey kirleticilerinin uzaklaştırılmasında avantaj sağlayabilir.
G120 ise daha ince partiküllerden oluştuğundan daha kontrollü yüzey işlemleri için değerlendirilebilir.
| Özellik | G40 Çelik Grit | G120 Çelik Grit |
|---|---|---|
| Tane karakteri | İri | İnce |
| Kumlama karakteri | Daha agresif | Daha kontrollü |
| Ağır pas | Çok uygun | Daha sınırlı |
| Kalın boya | Çok uygun | Daha sınırlı |
| Orta seviyede pas | Uygun | Uygun |
| Hafif oksidasyon | Uygun | Çok uygun |
| Yüzey profili | Daha belirgin olabilir | Daha ince/kontrollü olabilir |
| İnce yüzey işlemleri | Sınırlı | Çok uygun |
| Genel ağır yüzey temizliği | Çok uygun | Daha sınırlı |
| Hassas yüzeyler | Dikkatli kullanılmalı | Daha kontrollü olabilir |
Bu tablo genel bir karşılaştırmadır. Gerçek sonuç; grit sertliği, şekli, kumlama basıncı, nozul mesafesi, yüzey malzemesi ve kullanılan ekipmana göre değişir.
G40 Çelik Grit Nedir?
G40, daha iri tane karakterine sahip çelik grit sınıflarından biridir.
İri partiküller yüzeye çarptığında güçlü mekanik darbe oluşturabilir. Bu nedenle özellikle ağır yüzey kirleticilerinin uzaklaştırılması gereken uygulamalarda avantaj sağlar.
G40 aşağıdaki uygulamalarda değerlendirilebilir:
- Kalın pas temizleme
- Eski boya sökme
- Ağır çelik konstrüksiyon kumlama
- Döküm yüzey temizleme
- Makine parçalarının kumlanması
- Yoğun oksit temizliği
- Endüstriyel bakım
- Ağır yüzey hazırlama
G40'ın en önemli avantajı agresif temizleme performansıdır.
Özellikle yüzeyde uzun süredir oluşmuş kalın pas ve sert kaplama varsa daha ince bir grit kullanmak yerine daha iri bir grit ile çalışmak işlem süresini azaltabilir.
G120 Çelik Grit Nedir?
G120, G40'a kıyasla daha ince tane karakterine sahip bir çelik grit sınıfıdır.
Daha küçük partiküller, yüzey üzerinde daha kontrollü bir kumlama etkisi oluşturmak için değerlendirilebilir.
G120 özellikle:
- İnce yüzey işlemleri
- Hafif yüzey oksidasyonu
- İnce boya temizliği
- Kontrollü yüzey profili
- Kaplama öncesi yüzey hazırlığı
- Daha hassas metal parçalar
gibi uygulamalarda değerlendirilebilir.
G120'nin temel avantajı, daha iri gritlere göre daha kontrollü bir yüzey profili elde edilmesine yardımcı olabilmesidir.
G40 mı G120 mi Daha Agresif?
Genel olarak G40, G120'ye göre daha agresif bir kumlama karakterine sahiptir.
Bunun temel nedeni G40'ın daha iri tane yapısına sahip olmasıdır.
İri parçacıklar yüzeye çarptığında daha yüksek tekil darbe etkisi oluşturabilir.
Basitleştirirsek:
G40 → İri partikül → Güçlü darbe → Agresif temizleme
G120 → İnce partikül → Kontrollü darbe → İnce yüzey işlemi
Ancak burada önemli bir teknik ayrıntı vardır.
Kumlama agresifliği yalnızca tane boyutuyla belirlenmez.
Örneğin:
- Basınç
- Grit sertliği
- Grit şekli
- Nozul mesafesi
- Kumlama açısı
- İşlem süresi
de sonuç üzerinde önemli etkiye sahiptir.
Dolayısıyla G40 veya G120 seçerken tüm proses birlikte değerlendirilmelidir.
G40 ve G120 Yüzey Pürüzlülüğünü Nasıl Etkiler?
Kumlama sırasında abrasiv parçacıkları metal yüzeye çarpar ve yüzeyde mikroskobik girinti ve çıkıntılar oluşturur.
Bu yapıya yüzey profili veya ankraj profili denir.
Özellikle boya ve endüstriyel kaplama uygulamalarında yüzey profili büyük önem taşır.
Çünkü kaplamanın metal yüzeye mekanik olarak tutunmasına yardımcı olur.
Genel olarak G40 daha iri tane yapısı nedeniyle daha belirgin ve agresif bir profil oluşturma potansiyeline sahiptir.
G120 ise daha ince tane yapısı nedeniyle daha kontrollü bir profil oluşturmak için değerlendirilebilir.
Fakat yalnızca grit numarasına bakarak kesin bir Ra veya Rz değeri vermek doğru değildir.
Yüzey Profilini Hangi Faktörler Belirler?
Çelik grit kumlamada yüzey profilini etkileyen başlıca faktörler şunlardır:
Tane boyutu
Partikül büyüklüğü yüzeye uygulanan mekanik etkinin karakterini değiştirir.
Grit sertliği
Daha sert abrasivler yüzey üzerinde farklı aşındırma davranışı gösterebilir.
Grit şekli
Partikülün köşeli veya daha farklı geometrik yapıda olması yüzey etkisini değiştirebilir.
Kumlama basıncı
Basınç arttıkça parçacığın yüzeye çarpma enerjisi artar.
Nozul mesafesi
Nozul ile yüzey arasındaki mesafe kumlama performansını etkiler.
Kumlama açısı
Çarpma açısı yüzeyde oluşan mekanik etkinin şeklini değiştirebilir.
İşlem süresi
Aynı bölgenin daha uzun süre kumlanması yüzey profilini değiştirebilir.
Bu nedenle G40 = belirli bir Ra, G120 = belirli bir Ra şeklinde kesin bir denklem oluşturmak teknik açıdan doğru değildir.
G40 mı G120 mi? Ağır Pas Temizleme
Yüzeyde yoğun ve kalın pas bulunuyorsa G40 daha uygun bir seçenek olabilir.
Kalın pas tabakalarının uzaklaştırılması için daha agresif bir mekanik etki gerekebilir.
Bu durumda G120 kullanılması:
- İşlem süresinin uzamasına
- Daha fazla geçiş yapılmasına
- İşçilik maliyetinin artmasına
- Makine kullanım süresinin uzamasına
neden olabilir.
Bu nedenle ağır pas temizliğinde G40'ın daha iri ve agresif karakteri önemli bir avantaj sağlayabilir.
G40 mı G120 mi? İnce Yüzey İşlemleri
İnce yüzey işlemlerinde ise durum değişir.
Eğer yüzeyde:
- Hafif oksidasyon
- İnce boya
- Hafif kirlenme
bulunuyor ve daha kontrollü bir yüzey profili isteniyorsa G120 değerlendirilebilir.
Buradaki amaç yüzeyi mümkün olduğunca agresif şekilde aşındırmak değil, istenen temizlik seviyesine ve yüzey profiline kontrollü şekilde ulaşmaktır.
Bu nedenle G120, özellikle hassas proseslerde avantaj sağlayabilir.
Boya Öncesi G40 mı G120 mi?
Boya öncesi kumlamada doğru grit seçimi oldukça önemlidir.
Yüzey yalnızca temizlenmemeli, aynı zamanda kaplamanın tutunmasına uygun bir yüzey profiline sahip olmalıdır.
Kalın boya + yoğun pas
G40 değerlendirilebilir.
Orta seviyede pas + boya
G40 veya daha ince gritler değerlendirilebilir.
Hafif oksidasyon + ince boya
G120 değerlendirilebilir.
Daha kontrollü yüzey profili
G120 değerlendirilebilir.
Ancak son karar, boya veya kaplama sisteminin istediği yüzey profiline göre verilmelidir.
G40 ve G120 Çelik Konstrüksiyonlarda Kullanılır mı?
Evet.
Çelik konstrüksiyonların yüzey hazırlığında grit seçimi, yüzeyin mevcut durumuna göre yapılır.
Eski yapılarda:
- Ağır pas
- Eski boya
- Oksit
- Kir
- Atmosferik korozyon
gibi sorunlar bulunabilir.
Bu tür yüzeylerde G40 daha agresif temizleme performansı nedeniyle avantaj sağlayabilir.
Daha hafif kirlenmiş veya kontrollü yüzey profili gereken uygulamalarda ise G120 değerlendirilebilir.
G40 ve G120 Döküm Parçalarda Kullanılır mı?
Evet.
Döküm parçaların yüzeyinde:
- Kalıp kumu
- Oksit
- Çapak
- Döküm kalıntıları
- Yüzey kirleticileri
bulunabilir.
Ağır yüzey kalıntılarında G40 daha agresif bir çözüm olabilir.
Daha kontrollü yüzey işlemlerinde ise G120 değerlendirilebilir.
Ancak döküm parçanın geometrisi ve yüzey hassasiyeti mutlaka dikkate alınmalıdır.
G40 ve G120 Arasında Ekonomik Fark
Çelik grit seçiminde yalnızca TL/kg fiyatına bakmak doğru değildir.
Asıl önemli olan, belirli bir yüzey alanının hangi maliyetle temizlendiğidir.
Örneğin G40'ın kilogram fiyatı G120'den yüksek olabilir.
Fakat G40 ile yüzey çok daha hızlı temizleniyorsa:
- Daha az işçilik
- Daha kısa makine kullanımı
- Daha düşük enerji tüketimi
- Daha yüksek günlük üretim
elde edilebilir.
Tersine, hafif kirlenmiş bir yüzeyde G40 kullanmak gereğinden fazla agresif olabilir.
Bu nedenle ekonomik karşılaştırmada:
TL/kg yerine TL/m² toplam işlem maliyeti
daha anlamlıdır.
G40 ve G120 Abrasiv Tüketimi
Çelik grit kullanımında abrasiv tüketimi birçok faktöre bağlıdır.
Bunlar:
- Grit sertliği
- Grit kalitesi
- Gritin kırılma oranı
- Kumlama basıncı
- Makine tipi
- Geri kazanım sistemi
- Separasyon verimliliği
- İşlenen yüzey
- Operasyon süresi
olarak sıralanabilir.
Çelik grit uygun sistemlerde geri kazanılarak tekrar kullanılabilir.
Bu nedenle ürün seçerken yalnızca ilk satın alma maliyeti değil, kullanım ömrü ve geri kazanım performansı da dikkate alınmalıdır.
G40 mı G120 mi Daha Fazla Yüzey Profili Oluşturur?
Genel olarak G40, daha iri tane yapısı nedeniyle G120'ye göre daha agresif ve belirgin bir yüzey profili oluşturma potansiyeline sahiptir.
Ancak gerçek sonuç yalnızca grit tane boyutuna bağlı değildir.
Örneğin yüksek basınçla uygulanan G120 ile düşük basınçta uygulanan G40 arasında beklenenden farklı sonuçlar elde edilebilir.
Bu nedenle profesyonel uygulamalarda yüzey profili ölçülerek doğrulanmalıdır.
G40 mı G120 mi Daha İyi?
Bu soruya doğrudan "G40" veya "G120" demek doğru değildir.
Çünkü iki grit farklı ihtiyaçlara hizmet eder.
G40'ın avantajlı olduğu durumlar
- Ağır pas
- Kalın boya
- Sert kaplama
- Yoğun yüzey kirleticileri
- Hızlı ve agresif temizleme
- Büyük çelik parçalar
G120'nin avantajlı olabileceği durumlar
- Hafif pas
- İnce boya
- Kontrollü yüzey profili
- İnce yüzey işlemleri
- Daha hassas metal yüzeyler
- Daha homojen yüzey hazırlama
Dolayısıyla:
Ağır temizlik → G40
İnce ve kontrollü işlem → G120
şeklinde düşünülebilir.
G40 ve G120 Seçim Rehberi
| Uygulama | G40 | G120 |
|---|---|---|
| Ağır pas | ????? | ?? |
| Kalın boya | ????? | ?? |
| Orta pas | ???? | ??? |
| Hafif pas | ??? | ???? |
| İnce boya | ??? | ????? |
| Hassas yüzey | ?? | ???? |
| Kontrollü yüzey profili | ??? | ????? |
| Ağır çelik konstrüksiyon | ????? | ?? |
| İnce yüzey işlemi | ?? | ????? |
| Hızlı agresif temizlik | ????? | ?? |
Bu değerlendirme genel bir teknik rehberdir ve uygulamaya göre değişebilir.
G40'tan G120'ye Ne Zaman Geçilmeli?
Bir uygulamada G40 ile yüzey temizliği başarılı şekilde gerçekleşiyor ancak elde edilen yüzey profili istenenden daha agresif oluyorsa daha ince bir grit değerlendirilebilir.
Örneğin:
G40 → Temizleme çok agresif / profil fazla yüksek
durumunda:
G120 → Daha kontrollü bir işlem
değerlendirilebilir.
Tersi durumda:
G120 → Temizleme yavaş
ise:
G40 → Daha agresif temizleme
için değerlendirilebilir.
Bu yaklaşım özellikle proses optimizasyonunda kullanılabilir.
Çelik Grit Seçerken Teknik Veri Neden Önemlidir?
G40 veya G120 satın alırken yalnızca grit sınıfına bakmak yeterli değildir.
Ürünün:
- Tane boyutu dağılımı
- Sertliği
- Kimyasal bileşimi
- Yoğunluğu
- Şekli
- Üretim standardı
- Geri dönüşüm özellikleri
incelenmelidir.
Aynı G40 veya G120 sınıfındaki iki ürün, farklı üreticilerin farklı teknik özelliklerine sahip olabilir.
Bu nedenle profesyonel satın alma kararlarında teknik veri sayfası talep edilmesi önemlidir.
G40 ve G120 Nasıl Saklanmalıdır?
Çelik grit kuru ve temiz bir ortamda saklanmalıdır.
Depolama sırasında ürünün:
- Nem
- Su
- Yağ
- Yabancı partiküller
- Kimyasal kontaminasyon
ile temas etmemesine dikkat edilmelidir.
Uygun depolama, abrasivin kumlama sistemindeki performansının korunmasına yardımcı olur.
G40 ve G120 Arasındaki Fark Kısaca
Konuyu kısa şekilde özetlersek:
G40:
Daha iri tane, daha agresif yüzey temizleme, ağır pas ve kalın boya için daha uygun olabilir.
G120:
Daha ince tane, daha kontrollü yüzey işlemi, ince boya ve daha hassas yüzey profili gereken uygulamalarda değerlendirilebilir.
Dolayısıyla:
G40 güçlü temizlik için, G120 ise daha kontrollü ve ince yüzey işlemleri için öne çıkar.
Ancak doğru seçim mutlaka uygulamanın teknik gereksinimlerine göre yapılmalıdır.
Sonuç: G40 mı G120 mi?
G40 ve G120 çelik grit arasındaki temel fark tane boyutudur.
G40 daha iri tane yapısı sayesinde ağır pas, kalın boya ve sert yüzey kirleticilerinin uzaklaştırılmasında daha agresif bir çözüm sunabilir.
G120 ise daha ince tane yapısıyla ince yüzey işlemleri, kontrollü yüzey profili ve daha hassas uygulamalarda değerlendirilebilir.
Ancak çelik grit seçiminde tek kriter tane boyutu değildir.
Doğru seçim için:
Yüzey durumu + pas/boya kalınlığı + hedef yüzey profili + grit sertliği + kumlama basıncı + ekipman + kaplama sistemi + toplam proses maliyeti
birlikte değerlendirilmelidir.
Endüstriyel uygulamalarda en doğru yöntem, üretim öncesinde küçük bir test alanı oluşturmak ve elde edilen yüzey profilini ölçmektir.
Çünkü kumlama prosesinde amaç en agresif veya en ince griti seçmek değil; istenen yüzey kalitesini en hızlı, kontrollü ve ekonomik şekilde elde etmektir.
Bize Ulaşın
-
Kurtköy Mah. Ankara Cad. Yelken Plaza No: 289/21 PENDİK / İSTANBUL
-
+90 216 526 04 90
-
+90 532 134 47 92
-
+90 216 212 01 21
-
+90 532 134 47 92
-
bilgi@nanokar.com.tr
E-Bülten Aboneliği
-
Kampanya ve yeniliklerden haberdar olmak için e-bültenimize kayıt olun.
KURUMSAL
SİPARİŞ
