
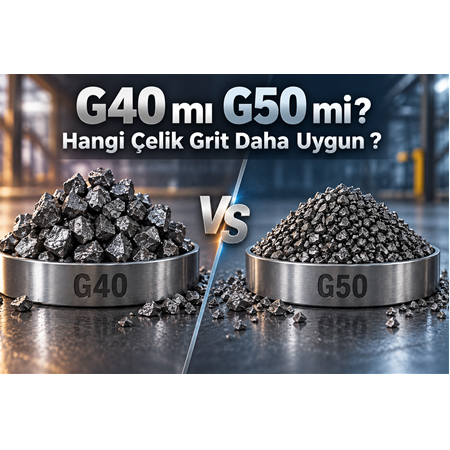
G40 mı G50 mi? Hangi Çelik Grit Daha Uygun?
Çelik grit kumlama uygulamalarında en sık karşılaşılan seçimlerden biri G40 mı G50 mi? sorusudur. Her iki çelik grit türü de metal yüzeylerin temizlenmesi, pas ve boya tabakalarının uzaklaştırılması ve kaplama öncesi yüzey hazırlığında kullanılabilir. Ancak tane boyutlarındaki farklılık, kumlama performansını ve elde edilen yüzey profilini etkiler.
G40 ve G50 arasında seçim yaparken yalnızca grit numarasına veya kilogram fiyatına bakmak doğru değildir. Yüzeydeki pas ve boya kalınlığı, istenen yüzey profili, kumlama ekipmanı, çalışma basıncı ve işlem sonrası uygulanacak kaplama birlikte değerlendirilmelidir.
Kısacası G40 veya G50'nin hangisinin daha iyi olduğu değil, hangi uygulama için hangisinin daha uygun olduğu önemlidir.
G40 ve G50 Çelik Grit Nedir?
G40 ve G50, farklı tane boyutu aralıklarını ifade eden çelik grit sınıflandırmalarıdır.
Çelik grit; çelik malzemenin abrasiv olarak kullanılabilecek partikül boyutlarına getirilmesiyle elde edilir. Kumlama sırasında bu parçacıklar yüksek hızla yüzeye çarparak pas, boya, oksit ve diğer yüzey kirleticilerini mekanik olarak uzaklaştırır.
Genel olarak G40, G50'ye göre daha iri bir grit sınıfıdır.
Bu durum G40'ın yüzeye uyguladığı tekil darbe etkisinin daha yüksek olabilmesine ve daha agresif yüzey hazırlama uygulamalarında kullanılabilmesine olanak sağlar.
G50 ise biraz daha kontrollü bir tane boyutu sunarak genel amaçlı yüzey hazırlama işlemlerinde avantaj sağlayabilir.
Önemli: G40 ve G50'nin kesin tane boyutu aralıkları üreticinin standardına ve ürün spesifikasyonuna göre değişebilir. Bu nedenle satın alma sırasında yalnızca "G40" veya "G50" adına değil, üreticinin verdiği gerçek partikül boyutu dağılımına bakılması gerekir.
G40 mı G50 mi? Temel Fark Nedir?
En basit şekilde G40 ve G50 arasındaki farkı şöyle düşünebiliriz:
G40 → Daha iri tane → Daha agresif darbe etkisi
G50 → Daha küçük tane → Daha kontrollü yüzey işlemi
Bu farklılık özellikle yüzeydeki kirleticinin kalınlığı ve işlem sonrasında istenen yüzey profilinde kendisini gösterir.
| Özellik | G40 Çelik Grit | G50 Çelik Grit |
|---|---|---|
| Tane karakteri | Daha iri | Daha ince |
| Aşındırma karakteri | Daha agresif | Daha kontrollü |
| Ağır pas | Çok uygun | Uygun |
| Kalın boya | Çok uygun | Uygun |
| Hafif/orta pas | Uygun | Çok uygun |
| Yüzey profili | Daha belirgin olabilir | Daha kontrollü olabilir |
| Hassas yüzeyler | Dikkatli kullanılmalı | Daha kontrollü seçenek olabilir |
| Ağır yüzey temizliği | Avantajlı | Uygun |
| Genel yüzey hazırlama | Uygun | Avantajlı |
Bu tablo genel bir teknik karşılaştırmadır. Gerçek sonuç; grit sertliği, şekli, basınç, nozul mesafesi, kumlama açısı ve yüzey özelliklerine göre değişir.
G40 Çelik Grit Ne Zaman Tercih Edilir?
G40, daha iri tane yapısı sayesinde güçlü yüzey temizleme etkisinin önemli olduğu uygulamalarda tercih edilebilir.
Özellikle yüzeyde:
- Kalın pas
- Sert oksit tabakaları
- Eski boya
- Çok katmanlı kaplama
- Ağır yüzey kirleticileri
- Döküm kalıntıları
bulunuyorsa G40 değerlendirilebilir.
G40'ın en önemli avantajı
G40'ın güçlü tarafı agresif yüzey hazırlama kapasitesidir.
Yüzeyde uzun yıllar boyunca oluşmuş kalın pas tabakası bulunduğunu düşünelim.
Burada çok ince bir abrasiv kullanmak, teorik olarak daha kontrollü bir yüzey oluşturabilir; fakat işlemin gereğinden fazla uzamasına neden olabilir.
G40 gibi daha iri bir grit, ağır kirleticilerin uzaklaştırılmasında daha yüksek mekanik etki sağlayabilir.
Bu nedenle özellikle ağır sanayi ve yoğun yüzey temizleme uygulamalarında G40 önemli bir seçenek haline gelir.
G50 Çelik Grit Ne Zaman Tercih Edilir?
G50, G40'a kıyasla daha küçük tane yapısıyla daha kontrollü bir kumlama karakteri sunabilir.
Özellikle:
- Orta seviyede pas
- Orta kalınlıkta boya
- Genel çelik yüzey hazırlama
- Boya öncesi yüzey temizliği
- Daha kontrollü yüzey profili gereken uygulamalar
için G50 değerlendirilebilir.
G50'nin önemli avantajlarından biri, agresif temizlik ile kontrollü yüzey hazırlama arasında dengeli bir çözüm sunabilmesidir.
Bu nedenle genel amaçlı endüstriyel kumlama uygulamalarında G50 tercih edilebilir.
G40 Daha mı Güçlü, G50 Daha mı İyi?
Burada sık yapılan bir hata vardır.
"G40 daha iri olduğu için G50'den daha iyidir."
Bu ifade doğru değildir.
G40'ın daha iri olması onu bazı uygulamalarda daha avantajlı hale getirirken, G50'nin daha küçük olması başka uygulamalarda avantaj sağlayabilir.
Örneğin çok kalın paslı bir çelik konstrüksiyonda G40 daha uygun olabilir.
Ancak daha kontrollü bir yüzey profili istenen ve yüzeyde çok ağır bir kirletici bulunmayan uygulamada G50 daha mantıklı olabilir.
Yani:
G40 = daha agresif seçenek
G50 = daha kontrollü seçenek
şeklinde düşünmek daha doğrudur.
G40 ve G50 Yüzey Pürüzlülüğünü Nasıl Etkiler?
Kumlama işleminin önemli amaçlarından biri yüzeyde belirli bir profil oluşturmaktır.
Çelik grit yüzeye çarptığında yüzeyde mikroskobik girinti ve çıkıntılar meydana gelir.
Bu yapı özellikle boya ve kaplama uygulamalarında önemlidir.
Çünkü kaplama malzemesinin yüzeye tutunmasını sağlayan mekanik ankrajın oluşmasına yardımcı olur.
Genel olarak daha iri gritler daha agresif bir yüzey profili oluşturma eğilimindedir.
Bu nedenle G40 kullanıldığında yüzey profilinin G50'ye göre daha belirgin olması mümkündür.
Ancak burada önemli bir nokta vardır:
Yüzey pürüzlülüğünü yalnızca grit tane boyutu belirlemez.
Aşağıdaki parametreler de sonucu doğrudan etkiler:
- Kumlama basıncı
- Grit sertliği
- Grit şekli
- Nozul çapı
- Nozul mesafesi
- Kumlama açısı
- İşlem süresi
- Yüzey sertliği
- Kullanılan makine
- Gritin kullanım/geri dönüş durumu
Bu nedenle yalnızca G40 veya G50 bilgisine bakarak kesin bir Ra veya Rz değeri vermek teknik olarak doğru değildir.
Boya Öncesi G40 mı G50 mi?
Boya öncesi yüzey hazırlamada hem G40 hem G50 kullanılabilir.
Ancak seçim yüzeyin durumuna göre yapılmalıdır.
Çok kalın pas ve boya varsa
G40 daha uygun bir başlangıç seçeneği olabilir.
Çünkü daha agresif mekanik etki sayesinde ağır yüzey kirleticilerinin kaldırılması kolaylaşabilir.
Orta seviyede pas ve boya varsa
G50 daha dengeli bir seçenek olabilir.
Hem yüzey temizliği hem de kontrollü profil oluşturma açısından değerlendirilebilir.
Daha hassas yüzey profili isteniyorsa
G50 gibi daha ince gritler değerlendirilebilir. Ancak nihai seçim, kaplama üreticisinin istediği yüzey profiline göre yapılmalıdır.
Çelik Konstrüksiyonlarda G40 mı G50 mi?
Çelik konstrüksiyonlarda yüzeyler genellikle büyük ve dayanıklıdır.
Bu nedenle kumlama işleminin hızlı ve verimli olması önemlidir.
Eğer konstrüksiyon üzerinde:
- Yoğun pas
- Eski boya
- Kalın kaplama
- Oksit
- Ağır yüzey kirleticileri
bulunuyorsa G40 avantaj sağlayabilir.
Yüzey nispeten temizse veya daha kontrollü bir profil isteniyorsa G50 tercih edilebilir.
Burada ekonomik açıdan da önemli bir nokta vardır:
Amaç en ucuz abrasivi almak değil, metrekare başına en düşük toplam kumlama maliyetini elde etmektir.
Bir grit kilogram başına daha ucuz olabilir ancak yüzeyi temizlemek için daha uzun süre gerekiyorsa toplam operasyon maliyeti yükselir.
Döküm Parçalarda G40 mı G50 mi?
Döküm parçalarında yüzey geometrisi, çapaklar ve kalıp kalıntıları gibi faktörler grit seçiminde önemlidir.
Daha ağır yüzey kalıntılarının bulunduğu döküm parçalarında G40'ın agresif yapısı avantaj sağlayabilir.
Daha kontrollü yüzey temizliği gereken durumlarda ise G50 değerlendirilebilir.
Özellikle karmaşık geometrili parçaların kumlanmasında yalnızca tane boyutuna değil, parçanın geometrisine ve kumlama makinesinin erişim kabiliyetine de bakılmalıdır.
G40 mı G50 mi Daha Fazla Yüzey Profili Oluşturur?
Genel olarak G40, G50'ye kıyasla daha iri tane yapısı nedeniyle daha agresif ve belirgin bir yüzey profili oluşturma potansiyeline sahiptir.
Ancak bu durum kesin bir kural olarak değerlendirilmemelidir.
Örneğin yüksek basınçla kullanılan G50, düşük basınçla kullanılan G40'a göre farklı bir yüzey profili oluşturabilir.
Bu nedenle gerçek uygulamada test paneli yapmak ve yüzey profilini ölçmek en güvenilir yöntemdir.
G40 mı G50 mi Daha Fazla Abrasiv Tüketir?
Abrasiv tüketimini yalnızca tane boyutu üzerinden değerlendirmek doğru değildir.
Tüketim;
- Kumlama ekipmanı
- Grit sertliği
- Grit kırılma oranı
- Yüzey tipi
- Basınç
- Geri dönüşüm sistemi
- Separasyon verimliliği
- Operatör uygulaması
gibi birçok faktöre bağlıdır.
Çelik gritlerin geri kazanılabildiği sistemlerde tüketimin önemli bir bölümü doğrudan ilk kullanım sırasında değil, kırılma ve sistemden ayrılma nedeniyle meydana gelir.
Bu nedenle profesyonel işletmeler için yalnızca satın alma fiyatına değil, toplam abrasiv tüketimine bakmak daha doğrudur.
G40 ve G50 Seçiminde Kumlama Basıncı Neden Önemlidir?
Aynı grit farklı basınçlarda farklı sonuçlar verebilir.
Basınç yükseldikçe partikülün yüzeye çarpma enerjisi artar.
Bu nedenle:
G40 + yüksek basınç = çok agresif yüzey işlemi
gibi bir sonuç ortaya çıkabilir.
Aynı şekilde G50'nin kontrollü karakteri de yüksek basınçla yapılan uygulamalarda daha agresif hale gelebilir.
Bu nedenle grit seçimi ile birlikte kumlama parametrelerinin de optimize edilmesi gerekir.
G40 mı G50 mi? Karar Vermek İçin Pratik Rehber
Aşağıdaki yaklaşım başlangıç için kullanılabilir:
G40 tercih edilebilir:
- Çok kalın pas varsa
- Ağır boya tabakası varsa
- Sert yüzey kirleticileri varsa
- Agresif temizleme gerekiyorsa
- Büyük ve dayanıklı çelik parçalar işleniyorsa
- Yüksek temizleme hızına ihtiyaç varsa
G50 tercih edilebilir:
- Orta seviyede pas varsa
- Orta kalınlıkta boya varsa
- Genel yüzey hazırlama yapılıyorsa
- Daha kontrollü profil isteniyorsa
- Boya öncesi yüzey hazırlığı yapılıyorsa
- Aşırı agresif işlem istenmiyorsa
G40 ve G50 Arasında Seçim Yaparken 7 Kritik Soru
Doğru grit seçiminden önce şu sorular cevaplanmalıdır:
1. Yüzeyde ne var?
Pas mı, boya mı, oksit mi?
2. Kirletici ne kadar kalın?
İnce bir boya ile 5 mm kalınlığında pas tabakası aynı değildir.
3. Sonraki işlem nedir?
Boya, epoksi, kaplama veya başka bir yüzey işlemi mi yapılacak?
4. İstenen yüzey profili nedir?
Kaplama üreticisinin belirttiği değerler dikkate alınmalıdır.
5. Hangi makine kullanılacak?
Basınçlı hava sistemleri ve türbinli sistemlerde sonuçlar farklı olabilir.
6. Grit geri kazanılıyor mu?
Geri dönüşüm sistemi toplam maliyet üzerinde önemli etkiye sahiptir.
7. Metrekare başına maliyet nedir?
En ucuz ürün değil, en düşük toplam proses maliyetini sağlayan ürün tercih edilmelidir.
G40 mı G50 mi? Kısa Karşılaştırma
Eğer hızlı bir karar vermeniz gerekiyorsa:
Ağır pas + kalın boya + agresif temizlik → G40
Orta pas + genel yüzey hazırlama → G50
Daha kontrollü yüzey profili → G50 değerlendirilebilir
Çok ağır yüzey kirleticileri → G40 değerlendirilebilir
Ancak profesyonel uygulamalarda son karar mutlaka gerçek yüzey ve proses koşullarına göre verilmelidir.
Çelik Grit Seçiminde En Büyük Hata
Kumlama abrasivi seçerken yapılan en yaygın hatalardan biri yalnızca ürünün kg fiyatına bakmaktır.
Örneğin A ürünü 50 TL/kg, B ürünü 60 TL/kg olabilir.
İlk bakışta A daha ucuz görünür.
Fakat A ürünü ile 1 m² yüzeyin temizlenmesi için daha fazla abrasiv ve daha fazla işlem süresi gerekiyorsa, toplam maliyet B ürününden daha yüksek olabilir.
Bu nedenle profesyonel satın alma kararında şu formül daha değerlidir:
Toplam Kumlama Maliyeti = Abrasiv Maliyeti + İşçilik + Enerji + Makine Kullanımı + Atık/Geri Kazanım Maliyeti
İşte burada doğru grit seçimi doğrudan kârlılığı etkiler.
Sonuç: G40 mı G50 mi?
G40 mı G50 mi? sorusunun tek bir cevabı yoktur.
G40, daha iri tane yapısı ve agresif temizleme karakteri sayesinde ağır pas, kalın boya ve yoğun yüzey kirleticilerinin uzaklaştırılmasında güçlü bir seçenek olabilir.
G50 ise daha kontrollü bir tane boyutu sayesinde genel yüzey hazırlama, orta seviyedeki pas ve boya temizliği ile daha kontrollü yüzey profili gereken uygulamalarda avantaj sağlayabilir.
Bu nedenle seçim şu şekilde özetlenebilir:
Ağır kirletici ve yüksek aşındırma ihtiyacı varsa G40; daha dengeli ve kontrollü yüzey hazırlama gerekiyorsa G50 değerlendirilebilir.
Ancak ideal çelik grit seçimi yalnızca tane boyutuna göre yapılmamalıdır. Grit sertliği, şekli, yüzey malzemesi, kumlama basıncı, ekipman, işlem süresi ve hedef yüzey profili birlikte değerlendirilmelidir.
Doğru grit seçimi, daha kaliteli yüzey elde etmenin yanı sıra kumlama süresini azaltabilir, abrasiv tüketimini optimize edebilir ve toplam üretim maliyetini düşürebilir.
Bize Ulaşın
-
Kurtköy Mah. Ankara Cad. Yelken Plaza No: 289/21 PENDİK / İSTANBUL
-
+90 216 526 04 90
-
+90 532 134 47 92
-
+90 216 212 01 21
-
+90 532 134 47 92
-
bilgi@nanokar.com.tr
E-Bülten Aboneliği
-
Kampanya ve yeniliklerden haberdar olmak için e-bültenimize kayıt olun.
KURUMSAL
SİPARİŞ
