
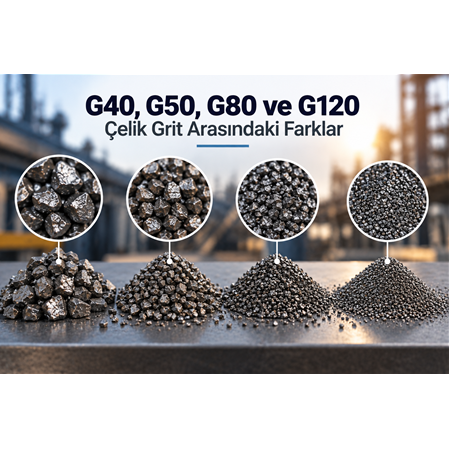
G40, G50, G80 ve G120 Çelik Grit Arasındaki Farklar
Çelik grit, metal yüzeylerin temizlenmesi, pas ve oksitlerin giderilmesi, eski boya ve kaplamaların sökülmesi ve boya öncesi yüzey hazırlığı için kullanılan önemli endüstriyel aşındırıcılardan biridir.
Çelik grit seçiminde en sık karşılaşılan sınıflardan bazıları G40, G50, G80 ve G120'dir. Bu grit sınıfları arasındaki temel fark, partikül boyutunun ve buna bağlı olarak yüzey üzerindeki mekanik etkinin değişmesidir.
Genel olarak G40 en iri, G50 orta-iri, G80 daha ince, G120 ise bu dört seçenek içinde en ince grit sınıfıdır.
Ancak burada önemli bir teknik ayrıntı vardır:
G40, G50, G80 veya G120 ifadeleri doğrudan tek bir mikron değerini göstermez. Bu kodlar, belirli elek açıklıkları ve partikül dağılımlarına göre tanımlanan grit sınıflarıdır. SAE/SSPC tablolarında G40 için 0,425 mm, G50 için 0,300 mm, G80 için 0,180 mm ve G120 için 0,125 mm elek açıklıkları referans alınır.
Bu nedenle örneğin 150 µm çelik grit ile G120 çelik grit arasında ilişki kurulabilir; ancak ürün spesifikasyonunda yalnızca "G120" yazması, tüm partiküllerin tam olarak 125 veya 150 µm olduğu anlamına gelmez.
G40, G50, G80 ve G120 Çelik Grit Nedir?
Çelik grit, küresel çelik bilyeden farklı olarak genellikle köşeli ve açılı partikül geometrisine sahiptir.
Bu geometri kumlama sırasında yüzeye çarpan partikülün kesme ve aşındırma etkisini artırabilir.
Grit numarası yükseldikçe genel olarak partikül boyutu küçülür:
G40 → G50 → G80 → G120
Bu sıralamada:
- G40 daha iri partiküllü,
- G50 daha ince,
- G80 daha da ince,
- G120 ise daha ince yüzey hazırlama uygulamalarına uygun
bir sınıf olarak değerlendirilir.
Standart elek dağılımlarında grit sınıflarının belirli eleklerden geçme/tutulma oranları bulunur; dolayısıyla bunları yalnızca tek bir "µm" değeriyle tanımlamak teknik olarak eksik kalır.
G40 Çelik Grit
G40 çelik grit, bu dört grit sınıfı içerisinde daha iri partikül yapısına sahip seçeneklerden biridir.
SAE/SSPC tabanlı elek sınıflandırmasında G40 için 0,425 mm yani 425 µm elek açıklığı önemli referans noktalarından biridir. Ticari ürünlerde gerçek tane dağılımı üretici spesifikasyonuna göre değişebilir.
G40 Çelik Grit Nerelerde Kullanılır?
G40 özellikle daha güçlü mekanik yüzey temizleme gerektiren uygulamalarda tercih edilebilir.
Örneğin:
- Ağır pas temizleme
- Kalın boya sökme
- Oksit ve tufal temizleme
- Çelik konstrüksiyon
- Gemi ve tersane uygulamaları
- Ağır sanayi
- Büyük makine parçaları
- Çelik ekipmanlar
- İş makineleri
- Endüstriyel bakım
gibi uygulamalarda değerlendirilebilir.
G40'ın daha iri partikül yapısı, yüzeyde daha belirgin bir mekanik etki oluşturabilir.
Bu nedenle ağır kirlenmiş yüzeylerde işlem süresinin kısaltılması ve güçlü temizlik yapılması hedefleniyorsa avantaj sağlayabilir.
G50 Çelik Grit
G50 çelik grit, G40'a göre daha ince partikül sınıfında yer alır.
SAE/SSPC sınıflandırmalarında G50 için 0,300 mm yani 300 µm elek açıklığı önemli bir referans noktasıdır. Yine gerçek ürün tane dağılımı üretici spesifikasyonuna bağlıdır.
G50, güçlü temizlik ile daha kontrollü yüzey profili arasında dengeli bir seçenek olarak değerlendirilebilir.
G50 Çelik Grit Kullanım Alanları
- Çelik yüzey temizleme
- Pas giderme
- Boya sökme
- Çelik konstrüksiyon
- Makine parçaları
- Endüstriyel ekipmanlar
- Gemi bakım uygulamaları
- Boya öncesi yüzey hazırlama
- Kaplama öncesi yüzey hazırlama
G40'ın fazla agresif olabileceği bazı uygulamalarda G50 daha kontrollü bir alternatif olabilir.
G80 Çelik Grit
G80 çelik grit, G40 ve G50'ye göre daha ince partikül sınıfındadır.
SAE/SSPC tablolarında G80 için 0,180 mm yani 180 µm elek açıklığı referans alınır. G80'in gerçek tane dağılımı ise ilgili ürün standardına göre belirlenir.
G80, yüzey temizleme performansını korurken daha kontrollü bir yüzey işlemi gerektiren uygulamalarda tercih edilebilir.
G80 Çelik Grit Nerelerde Kullanılır?
- Orta seviyede pas temizleme
- Boya öncesi yüzey hazırlama
- Metal yüzey temizleme
- Makine parçaları
- Otomotiv komponentleri
- Çelik ekipmanlar
- Kontrollü yüzey pürüzlendirme
- Kaplama öncesi hazırlık
G80'in daha küçük partikül yapısı, G40 ve G50'ye göre daha ince yüzey işlemlerinde avantaj sağlayabilir.
G120 Çelik Grit
G120 çelik grit, G40, G50 ve G80'e göre daha ince partikül sınıfındadır.
SAE/SSPC sınıflandırmasında G120 için 0,125 mm yani 125 µm elek açıklığı referans noktalarından biridir. Ürünlerin gerçek tane dağılımı üretici spesifikasyonuna göre değerlendirilmelidir.
G120 özellikle daha kontrollü yüzey hazırlama ve daha ince grit gerektiren uygulamalarda kullanılabilir.
G120 Çelik Grit Kullanım Alanları
- İnce yüzey temizleme
- Kontrollü yüzey pürüzlendirme
- Boya öncesi hazırlık
- Kaplama öncesi yüzey hazırlama
- Daha hassas metal komponentler
- İnce metal yüzeyler
- Daha düşük yüzey profili gerektiren uygulamalar
G120, ağır pas ve çok kalın boya tabakalarının temizlenmesinden ziyade daha kontrollü yüzey hazırlama ihtiyaçlarında daha uygun olabilir.
G40, G50, G80 ve G120 Arasındaki Temel Fark
En basit şekilde şu şekilde düşünebiliriz:
G40 → daha iri grit → daha güçlü/agresif mekanik etki
G50 → orta-iri grit → güçlü fakat daha kontrollü temizlik
G80 → daha ince grit → kontrollü yüzey hazırlama
G120 → en ince seçenek → daha hassas ve ince yüzey işlemleri
Ancak grit performansı yalnızca tane boyutuyla belirlenmez.
Sertlik + partikül geometrisi + basınç + nozul + yüzey + püskürtme açısı
birlikte değerlendirilmelidir.
G40 mı G50 mi Daha İyi?
Bu sorunun tek bir cevabı yoktur.
Eğer amaç:
Yoğun pas + kalın boya + ağır yüzey temizliği
ise G40 daha uygun bir seçenek olabilir.
Eğer amaç:
Güçlü temizlik + kontrollü yüzey profili
ise G50 daha dengeli bir tercih olabilir.
Dolayısıyla "G40 daha iyi" demek yerine:
"G40 hangi uygulamada daha uygun?"
sorusunu sormak gerekir.
Endüstriyel aşındırıcı seçiminde doğru soru budur.
G50 mi G80 mi?
G50 ve G80 arasındaki temel fark partikül boyutudur.
G50 daha iri bir grit sınıfıyken G80 daha ince partiküllerden oluşur.
Bu nedenle:
G50
Daha yoğun yüzey temizliği ve daha güçlü mekanik etki gereken uygulamalarda tercih edilebilir.
G80
Daha kontrollü yüzey hazırlama ve daha ince yüzey profili gereken uygulamalarda değerlendirilebilir.
Örneğin ağır paslı bir çelik konstrüksiyon ile ince bir metal komponent için aynı grit sınıfını kullanmak her zaman optimum sonuç vermeyebilir.
G80 mi G120 mi?
Bu iki sınıf daha ince yüzey hazırlama uygulamalarında öne çıkar.
G80, G120'ye göre daha iri partikül sınıfındadır.
G120 ise daha ince yüzey işlemleri için değerlendirilebilir.
Özellikle:
- Daha kontrollü pürüzlendirme
- İnce metal yüzeyler
- Kaplama öncesi hassas hazırlık
- Daha düşük yüzey profili
gibi ihtiyaçlarda G120 avantaj sağlayabilir.
G40, G50, G80 ve G120 Karşılaştırma Tablosu
| Özellik | G40 | G50 | G80 | G120 |
|---|---|---|---|---|
| Partikül sınıfı | İri | Orta-iri | İnce | Daha ince |
| Referans elek açıklığı | 425 µm | 300 µm | 180 µm | 125 µm |
| Mekanik etki | Yüksek | Yüksek | Orta | Daha kontrollü |
| Pas temizleme | Çok uygun | Çok uygun | Uygun | Hafif/orta |
| Kalın boya sökme | Çok uygun | Çok uygun | Uygun | Daha sınırlı |
| Yüzey pürüzlendirme | Yüksek | Orta-yüksek | Kontrollü | Daha ince |
| Ağır hizmet | Çok uygun | Çok uygun | Uygun | Daha az uygun |
| Hassas yüzey | Daha az uygun | Orta | Daha uygun | Daha uygun |
| İnce yüzey hazırlama | Daha az uygun | Orta | Uygun | Çok uygun |
Not: Tablodaki "referans elek açıklığı" tek bir partikül çapı anlamına gelmez. Grit sınıfları belirli elek dağılımlarıyla tanımlanır.
Çelik Grit G40, G50, G80 ve G120 Tane Boyutları
Aşağıdaki değerler grit sınıflarını anlamak için kullanılan referans elek açıklıklarıdır:
G40
Yaklaşık 0,425 mm / 425 µm elek açıklığı referans alınır.
G50
Yaklaşık 0,300 mm / 300 µm elek açıklığı referans alınır.
G80
Yaklaşık 0,180 mm / 180 µm elek açıklığı referans alınır.
G120
Yaklaşık 0,125 mm / 125 µm elek açıklığı referans alınır.
Bu değerler grit sınıfının standartlaştırılmış elek dağılımının parçasıdır; "G40 = bütün taneler 425 µm" şeklinde yorumlanmamalıdır.
Çelik Grit ile Yüzey Profili İlişkisi
Kumlama işleminde hedef yalnızca pası kaldırmak değildir.
Özellikle boya ve kaplama uygulamalarında yüzeyin uygun profile sahip olması gerekir.
Grit partikülü yüzeye çarptığında yüzeyde mikro seviyede girinti ve çıkıntılar meydana gelebilir.
Bu yüzey profili, kaplamanın mekanik olarak yüzeye tutunmasına yardımcı olabilir.
Ancak çok yüksek profil her zaman daha iyi değildir.
Gereğinden yüksek yüzey profili:
- Daha fazla boya tüketimine,
- Daha yüksek aşındırıcı tüketimine,
- Gereksiz yüzey aşındırmasına,
- Bazı parçalarda yüzey geometrisinin bozulmasına
neden olabilir.
Bu nedenle grit seçimi hedeflenen yüzey profiline göre yapılmalıdır.
G40, G50, G80 ve G120 Hangi Sektörlerde Kullanılır?
G40
Özellikle:
- Ağır sanayi
- Tersane
- Çelik konstrüksiyon
- Gemi imalatı ve bakımı
- İş makineleri
- Ağır makine parçaları
gibi uygulamalarda değerlendirilebilir.
G50
Özellikle:
- Çelik konstrüksiyon
- Makine imalatı
- Metal yüzey temizleme
- Endüstriyel bakım
- Gemi bakım
- Boya öncesi hazırlama
uygulamalarında kullanılabilir.
G80
Özellikle:
- Otomotiv
- Makine parçaları
- Kontrollü yüzey hazırlama
- Metal komponentler
- Kaplama öncesi hazırlık
uygulamalarında değerlendirilebilir.
G120
Özellikle:
- Hassas metal yüzeyler
- İnce yüzey hazırlama
- Kontrollü pürüzlendirme
- Boya ve kaplama öncesi hazırlık
gibi daha kontrollü işlemlerde kullanılabilir.
Grit Sertliği Neden Önemlidir?
Grit boyutu kadar sertlik de kumlama performansını etkiler.
Çelik gritler farklı sertlik seviyelerinde üretilebilir. Örneğin piyasada GP, GL ve GH gibi farklı sertlik sınıfları bulunur. Ticari teknik verilere göre GP yaklaşık 40–53 HRC, GL 54–60 HRC ve GH 61 HRC üzeri olarak sınıflandırılabilir.
Daha sert grit:
- Daha agresif aşındırma sağlayabilir.
- Daha yüksek yüzey etkisi oluşturabilir.
- Bazı uygulamalarda daha uzun süre keskinliğini koruyabilir.
Ancak en sert grit her uygulama için en iyi seçim değildir.
Yüzeyin yapısı ve hedeflenen sonuç dikkate alınmalıdır.
Çelik Grit Seçiminde Kumlama Basıncı
Aynı grit sınıfı farklı basınçlarda tamamen farklı sonuçlar verebilir.
Örneğin G40 grit düşük basınçta kontrollü çalıştırılabilirken yüksek basınçta çok daha agresif bir yüzey etkisi oluşturabilir.
Bu nedenle:
Grit boyutu + grit sertliği + basınç
birlikte değerlendirilmelidir.
Buna ek olarak nozul çapı, püskürtme açısı ve yüzeye olan mesafe de işlem performansını etkiler.
G40, G50, G80 veya G120 Hangisini Seçmeliyim?
Pratik bir seçim yapmak gerekirse:
Yoğun pas ve kalın boya varsa:
G40
Ağır temizlik ancak biraz daha kontrollü işlem gerekiyorsa:
G50
Orta seviyede temizlik ve kontrollü yüzey hazırlama gerekiyorsa:
G80
Daha ince ve hassas yüzey hazırlama gerekiyorsa:
G120
Ancak bu bir başlangıç rehberidir.
Profesyonel uygulamalarda doğru seçim, yüzey malzemesi ve hedeflenen yüzey profili üzerinden yapılmalıdır.
G40'tan G120'ye Geçtikçe Ne Değişir?
Grit numarası yükseldikçe genel olarak tane boyutu küçülür.
Bunun sonucunda kumlama karakteri de değişir.
G40 → güçlü ve agresif yüzey temizleme
G50 → güçlü ve dengeli yüzey temizleme
G80 → kontrollü yüzey hazırlama
G120 → daha ince yüzey hazırlama
Bu nedenle grit numarasını "kalite seviyesi" olarak değil, partikül boyutu ve uygulama karakterini belirleyen bir sınıflandırma olarak düşünmek gerekir.
Çelik Grit Seçerken En Sık Yapılan Hata
En sık yapılan hata, yalnızca grit numarasına bakarak seçim yapmaktır.
Örneğin:
"G40 en büyük, o halde en iyi."
veya
"G120 daha ince, o halde daha kaliteli."
şeklindeki yaklaşım doğru değildir.
Doğru yaklaşım:
Hangi yüzey?
Hangi kirletici?
Hangi kaplama uygulanacak?
Hangi yüzey profili gerekiyor?
Hangi kumlama makinesi kullanılacak?
Hangi işlem hızı hedefleniyor?
sorularına cevap vermektir.
Bundan sonra grit seçimi yapılmalıdır.
Çelik Grit Tüketimi Nasıl Değişir?
Aşındırıcı tüketimi yalnızca grit boyutuna bağlı değildir.
Şu faktörler tüketimi önemli ölçüde etkileyebilir:
- Grit sertliği
- Yüzeyin pas seviyesi
- Boya kalınlığı
- Kumlama basıncı
- Nozul çapı
- Kumlama açısı
- Operatör tekniği
- Gritin geri kazanılması
- Gritin kaç çevrim kullanılabildiği
- Hedeflenen yüzey temizliği
Bu nedenle "G40 şu kadar m², G80 şu kadar m² kumlar" şeklinde tüm uygulamalara uyacak sabit bir tüketim değeri vermek doğru değildir.
Gerçek tüketim, uygulama koşullarında yapılacak testle belirlenmelidir.
Çelik Grit Geri Kazanımı
Çelik grit, uygun kumlama sistemlerinde geri kazanılıp tekrar kullanılabilen metalik aşındırıcılar arasındadır.
Ancak her kullanım çevriminde partiküller yüzeye çarparak aşınır ve kırılabilir.
Bu nedenle geri kazanılan grit içerisinde:
- İnce partiküller
- Kırılmış grit
- Toz
- Kirleticiler
birikebilir.
Verimli bir geri kazanım ve eleme sistemi, aşındırıcı tüketiminin ve toplam kumlama maliyetinin kontrol edilmesine yardımcı olabilir.
Özellikle yüksek hacimli endüstriyel operasyonlarda bu konu doğrudan işletme maliyetine yansır.
Sonuç: G40 mı, G50 mi, G80 mi, G120 mi?
G40, G50, G80 ve G120 çelik grit arasındaki temel fark partikül boyutu ve buna bağlı olarak yüzey üzerindeki mekanik etkinin değişmesidir.
Genel olarak:
G40 → ağır ve agresif yüzey temizleme
G50 → güçlü ve dengeli temizlik
G80 → kontrollü yüzey hazırlama
G120 → daha ince ve hassas yüzey hazırlama
şeklinde değerlendirilebilir.
Ancak doğru grit seçimi yalnızca tane boyutuna göre yapılmamalıdır.
Grit boyutu + sertlik + yüzey malzemesi + basınç + nozul + püskürtme açısı + hedef yüzey profili
birlikte değerlendirilmelidir.
Özellikle profesyonel kumlama operasyonlarında en iyi ürün, en iri veya en sert grit değildir. En iyi ürün, istenen yüzey temizliğini ve yüzey profilini en düşük toplam işlem maliyetiyle sağlayan üründür.
Bu nedenle G40, G50, G80 ve G120 arasında seçim yaparken kilogram fiyatından çok işlem süresi, tüketim, yüzey kalitesi, geri kazanım ve toplam m² başına maliyet dikkate alınmalıdır.
Bize Ulaşın
-
Kurtköy Mah. Ankara Cad. Yelken Plaza No: 289/21 PENDİK / İSTANBUL
-
+90 216 526 04 90
-
+90 532 134 47 92
-
+90 216 212 01 21
-
+90 532 134 47 92
-
bilgi@nanokar.com.tr
E-Bülten Aboneliği
-
Kampanya ve yeniliklerden haberdar olmak için e-bültenimize kayıt olun.
KURUMSAL
SİPARİŞ
