
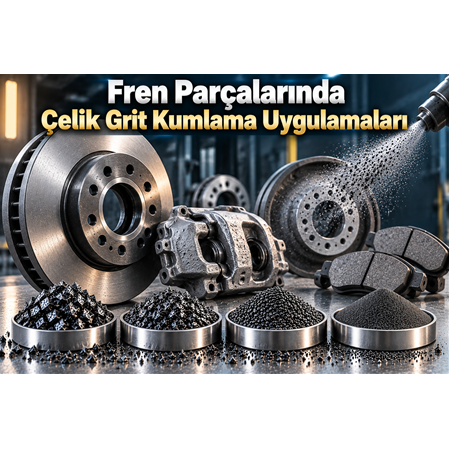
Fren Parçalarında Çelik Grit Kumlama Uygulamaları
Otomotiv sektöründe fren sistemi, güvenlik açısından en kritik mekanik sistemlerden biridir. Fren diskleri, fren tamburları, kaliper gövdeleri, taşıyıcı parçalar ve çeşitli metal bağlantı komponentleri üretim, bakım, yenileme ve restorasyon süreçlerinde farklı yüzey işlemlerine ihtiyaç duyabilir.
Bu işlemler arasında kumlama, metal yüzeylerde bulunan pas, oksit, eski boya, kaplama kalıntıları ve üretim kaynaklı yüzey kirlerinin uzaklaştırılması amacıyla kullanılan önemli yöntemlerden biridir.
Kumlama işleminde kullanılan aşındırıcının türü, parçanın yüzeyine uygulanacak mekanik etkinin karakterini belirleyen temel unsurlardan biridir. Çelik grit, köşeli partikül yapısı sayesinde özellikle demir ve çelik esaslı fren parçalarının yüzey temizleme ve yüzey hazırlama işlemlerinde değerlendirilebilen güçlü metalik aşındırıcılardan biridir.
Çelik grit ile fren parçalarının kumlanması; yüzey temizliğinin iyileştirilmesine, eski kaplamaların uzaklaştırılmasına, pas ve oksitlerin giderilmesine ve uygun durumlarda sonraki boya veya kaplama işlemleri için yüzeyin hazırlanmasına yardımcı olabilir.
Ancak fren parçaları söz konusu olduğunda çelik grit seçimi ve kumlama parametreleri oldukça dikkatli belirlenmelidir. Çünkü fren diskleri ve diğer fren komponentlerinin bazı bölgeleri fonksiyonel olarak kritik yüzeylerdir. Özellikle fren balatasının temas ettiği yüzeyler, hassas işlenmiş bölgeler, yataklama alanları, bağlantı yüzeyleri ve toleranslı bölgeler kumlama prosesinden korunmalı veya proses özel olarak kontrol edilmelidir.
Çelik Grit Nedir?
Çelik grit, çelik esaslı malzemenin kontrollü şekilde parçalanması ve farklı tane boyutlarında sınıflandırılmasıyla elde edilen metalik bir aşındırıcıdır.
Çelik bilyeden farklı olarak köşeli ve düzensiz partikül geometrisine sahiptir.
Bu geometri sayesinde yüzeye çarpan partikül:
- Darbe,
- Kesme,
- Aşındırma,
- Yüzey tabakasını kırma
etkileri oluşturabilir.
Bu nedenle çelik grit özellikle metal yüzeylerin temizlenmesinde ve yüzey hazırlığında kullanılabilir.
Fren parçaları açısından çelik grit özellikle demir ve çelik esaslı komponentlerin yüzey temizleme uygulamalarında değerlendirilebilir.
Fren Parçaları Neden Kumlanır?
Fren parçalarının yüzeyinde üretim veya kullanım sürecine bağlı olarak çeşitli kirleticiler oluşabilir.
Örneğin fren diskleri ve tamburlarda:
- Pas
- Oksit
- Eski boya
- Kaplama kalıntıları
- Üretim artıkları
- Depolama kaynaklı yüzey oksidasyonu
- Kir ve yüzey kalıntıları
oluşabilir.
Özellikle uzun süre kullanılan veya dış ortamda bekleyen fren komponentlerinde yüzey oksidasyonu belirgin hale gelebilir.
Kumlama işleminin amacı, bu istenmeyen tabakaları uygun mekanik etkiyle yüzeyden uzaklaştırarak parçayı sonraki işleme hazırlamaktır.
Fren Parçalarında Çelik Grit Kullanım Alanları
Çelik grit, uygun proses koşullarında farklı fren komponentlerinde değerlendirilebilir.
Başlıca uygulama alanları şunlardır:
- Fren diskleri
- Fren tamburları
- Fren kaliper gövdeleri
- Kaliper taşıyıcıları
- Fren bağlantı parçaları
- Fren braketleri
- Dökme demir fren komponentleri
- Çelik fren komponentleri
- Ticari araç fren parçaları
- Ağır vasıta fren parçaları
- Restorasyon parçaları
- Boya öncesi yüzey hazırlama
Ancak her fren parçası aynı şekilde kumlanmamalıdır.
Parçanın fonksiyonu, malzemesi ve yüzey geometrisi önceden değerlendirilmelidir.
Fren Disklerinde Çelik Grit Kumlama
Fren diskleri, otomotiv sektöründe en çok bilinen fren komponentlerinden biridir.
Özellikle dökme demir esaslı fren disklerinde zaman içerisinde yüzey oksitlenmesi ve pas oluşabilir.
Çelik grit ile kumlama, uygun uygulamalarda fren diskinin fonksiyonel olmayan dış yüzeylerindeki pas ve oksitlerin uzaklaştırılması için değerlendirilebilir.
Ancak fren balatasının doğrudan temas ettiği disk yüzeyi özel önem taşır.
Diskin frenleme yüzeyinde yapılacak herhangi bir yüzey işlemi:
- Yüzey geometrisini,
- Kalınlığını,
- Paralelliğini,
- Yüzey pürüzlülüğünü
etkileyebileceğinden proses dikkatle kontrol edilmelidir.
Bu nedenle genel amaçlı ağır kumlama parametrelerinin doğrudan frenleme yüzeyine uygulanması doğru yaklaşım değildir.
Fren Diskinin Frenleme Yüzeyi Neden Önemlidir?
Fren diski ile fren balatası arasındaki temas yüzeyi, fren sisteminin performansı açısından kritik öneme sahiptir.
Bu yüzeyde gereğinden fazla mekanik aşındırma:
- Yüzey profilini değiştirebilir.
- Disk geometrisini etkileyebilir.
- Balata-disk temas koşullarını değiştirebilir.
- İstenmeyen yüzey kusurlarına yol açabilir.
Bu nedenle fren disklerinin kumlanmasında hangi yüzeyin temizleneceği önceden belirlenmelidir.
Kumlama yapılacak alan ile korunması gereken alanlar ayrılmalı ve gerekiyorsa maskeleme uygulanmalıdır.
Fren Tamburlarında Çelik Grit Kullanımı
Fren tamburları özellikle ticari araçlar, ağır vasıtalar ve bazı otomobillerde kullanılan önemli fren komponentleridir.
Dökme demir fren tamburlarında zaman içerisinde:
- Pas
- Oksit
- Eski boya
- Yüzey kirleri
oluşabilir.
Çelik grit, uygun parametrelerle tamburun fonksiyonel olmayan dış yüzeylerinde yüzey temizleme amacıyla değerlendirilebilir.
Ancak tamburun fren pabuçlarıyla temas eden iç frenleme yüzeyi kritik olduğundan bu bölgenin korunması gerekir.
Fren Kaliperlerinde Çelik Grit Kumlama
Fren kaliperleri genellikle metal gövdeye ve çeşitli işlenmiş yüzeylere sahip karmaşık komponentlerdir.
Kaliperlerin dış yüzeylerinde:
- Oksit
- Pas
- Eski boya
- Kaplama kalıntıları
bulunabilir.
Restorasyon ve yeniden boyama işlemlerinde çelik grit ile yüzey hazırlama uygulanabilir.
Ancak kaliperlerde:
- Piston yuvaları
- Sızdırmazlık bölgeleri
- Hidrolik kanallar
- Hassas bağlantı yüzeyleri
gibi alanların korunması gerekir.
Fren Kaliper Taşıyıcılarında Çelik Grit
Kaliper taşıyıcıları genellikle yüksek mekanik dayanım gerektiren metal komponentlerdir.
Bu parçalar zaman içerisinde pas ve oksitlenmeye maruz kalabilir.
Uygun çelik grit ve kumlama parametreleri kullanılarak yüzey temizleme işlemi gerçekleştirilebilir.
Özellikle yeniden boya veya koruyucu kaplama uygulanacaksa kumlama, yüzey hazırlama prosesinin bir parçası olabilir.
Fren Parçalarında Çelik Grit Tane Boyutu Nasıl Seçilir?
Çelik grit farklı tane boyutlarında bulunabilir.
Otomotiv uygulamalarında G40, G50, G80 ve G120 gibi sınıflandırmalarla karşılaşılabilir.
Genel olarak:
| Grit | Genel karakter | Fren parçalarında değerlendirme |
|---|---|---|
| G40 | İri | Ağır pas ve güçlü yüzey temizleme |
| G50 | İri/orta | Genel metal yüzey temizleme |
| G80 | Orta/ince | Daha kontrollü yüzey hazırlama |
| G120 | İnce | Daha hassas ve kontrollü işlemler |
Bu tablo genel bir başlangıç rehberidir. Gerçek uygulamada kullanılacak grit boyutu parçanın malzemesi, yüzey durumu, hassasiyeti ve kumlama ekipmanına göre belirlenmelidir.
G40 Çelik Grit Fren Parçalarında Kullanılır mı?
G40, daha iri grit seçeneklerinden biridir.
Ağır pas ve güçlü yüzey kalıntılarının bulunduğu dayanıklı metal yüzeylerde değerlendirilebilir.
Özellikle:
- Fren taşıyıcıları
- Kaliper braketleri
- Sağlam döküm komponentlerin dış yüzeyleri
- Restorasyon parçaları
gibi uygulamalarda uygun proses koşullarıyla kullanılabilir.
Ancak fren disklerinin hassas frenleme yüzeyleri gibi kritik bölgelerde agresif kumlama uygulanması uygun olmayabilir.
G50 Çelik Grit ile Fren Parçası Temizleme
G50, genel metal yüzey temizleme uygulamalarında değerlendirilebilecek bir grit seçeneğidir.
Fren komponentlerinin:
- Pas temizleme,
- Oksit giderme,
- Eski boya sökme,
- Kaplama öncesi hazırlama
işlemlerinde kullanılabilir.
Parçanın hassas bölgeleri korunmalıdır.
G80 Çelik Grit Fren Parçalarında Kullanımı
G80 daha kontrollü yüzey hazırlama uygulamalarında değerlendirilebilir.
Özellikle:
- Orta seviyeli pas,
- Boya öncesi yüzey hazırlığı,
- Kontrollü yüzey temizleme,
- Metal komponent restorasyonu
gibi uygulamalarda tercih edilebilir.
G120 Çelik Grit Fren Parçalarında Kullanılır mı?
G120 daha ince grit seçeneklerinden biridir.
Hafif oksit veya kontrollü yüzey temizliği gerektiren uygulamalarda değerlendirilebilir.
Ancak “ince grit = her hassas parça için güvenlidir” şeklinde bir yaklaşım doğru değildir.
Kumlama basıncı, işlem süresi ve nozül mesafesi de yüzey üzerindeki mekanik etkiyi belirler.
Fren Parçalarında Kumlama Basıncı
Çelik grit tane boyutunun yanında kumlama basıncı da büyük önem taşır.
Aynı grit:
daha düşük basınçta daha kontrollü,
daha yüksek basınçta daha agresif
bir etki oluşturabilir.
Özellikle fren diskleri ve hassas işlenmiş fren komponentlerinde basıncın gereğinden fazla artırılması istenmeyen yüzey değişikliklerine neden olabilir.
Bu nedenle:
Grit boyutu + basınç + nozül mesafesi + işlem süresi
birlikte optimize edilmelidir.
Fren Parçalarında Nozül Mesafesi ve Açısı
Kumlama nozülünün parçaya olan mesafesi ve püskürtme açısı, yüzey üzerindeki mekanik etkinin dağılımını etkiler.
Nozülün çok yakın olması lokal olarak yüksek mekanik etki oluşturabilir.
Çok uzak olması ise temizleme performansını düşürebilir.
Karmaşık geometrili fren komponentlerinde nozülün:
- Mesafesi
- Açısı
- Hareket hızı
- Yüzeye göre konumu
kontrol edilmelidir.
Fren Parçalarında Maskeleme Neden Önemlidir?
Fren komponentlerinde birçok hassas bölge bulunabilir.
Özellikle:
- Hidrolik kanallar
- Piston yuvaları
- Conta yuvaları
- Rulman yatakları
- Dişli bağlantılar
- Hassas işlenmiş yüzeyler
- Frenleme yüzeyleri
kumlama işleminden korunabilir.
Maskeleme, çelik grit partiküllerinin yalnızca temizlenmesi gereken yüzeylere uygulanmasına yardımcı olur.
Fren Disklerinde Çelik Grit Kullanırken Dikkat Edilmesi Gerekenler
Fren disklerinin kumlanmasında en önemli konulardan biri frenleme yüzeyinin korunmasıdır.
Diskin iki tarafındaki frenleme yüzeyleri doğrudan balata ile temas eder.
Bu nedenle:
- Disk yüzeyi kontrol edilmeli,
- Kritik bölgeler korunmalı,
- Aşırı agresif grit kullanılmamalı,
- Gereksiz uzun kumlama yapılmamalı,
- Kumlama sonrası yüzey kontrol edilmelidir.
Özellikle kullanılmış fren disklerinde çatlak, aşırı aşınma veya ölçüsel problemler varsa kumlama işlemi parçanın yeniden kullanılabilir olduğu anlamına gelmez.
Kumlama yalnızca yüzey temizleme işlemidir; parçanın mekanik uygunluğunu tek başına doğrulamaz.
Çelik Grit Fren Balatasında Kullanılır mı?
Fren balatası ile çelik grit arasında doğrudan bir kullanım amacı bulunmaz.
Çelik grit esas olarak uygun metal fren komponentlerinin yüzey temizleme işlemlerinde değerlendirilir.
Fren balatası gibi farklı malzeme yapısına sahip sürtünme komponentlerinde kullanılacak yüzey işlem yöntemi ayrıca değerlendirilmelidir.
Fren Parçalarında Pas Temizleme İçin Çelik Grit
Fren komponentlerinde pas oluşumu özellikle dış ortam koşullarında çalışan araçlarda yaygındır.
Çelik grit, uygun metal yüzeylerde pas tabakasının mekanik olarak uzaklaştırılmasına yardımcı olabilir.
Özellikle:
- Fren kaliper taşıyıcıları
- Fren braketleri
- Dış yüzeyler
- Çelik bağlantı parçaları
- Dökme demir komponentler
için değerlendirilebilir.
Fren Parçalarında Eski Boya Sökme
Restorasyon ve yenileme işlemlerinde fren komponentlerinin eski boyalarının uzaklaştırılması gerekebilir.
Çelik grit uygun parametrelerle kullanıldığında eski boya ve kaplamaların parçalanarak yüzeyden uzaklaştırılmasına yardımcı olabilir.
Sonrasında yüzey:
Temizleme → Profil kontrolü → Gerekirse astar → Boya/kaplama
prosesine hazırlanabilir.
Fren Parçalarında Kaplama Öncesi Çelik Grit Kumlama
Fren parçalarının dış yüzeylerine koruyucu boya veya kaplama uygulanacaksa yüzey hazırlığı önemlidir.
Yüzeyde kalan:
- Pas
- Oksit
- Eski boya
- Kir
- Gevşek kaplama
yeni kaplamanın performansını olumsuz etkileyebilir.
Çelik grit ile kontrollü kumlama, yüzeyin temizlenmesine ve uygun bir yüzey dokusunun oluşturulmasına yardımcı olabilir.
Ancak hedef yüzey profili uygulanacak kaplama sisteminin teknik gereksinimleriyle birlikte belirlenmelidir.
Yüzey Profili ve Çelik Grit İlişkisi
Çelik grit köşeli yapısı nedeniyle yüzeyde belirgin mekanik etki oluşturabilir.
Bu nedenle kumlama yalnızca temizlik değil, aynı zamanda yüzey hazırlama işlemi olarak da değerlendirilebilir.
Ancak yüzey profilinin kesin değeri yalnızca grit boyutuna bakılarak belirlenemez.
Gerçek sonuç:
- Grit boyutu
- Grit sertliği
- Partikül geometrisi
- Basınç
- Nozül mesafesi
- Püskürtme açısı
- İşlem süresi
- Parçanın malzemesi
gibi faktörlere bağlıdır.
Bu nedenle kritik fren parçalarında yüzey profilinin uygun ölçüm yöntemiyle kontrol edilmesi gerekir.
Çelik Grit ile Fren Parçası Temizleme ve Çelik Bilye Karşılaştırması
Çelik grit ve çelik bilye farklı partikül geometrilerine sahiptir.
| Özellik | Çelik Grit | Çelik Bilye |
|---|---|---|
| Partikül şekli | Köşeli | Yuvarlak |
| Kesme etkisi | Daha belirgin | Daha düşük |
| Pas temizleme | Çok uygun | Uygun |
| Boya sökme | Çok uygun | Uygun |
| Yüzey profili | Daha belirgin olabilir | Daha kontrollü olabilir |
| Yüzey hazırlama | Çok uygun | Uygun |
| Peening | Genellikle tercih edilmez | Yaygın |
Fren komponentinin işlem amacına göre uygun aşındırıcı seçilmelidir.
Dökme Demir Fren Parçalarında Çelik Grit
Birçok fren diski ve tambur dökme demir esaslı olabilir.
Dökme demir yüzeylerde çelik grit:
- Pas temizleme
- Oksit giderme
- Eski boya sökme
- Dış yüzey temizleme
- Kaplama öncesi hazırlama
amacıyla değerlendirilebilir.
Ancak dökme demirin farklı kalite ve mekanik özellikleri olabileceğinden kumlama parametreleri parçaya göre belirlenmelidir.
Fren Parçalarında Alüminyum Komponentler
Bazı fren sistemlerinde alüminyum alaşımlı komponentler de bulunabilir.
Alüminyum, çelik ve dökme demire göre daha yumuşak olduğundan çelik grit kullanımı daha dikkatli değerlendirilmelidir.
Agresif kumlama:
- Yüzey deformasyonu,
- Gereğinden fazla profil,
- Görsel yüzey değişimi
oluşturabilir.
Bu nedenle alüminyum fren komponentlerinde alternatif aşındırıcılar ve daha kontrollü yüzey temizleme yöntemleri de değerlendirilmelidir.
Fren Parçalarının Kumlanmasından Sonra Temizlik
Kumlama tamamlandıktan sonra parçanın üzerinde aşındırıcı partikülleri ve metal tozları kalabilir.
Fren parçalarında bu kalıntıların temizlenmesi önemlidir.
Özellikle:
- Hidrolik kanallar
- Piston yuvaları
- Conta bölgeleri
- Rulman yatakları
- Dişli bağlantılar
gibi alanlar dikkatle kontrol edilmelidir.
Kumlama sonrasında parçaya uygun bir temizleme ve kontrol prosedürü uygulanmalıdır.
Fren Parçalarında Çelik Grit Geri Kazanımı
Uygun kumlama ekipmanlarında çelik grit geri kazanılabilir.
Kullanılan aşındırıcı:
- Kumlama kabininde toplanır.
- Eleme ve ayırma işleminden geçirilir.
- Uygun partiküller ayrılır.
- Aşırı küçülmüş veya kirlenmiş partiküller sistemden uzaklaştırılır.
- Uygun grit yeniden kullanılabilir.
Bu sistem, özellikle yüksek hacimli otomotiv üretiminde aşındırıcı maliyetinin kontrol edilmesine yardımcı olabilir.
Otomatik Fren Parçası Kumlama Sistemleri
Otomotiv üretiminde fren parçalarının seri üretimi söz konusu olduğunda otomatik kumlama sistemleri kullanılabilir.
Bu sistemlerde:
- Parça pozisyonu
- Nozül hareketi
- Grit besleme
- Basınç
- Kumlama süresi
kontrol edilebilir.
Bu sayede aynı tip parçaların daha tekrarlanabilir yüzey hazırlama koşullarına tabi tutulması mümkün olabilir.
Robotik Kumlama ile Fren Parçalarının Yüzey Hazırlanması
Robotik kumlama sistemleri özellikle karmaşık geometrili fren komponentlerinde avantaj sağlayabilir.
Robotik sistem:
- Belirli yüzeyleri takip edebilir.
- Nozül açısını değiştirebilir.
- Hassas bölgelerden uzak durabilir.
- Aynı hareket programını tekrarlayabilir.
- Seri üretimde proses standardizasyonunu artırabilir.
Bu özellikler otomotiv yan sanayi ve yüksek adetli üretim yapan tesisler için önemlidir.
Fren Parçalarında Çelik Grit Tüketimi Nasıl Optimize Edilir?
Kumlama prosesinde yalnızca çelik grit kilogram fiyatına bakmak doğru değildir.
Toplam maliyet:
Grit maliyeti + tüketim + işçilik + enerji + ekipman aşınması + işlem süresi
birlikte değerlendirilmelidir.
Örneğin biraz daha yüksek birim fiyatlı bir grit, daha düşük tüketim veya daha kısa işlem süresi sağlıyorsa toplam proses maliyeti açısından daha avantajlı olabilir.
Bu nedenle işletmeler:
- kg/parça
- kg/m²
- parça/saat
- kumlama süresi
- ekipman bakım aralığı
gibi göstergeleri takip edebilir.
Fren Parçalarında Çelik Grit Seçerken Nelere Dikkat Edilmeli?
1. Parçanın malzemesi
Dökme demir, çelik veya alüminyum alaşımı olup olmadığı belirlenmelidir.
2. Yüzey durumu
Pas, oksit, boya veya başka bir kalıntı bulunup bulunmadığı incelenmelidir.
3. Hassas bölgeler
Frenleme yüzeyleri ve işlenmiş bölgeler belirlenmelidir.
4. Grit tane boyutu
G40, G50, G80 veya G120 gibi seçenekler uygulamaya göre değerlendirilmelidir.
5. Grit sertliği
Aşındırıcının mekanik etkisi dikkate alınmalıdır.
6. Kumlama basıncı
Parçaya uygun basınç belirlenmelidir.
7. Nozül mesafesi
Yüzey üzerindeki mekanik etkinin kontrolü için optimize edilmelidir.
8. İşlem süresi
Gereğinden uzun kumlama yapılmamalıdır.
9. Son temizlik
Parça üzerinde aşındırıcı kalıntısı bırakılmamalıdır.
Fren Parçalarında Çelik Grit Kullanımında En Yaygın Hatalar
Frenleme yüzeyini korumamak
Özellikle fren disklerinde balata ile temas eden yüzeyler kritik öneme sahiptir.
Çok iri grit kullanmak
Her yüzey için agresif grit kullanılması doğru değildir.
Basıncı gereğinden fazla artırmak
Yüksek basınç yüzey üzerindeki mekanik etkiyi artırabilir.
Hassas bölgeleri maskelememek
Piston yuvaları, hidrolik kanallar ve toleranslı yüzeyler korunmalıdır.
Kumlama sonrasında yetersiz temizlik
Fren komponentleri üzerinde kalan aşındırıcı partikülleri sonraki montaj ve kullanım aşamalarında sorun oluşturabilir.
Sadece görsel temizliğe bakmak
Yüzey temiz görünse bile yüzey profili ve parçanın mekanik durumu ayrıca kontrol edilmelidir.
Fren Parçalarında Çelik Grit Kumlama Kalite Kontrolü
Kumlama tamamlandıktan sonra yalnızca parçanın temiz görünmesi yeterli değildir.
Uygulamaya göre:
- Görsel yüzey kontrolü
- Yüzey temizliği kontrolü
- Yüzey profili ölçümü
- Kritik ölçülerin kontrolü
- İşlenmiş yüzeylerin kontrolü
- Kumlama kalıntısı kontrolü
yapılabilir.
Özellikle güvenlik açısından kritik otomotiv komponentlerinde yüzey temizleme işlemi ile parçanın genel mekanik uygunluğu birbirinden ayrı değerlendirilmelidir.
Numune Testi Neden Önemlidir?
Fren parçalarında doğrudan seri üretim prosesine geçmeden önce numune testi yapılması oldukça faydalıdır.
Test sırasında:
Grit boyutu
Basınç
Nozül mesafesi
Püskürtme açısı
İşlem süresi
değişkenleri optimize edilebilir.
Sonrasında:
- Yüzey temizliği
- Yüzey profili
- Parça ölçüleri
- Görsel kalite
- Aşındırıcı tüketimi
- İşlem süresi
karşılaştırılabilir.
Bu yaklaşım, seri üretimde hatalı proses uygulanması riskini azaltabilir.
Fren Parçalarında Çelik Grit Kumlamanın Avantajları
Doğru proses koşullarında çelik grit kullanımı şu avantajları sağlayabilir:
Etkili pas temizleme
Metal yüzeylerdeki pas ve oksitlerin uzaklaştırılmasına yardımcı olabilir.
Eski kaplama sökme
Boya ve kaplama kalıntılarının uzaklaştırılmasını kolaylaştırabilir.
Yüzey hazırlama
Kaplama veya boya öncesinde temiz metal yüzey elde edilmesine katkı sağlayabilir.
Kontrollü yüzey profili
Uygun grit ve proses parametreleriyle yüzey profili oluşturulabilir.
Seri üretime uygunluk
Otomatik ve robotik kumlama sistemlerine entegre edilebilir.
Geri kazanım
Uygun sistemlerde çelik grit geri kazanılabilir.
Fren Parçalarında Çelik Grit Kullanımının Ekonomik Faydaları
Otomotiv sektöründe parça adetlerinin yüksek olması nedeniyle kumlama prosesindeki küçük iyileştirmeler bile önemli ekonomik sonuçlar doğurabilir.
Doğru grit seçimi:
- Kumlama süresini azaltabilir.
- Aşındırıcı tüketimini optimize edebilir.
- İşçilik maliyetini azaltabilir.
- Ekipman verimliliğini artırabilir.
- Bakım maliyetlerini düşürebilir.
- Kaplama öncesi yüzey kalitesini iyileştirebilir.
Bu nedenle çelik grit seçimi yalnızca teknik değil, aynı zamanda üretim maliyeti optimizasyonu açısından da değerlendirilmelidir.
Fren Parçalarında Çelik Grit Kumlama İçin Pratik Uygulama Rehberi
Fren komponentlerinde kontrollü bir kumlama prosesi için aşağıdaki yaklaşım kullanılabilir:
Adım 1: Parçayı inceleyin
Malzeme ve yüzey durumunu belirleyin.
Adım 2: Kritik bölgeleri belirleyin
Frenleme yüzeyleri ve işlenmiş bölgeleri tespit edin.
Adım 3: Maskeleme yapın
Kumlanmaması gereken bölgeleri koruyun.
Adım 4: Uygun grit seçin
Grit boyutunu yüzey kirliliği ve hedef yüzey kalitesine göre belirleyin.
Adım 5: Basıncı ayarlayın
Parçaya uygun kumlama basıncı kullanın.
Adım 6: Nozül mesafesini belirleyin
Yüzey üzerindeki mekanik etkinliği kontrol edin.
Adım 7: Numune kumlama yapın
Seri üretim öncesinde gerçek parça üzerinde test gerçekleştirin.
Adım 8: Yüzeyi kontrol edin
Temizlik, profil ve parça geometrisini değerlendirin.
Adım 9: Son temizlik yapın
Grit ve toz kalıntılarını tamamen uzaklaştırın.
Adım 10: Kaplama veya montaj öncesi kontrol gerçekleştirin
Parçanın sonraki prosese uygun olduğundan emin olun.
Çelik Grit Fren Parçalarının Ömrünü Uzatır mı?
Çelik grit doğrudan bir fren parçasının kullanım ömrünü uzatan bir malzeme olarak değerlendirilmemelidir.
Çelik grit ile yapılan kumlamanın temel amacı yüzey temizliği ve yüzey hazırlığıdır.
Ancak uygun yüzey temizliği ve doğru kaplama hazırlığı, parçanın sonraki koruyucu kaplama prosesinin daha kontrollü gerçekleştirilmesine yardımcı olabilir.
Parçanın gerçek kullanım ömrü ise:
- Malzeme kalitesi
- Tasarım
- Çalışma koşulları
- Isıl yük
- Mekanik yük
- Korozyon
- Üretim toleransları
- Bakım koşulları
gibi birçok faktöre bağlıdır.
Çelik Grit ile Kumlama Fren Performansını Artırır mı?
Kumlama işleminin kendisi fren performansını otomatik olarak artırmaz.
Özellikle frenleme yüzeylerinde yapılan işlemlerde hedef, parçanın teknik gereksinimlerine uygun yüzey koşullarını korumaktır.
Kumlama daha çok:
temizleme + yüzey hazırlama + kaplama öncesi hazırlık
amacıyla değerlendirilmelidir.
Frenleme performansı için parçanın üretici veya ilgili teknik spesifikasyonlara uygun olması gerekir.
Sonuç
Fren parçalarında çelik grit kumlama uygulamaları, özellikle çelik ve dökme demir esaslı fren komponentlerinin yüzey temizliği, pas ve oksit giderme, eski boya veya kaplama sökme ve boya öncesi yüzey hazırlama işlemlerinde önemli bir seçenek olabilir.
Fren diskleri, fren tamburları, kaliper gövdeleri, kaliper taşıyıcıları ve çeşitli metal fren bağlantı parçaları uygun proses koşullarında çelik grit ile kumlanabilir.
Ancak fren komponentlerinin güvenlik açısından kritik parçalar olması nedeniyle kumlama işlemi genel metal yüzey temizleme işleminden daha kontrollü şekilde ele alınmalıdır.
Özellikle:
frenleme yüzeyleri + yataklama bölgeleri + piston yuvaları + hidrolik kanallar + sızdırmazlık yüzeyleri + hassas işlenmiş alanlar
korunmalı veya uygun şekilde kontrol edilmelidir.
Çelik grit seçiminde G40, G50, G80 ve G120 gibi farklı grit sınıfları uygulamaya göre değerlendirilebilir. Daha iri gritler ağır yüzey temizleme işlemlerinde, daha ince gritler ise daha kontrollü yüzey hazırlama işlemlerinde kullanılabilir.
Ancak yalnızca grit tane boyutuna bakmak yeterli değildir.
Başarılı bir fren parçası kumlama prosesi:
Doğru grit + doğru basınç + doğru nozül mesafesi + uygun püskürtme açısı + kontrollü işlem süresi + doğru maskeleme + son temizlik
kombinasyonuyla oluşturulmalıdır.
Özellikle seri üretim yapan otomotiv ve otomotiv yan sanayi işletmelerinde doğru proses tasarımı sayesinde aşındırıcı tüketimi, işlem süresi, işçilik ve ekipman maliyetleri optimize edilebilir.
Sonuç olarak çelik grit, fren parçalarının yüzey temizleme ve hazırlama proseslerinde güçlü bir çözüm olabilir; ancak amaç parçayı mümkün olduğunca agresif şekilde kumlamak değil, gerekli yüzey temizliğini parçanın fonksiyonel özelliklerini koruyarak gerçekleştirmektir.
Bize Ulaşın
-
Kurtköy Mah. Ankara Cad. Yelken Plaza No: 289/21 PENDİK / İSTANBUL
-
+90 216 526 04 90
-
+90 532 134 47 92
-
+90 216 212 01 21
-
+90 532 134 47 92
-
bilgi@nanokar.com.tr
E-Bülten Aboneliği
-
Kampanya ve yeniliklerden haberdar olmak için e-bültenimize kayıt olun.
KURUMSAL
SİPARİŞ
