
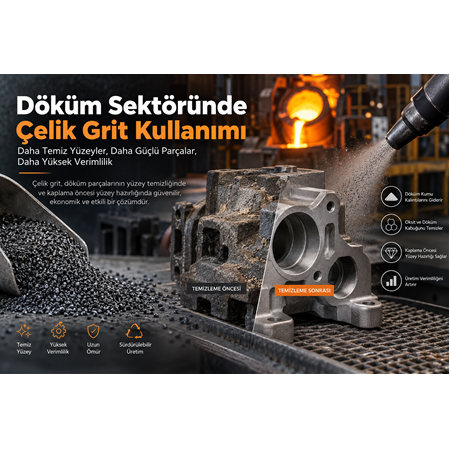
Döküm Sektöründe Çelik Grit Kullanımı
Döküm sektörü; otomotiv, makine, savunma sanayii, enerji, demiryolu, tarım makineleri ve ağır sanayi gibi birçok endüstrinin temel üretim alanlarından biridir. Döküm yöntemiyle üretilen parçaların üretim sonrasında istenen yüzey kalitesine ulaşması için yalnızca döküm prosesinin doğru yönetilmesi yeterli değildir. Parçaların üzerinde oluşan kum kalıntıları, oksit tabakaları, çapaklar, döküm kabukları ve yüzey kirleticilerinin etkili şekilde giderilmesi gerekir.
Bu noktada çelik grit, dökümhanelerde kullanılan önemli aşındırıcı ve yüzey temizleme malzemelerinden biridir.
Çelik grit; yüksek karbonlu veya düşük karbonlu çelikten üretilen, kontrollü tane boyutlarına sahip metalik aşındırıcı bir malzemedir. Özellikle basınçlı hava veya türbinli shot blasting sistemlerinde döküm parçalarının yüzeylerinin temizlenmesi ve sonraki işlemlere hazırlanması amacıyla kullanılır.
Döküm Sektöründe Çelik Grit Neden Kullanılır?
Döküm işleminden çıkan metal parçaların yüzeyi genellikle nihai kullanım için doğrudan uygun değildir. Üretim sırasında parçanın yüzeyinde çeşitli kalıntılar meydana gelebilir.
Bunlar arasında döküm kumu, kalıp malzemesi kalıntıları, oksitler, metal çapakları, döküm kabuğu ve proses kaynaklı yüzey kirleri bulunabilir.
Çelik grit bu kalıntıların mekanik olarak uzaklaştırılmasını sağlar.
Özellikle büyük ve ağır döküm parçalarında kimyasal veya manuel temizleme yerine mekanik yüzey temizleme yöntemlerinin tercih edilmesi üretim hızını artırabilir.
Çelik grit kullanımının temel amaçları şu şekilde özetlenebilir:
Yüzeydeki döküm kumu kalıntılarını temizlemek
Oksit ve döküm kabuklarını gidermek
Yüzeyde bulunan çapakları azaltmak
Parçayı talaşlı imalata hazırlamak
Boyama ve kaplama öncesi yüzey hazırlığı yapmak
Yüzeyde kontrollü bir pürüzlülük oluşturmak
Parçanın görsel ve fonksiyonel yüzey kalitesini iyileştirmek
Döküm Parçalarında Yüzey Temizleme
Döküm parçalarının temizlenmesi, üretim zincirinin önemli aşamalarından biridir.
Özellikle çelik döküm, sfero döküm, gri dökme demir ve çeşitli alaşımlı döküm parçalarında yüksek sıcaklık nedeniyle yüzeyde sert oksitlenmiş tabakalar oluşabilir.
Bunun yanında kalıp kumu metal yüzeyine yapışabilir.
Çelik grit parçaya yüksek hızla çarptığında kinetik enerjisini yüzeye aktarır. Bu mekanik etki sonucunda yüzeydeki gevşek veya bağlı kalıntılar parçadan ayrılır.
Burada kullanılan grit'in tane boyutu, sertliği, şekli ve blasting makinesinin çalışma parametreleri doğrudan sonucu etkiler.
Çelik Grit ile Döküm Kumu Temizleme
Döküm sektöründe en yaygın yüzey problemlerinden biri kum kalıntılarıdır.
Özellikle kum kalıplama yöntemleriyle üretilen parçalarda döküm sonrasında yüzeyde kalıp kumu kalabilir. Karmaşık geometrili parçalarda bu kalıntıların manuel olarak temizlenmesi hem zaman alıcı hem de işçilik maliyeti yüksek bir işlem olabilir.
Çelik grit blasting sistemi, metal yüzeye kontrollü şekilde uygulanan darbe etkisiyle kum kalıntılarının parçadan uzaklaştırılmasına yardımcı olur.
Bu işlem sonucunda:
Daha temiz metal yüzey elde edilebilir
Manuel temizlik ihtiyacı azalabilir
Üretim süresi kısalabilir
Sonraki işlemlerin verimliliği artırılabilir
Parçanın yüzey kalitesi daha kontrollü hale getirilebilir
Çelik Grit ile Oksit ve Döküm Kabuğu Temizleme
Döküm sırasında metal yüksek sıcaklıklara maruz kaldığından yüzeyde oksitlenme meydana gelir.
Özellikle çelik ve demir esaslı dökümlerde oluşan oksit tabakaları sonraki prosesleri olumsuz etkileyebilir.
Örneğin bir döküm parçası boyanacaksa yüzeyde kalan oksit tabakası boya ile metal arasındaki bağlantıyı zayıflatabilir.
Benzer şekilde kaplama yapılacak yüzeylerde de yüzeyin temiz olması gerekir.
Çelik grit ile yapılan blasting işlemi yüzeyde bulunan oksit ve döküm kabuğunun mekanik olarak uzaklaştırılmasına yardımcı olur.
Bu nedenle çelik grit, yalnızca "temizlik malzemesi" olarak değil, aynı zamanda yüzey hazırlama aşındırıcısı olarak da değerlendirilebilir.
Dökümhanelerde Shot Blasting İşlemi
Döküm sektöründe çelik grit kullanımının en önemli alanlarından biri shot blasting işlemidir.
Shot blasting sistemlerinde aşındırıcı malzeme yüksek hızla metal yüzeye gönderilir. Çelik grit parçacıkları yüzeye çarptığında oluşan mekanik etki sayesinde yüzeydeki kir, oksit, kum ve diğer kalıntılar uzaklaştırılır.
Sistemin temel çalışma prensibi şu şekilde düşünülebilir:
Döküm parçası makine içerisine yerleştirilir.
Çelik grit kontrollü şekilde hızlandırılır.
Grit parçacıkları metal yüzeye çarpar.
Darbe etkisiyle yüzeydeki kalıntılar parçadan ayrılır.
Kullanılan grit özel sistemlerle toplanır.
Uygun grit tekrar sisteme kazandırılır.
Bu nedenle çelik grit, özellikle seri üretim yapan dökümhanelerde ekonomik açıdan da önemli bir aşındırıcı haline gelebilir.
Çelik Grit Tane Boyutunun Önemi
Döküm sektöründe kullanılacak çelik grit seçilirken yalnızca malzemenin çelik olması yeterli değildir.
Tane boyutu, proses performansını doğrudan etkileyen temel parametrelerden biridir.
Daha küçük gritler daha kontrollü ve homojen bir yüzey işlemi sağlayabilirken, daha büyük gritler daha yüksek darbe etkisi gerektiren ağır yüzey kalıntılarında tercih edilebilir.
Örneğin ince ve hassas yüzeylerde gereğinden büyük grit kullanılması yüzeyde istenmeyen izler veya aşırı pürüzlülük oluşturabilir.
Buna karşılık ağır döküm parçalarında çok küçük grit kullanılması istenen temizleme performansının elde edilmesi için daha uzun işlem süresi gerektirebilir.
Bu nedenle grit seçimi parçanın:
Malzeme türüne
Parça geometrisine
Yüzey durumuna
Kalıntı tipine
İstenen yüzey pürüzlülüğüne
Blasting makinesine
Türbin hızına
İşlem süresine
bağlı olarak yapılmalıdır.
Döküm Parçasına Göre Çelik Grit Seçimi
Her döküm parçası için aynı grit kullanılmamalıdır.
Örneğin ağır çelik dökümlerde daha yüksek darbe enerjisine ihtiyaç duyulabilir. Buna karşılık daha küçük veya yüzey hassasiyeti yüksek parçalarda daha kontrollü bir aşındırıcı tercih edilmesi gerekebilir.
Özellikle otomotiv ve makine parçalarında yüzey temizliği ile yüzey hasarı arasında doğru bir denge kurulmalıdır.
Amaç parçayı mümkün olduğunca agresif şekilde aşındırmak değil, gerekli temizleme performansını en düşük proses maliyetiyle ve kontrollü yüzey etkisiyle elde etmektir.
Bu nedenle çelik grit seçiminde yalnızca kilogram fiyatına bakmak doğru değildir.
Asıl değerlendirilmesi gereken toplam proses maliyetidir.
Çelik Grit Sertliği Neden Önemlidir?
Çelik grit'in sertliği, blasting performansını etkileyen önemli parametrelerden biridir.
Daha sert gritler yüzeye daha yüksek mekanik etki uygulayabilir. Ancak her parçada maksimum sertlik tercih edilmesi gerektiği anlamına gelmez.
Çünkü aşındırıcı sertliği arttıkça yüzey üzerindeki etki de değişebilir.
Döküm parçanın malzemesi ile grit sertliği arasında uygun bir denge kurulması gerekir.
Özellikle hassas dökümlerde aşırı agresif blasting yüzey geometrisini veya yüzey profilini istenmeyen şekilde değiştirebilir.
Çelik Grit ve Dökme Demir Parçalar
Gri dökme demir ve sfero döküm parçalar, yüzey temizleme işlemlerinin yoğun olarak uygulandığı ürün grupları arasındadır.
Motor parçaları, makine gövdeleri, pompa parçaları, vana gövdeleri, flanşlar ve çeşitli endüstriyel komponentlerde döküm sonrası yüzey temizleme ihtiyacı bulunabilir.
Çelik grit blasting bu parçaların yüzeylerindeki döküm kalıntılarının ve oksitlenmiş tabakaların giderilmesine yardımcı olabilir.
Ancak özellikle karmaşık geometrili döküm parçalarında blasting parametrelerinin parçanın geometrisine göre ayarlanması önemlidir.
Otomotiv Döküm Parçalarında Çelik Grit
Otomotiv sektöründe çok sayıda komponent döküm yöntemleriyle üretilmektedir.
Motor parçaları, fren bileşenleri, süspansiyon komponentleri ve çeşitli metal gövde parçaları üretim sonrasında yüzey temizleme işleminden geçirilebilir.
Bu uygulamalarda yüksek üretim hacimleri nedeniyle prosesin tekrarlanabilir olması önemlidir.
Çelik grit kullanımı otomatik blasting sistemlerinde sürekli ve kontrollü bir yüzey temizleme prosesi oluşturulmasına yardımcı olabilir.
Burada amaç yalnızca yüzeyi temizlemek değil, aynı zamanda her üretim partisinde mümkün olduğunca benzer yüzey sonuçları elde etmektir.
Döküm Sonrası Boyama Öncesi Çelik Grit Kullanımı
Döküm parçalarının boyanması veya kaplanması gerekiyorsa yüzey hazırlığı kritik hale gelir.
Boyanın metal yüzeye iyi tutunabilmesi için yüzeyde yağ, oksit, kir ve gevşek partiküllerin bulunmaması gerekir.
Çelik grit blasting, yüzeydeki kirleticilerin uzaklaştırılmasının yanı sıra kontrollü bir yüzey profili oluşturulmasına yardımcı olabilir.
Bu yüzey profili, uygun boya ve kaplama sistemleriyle birlikte kullanıldığında kaplama performansının iyileştirilmesine katkı sağlayabilir.
Ancak ideal yüzey profili; kullanılan boya veya kaplama sistemi, metal türü ve teknik spesifikasyonlara göre belirlenmelidir.
Çelik Grit ve Kaplama Öncesi Yüzey Hazırlığı
Endüstriyel döküm parçaları çoğu zaman üretim sonrasında farklı yüzey işlemlerine gönderilir.
Bunlar arasında:
Boya
Toz boya
Epoksi kaplama
Poliüretan kaplama
Metal kaplama
Korozyon koruyucu sistemler
bulunabilir.
Bu işlemlerin performansı yüzey hazırlığıyla doğrudan ilişkilidir.
Yüzeyde kalan oksit, kum veya gevşek parçacıklar kaplama ile metal arasında zayıf bölgeler oluşturabilir.
Çelik grit blasting sayesinde yüzeyin kaplama öncesi hazırlanması mümkün olabilir.
Çelik Grit Kullanımında Makine Ayarları
Başarılı bir blasting prosesi yalnızca doğru grit seçimine bağlı değildir.
Makine parametrelerinin de optimize edilmesi gerekir.
Önemli parametrelerden bazıları şunlardır:
Türbin dönüş hızı
Grit besleme miktarı
Parçanın makinede kalma süresi
Grit püskürtme açısı
Parça ile aşındırıcı arasındaki etkileşim
Aşındırıcı geri kazanım sistemi
Separasyon sistemi
Toz toplama sistemi
Bu parametrelerden herhangi birinin yanlış ayarlanması yüzey temizleme performansını ve aşındırıcı tüketimini etkileyebilir.
Çelik Grit Tüketimini Azaltmak
Dökümhanelerde önemli maliyet kalemlerinden biri aşındırıcı tüketimidir.
İlk bakışta kilogram fiyatı düşük olan bir grit ekonomik görünebilir. Ancak gerçek maliyet yalnızca satın alma fiyatından oluşmaz.
Toplam maliyet içerisinde:
Grit tüketimi
Makine enerjisi
İşçilik
Makine bakım maliyeti
Türbin ve aşınan parçaların ömrü
Filtrasyon maliyeti
Atık maliyeti
Üretim süresi
gibi unsurlar da dikkate alınmalıdır.
Bu nedenle çelik grit seçerken kg başına fiyat yerine parça başına blasting maliyeti hesaplanması daha doğru bir yaklaşım olabilir.
Örneğin bir grit ürününün kilogram fiyatı daha yüksek olsa bile daha uzun kullanım ömrü ve daha düşük tüketim sağlaması durumunda toplam proses maliyeti daha düşük olabilir.
Çelik Grit'in Geri Dönüşümü
Çelik grit'in döküm sektöründe tercih edilmesinin nedenlerinden biri de geri kazanılabilir olmasıdır.
Shot blasting sırasında kullanılan aşındırıcıların tamamı tek kullanımlık değildir.
Modern blasting sistemlerinde kullanılan grit parçaları makine içerisinde toplanabilir, ayrıştırılabilir ve uygun özelliklerini koruyan partiküller tekrar sisteme gönderilebilir.
Bu noktada separatör sisteminin performansı önemlidir.
Kırılmış grit, toz ve yabancı maddelerin uygun şekilde ayrıştırılması gerekir.
Doğru geri dönüşüm sistemi:
Aşındırıcı tüketimini azaltabilir
Proses maliyetini düşürebilir
Atık miktarını azaltabilir
Makine performansının daha istikrarlı olmasına yardımcı olabilir.
Çelik Grit ile Çelik Bilye Arasındaki Fark
Döküm sektöründe çelik grit ile çelik bilye birbirine karıştırılabilmektedir.
Çelik bilye daha yuvarlak geometriye sahipken çelik grit daha köşeli ve kırılmış partikül yapısına sahiptir.
Bu geometrik farklılık yüzeye aktarılan mekanik etkinin karakterini değiştirir.
Çelik grit özellikle agresif yüzey temizleme ve yüzey profilinin oluşturulmasının istendiği uygulamalarda tercih edilebilir.
Çelik bilye ise farklı yüzey işlemleri ve shot peening gibi uygulamalarda kullanılabilir.
Dolayısıyla seçim yapılırken yalnızca "hangi ürün daha sert?" sorusu yerine hangi yüzey sonucu isteniyor? sorusu sorulmalıdır.
Dökümhanelerde Çelik Grit Kullanmanın Avantajları
Çelik grit kullanımının başlıca avantajları arasında yüksek mekanik temizleme performansı, tekrar kullanılabilirlik, seri üretime uygunluk ve farklı tane boyutlarında temin edilebilmesi bulunur.
Doğru proses parametreleriyle kullanıldığında üretim süresinin azaltılmasına ve yüzey kalitesinin standardize edilmesine katkı sağlayabilir.
Özellikle yüksek adetli üretim yapan dökümhanelerde otomatik blasting sistemleriyle birlikte kullanılması operasyonel verimlilik açısından önem taşır.
Çelik Grit Seçerken Nelere Dikkat Edilmeli?
Döküm sektöründe çelik grit satın alırken yalnızca ürünün fiyatına bakmak yerine teknik özellikleri birlikte değerlendirmek gerekir.
Önemli kriterler:
Tane boyutu
Sertlik
Kimyasal bileşim
Partikül geometrisi
Yoğunluk
Dayanım
Kırılma davranışı
Toz oluşumu
Geri kazanılabilirlik
Makine uyumluluğu
Yüzeyde oluşturduğu profil
Tedarik sürekliliği
Ambalaj ve depolama koşulları
Özellikle seri üretim yapan işletmeler için ürünün sürekliliği kritik önem taşır. Çünkü blasting prosesinde kullanılan aşındırıcının özelliklerinin partiler arasında ciddi şekilde değişmesi yüzey sonuçlarında farklılıklara neden olabilir.
Döküm Sektöründe Çelik Grit Kullanımının Ekonomik Boyutu
Dökümhaneler açısından çelik grit yalnızca bir sarf malzemesi değildir. Aynı zamanda üretim maliyetini etkileyen bir proses girdisidir.
Bu nedenle satın alma kararında şu soruların cevaplanması gerekir:
Bir ton döküm parçası için ne kadar grit tüketiliyor?
Grit kaç çevrim kullanılabiliyor?
Makine içerisindeki kırılma oranı nedir?
Toz oluşumu ne kadar?
Temizleme süresi ne kadar?
Makine bakım sıklığı nedir?
Yüzey kalitesi sonraki prosese uygun mu?
Bu veriler birlikte değerlendirildiğinde gerçek maliyet ortaya çıkar.
İyi bir çelik grit, yalnızca yüzeyi temizleyen değil; üretim hattında toplam maliyeti düşürmeye yardımcı olan grit'tir.
NANOKAR Çelik Grit Çözümleri
Dökümhaneler, metal işleme tesisleri ve endüstriyel yüzey temizleme uygulamaları için çelik grit seçiminde kullanılacak tane boyutu ve ürün özelliklerinin uygulamaya uygun belirlenmesi önemlidir.
NANOKAR üzerinden farklı metal tozları ve aşındırıcı ürünler hakkında teknik bilgi alınabilir.
Özellikle döküm parçalarının boyutu, malzemesi, yüzeyindeki kalıntı türü ve kullanılan blasting makinesinin özellikleri paylaşılması halinde uygun çelik grit spesifikasyonunun belirlenmesi daha sağlıklı olacaktır.
Sonuç
Döküm sektöründe çelik grit kullanımı, döküm parçalarının üretim sonrası temizlenmesi ve yüzey hazırlığında önemli bir proses çözümüdür.
Döküm kumu, oksit, döküm kabuğu ve yüzey kalıntılarının giderilmesinde kullanılabilen çelik grit; otomatik shot blasting ve türbinli blasting sistemleriyle birlikte yüksek hacimli üretim yapan dökümhaneler için uygun bir aşındırıcı seçeneği oluşturabilir.
Ancak maksimum verim için doğru tane boyutu, uygun sertlik, doğru makine ayarları ve etkili geri kazanım sistemi birlikte değerlendirilmelidir.
Özellikle endüstriyel üretimde en doğru yaklaşım, "en ucuz grit hangisi?" yerine "parça başına en düşük toplam yüzey temizleme maliyetini hangi grit sağlıyor?" sorusunu sormaktır.
Bu bakış açısı hem yüzey kalitesinin hem de üretim verimliliğinin geliştirilmesine yardımcı olabilir.
Bize Ulaşın
-
Kurtköy Mah. Ankara Cad. Yelken Plaza No: 289/21 PENDİK / İSTANBUL
-
+90 216 526 04 90
-
+90 532 134 47 92
-
+90 216 212 01 21
-
+90 532 134 47 92
-
bilgi@nanokar.com.tr
E-Bülten Aboneliği
-
Kampanya ve yeniliklerden haberdar olmak için e-bültenimize kayıt olun.
KURUMSAL
SİPARİŞ
