
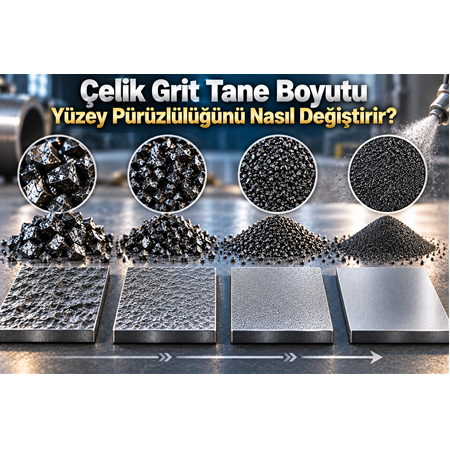
Çelik Grit Tane Boyutu Yüzey Pürüzlülüğünü Nasıl Değiştirir?
Çelik grit kumlama işlemlerinde kullanılan abrasivin tane boyutu, metal yüzeyde oluşan profilin karakterini belirleyen en önemli parametrelerden biridir. Özellikle boya, epoksi, endüstriyel kaplama ve diğer yüzey işlemleri öncesinde doğru çelik grit seçimi; hem yüzey temizliğini hem de kaplamanın yüzeye tutunma performansını doğrudan etkileyebilir.
Genel olarak daha iri çelik gritler, yüzeye daha güçlü tekil darbeler uygulayarak daha belirgin ve agresif bir yüzey profili oluşturma eğilimindedir. Daha ince gritler ise daha kontrollü ve ince bir yüzey profili elde etmek için değerlendirilebilir.
Ancak burada önemli bir teknik nokta vardır:
Yüzey pürüzlülüğünü yalnızca çelik grit tane boyutu belirlemez.
Gritin sertliği, şekli, çalışma basıncı, nozul mesafesi, kumlama açısı, yüzey malzemesi ve işlem süresi de sonucu önemli ölçüde değiştirir.
Bu nedenle profesyonel kumlama uygulamalarında doğru yaklaşım, yalnızca "hangi grit daha iri?" sorusunu değil, "istenen yüzey profilini hangi grit ve proses koşullarıyla elde edebilirim?" sorusunu cevaplamaktır.
Yüzey Pürüzlülüğü Nedir?
Yüzey pürüzlülüğü, bir malzemenin yüzeyindeki mikroskobik düzensizlikleri ifade eder.
Metal yüzey çıplak gözle oldukça düzgün görünse bile mikroskop altında çok sayıda:
- Girinti
- Çıkıntı
- Tepe
- Vadi
- Keskin veya yuvarlak yüzey oluşumu
görülebilir.
Kumlama işlemi bu yüzey geometrisini kontrollü şekilde değiştirir.
Çelik grit partikülleri metal yüzeye çarptığında yüzeyde mikroskobik darbeler ve deformasyonlar meydana gelir.
Sonuçta düz bir yüzey yerine belirli bir yüzey profili ortaya çıkar.
Yüzey Profili ile Yüzey Pürüzlülüğü Aynı Şey midir?
Bu iki kavram birbiriyle ilişkili olmakla birlikte tamamen aynı değildir.
Yüzey profili, kumlama sonucunda oluşan tepe-vadi geometrisini ifade eder.
Yüzey pürüzlülüğü ise bu profilin ölçülebilir geometrik özelliklerini ifade etmek için kullanılan daha genel bir kavramdır.
Örneğin yüzey ölçümlerinde:
- Ra
- Rz
- Rt
gibi farklı parametreler kullanılabilir.
Bu nedenle bir kumlama işleminden sonra yalnızca yüzeye bakarak "pürüzlülük şu kadardır" demek teknik olarak yeterli değildir.
Gerektiğinde uygun ölçüm cihazlarıyla yüzey profilinin doğrulanması gerekir.
Çelik Grit Tane Boyutu Neden Önemlidir?
Çelik grit partikülünün boyutu büyüdükçe partikülün kütlesi de artar.
Partikülün yüzeye çarpma etkisi kabaca kinetik enerji ile ilişkilendirilebilir:
E = ½mv²
Burada:
E: Kinetik enerji
m: Partikül kütlesi
v: Partikül hızı
Aynı yoğunluk ve benzer hız koşullarında daha büyük partiküller daha yüksek tekil darbe enerjisine sahip olabilir.
Bu nedenle iri gritler yüzey üzerinde daha güçlü darbeler oluşturarak daha belirgin bir profil oluşturma potansiyeline sahiptir.
Ancak gerçek kumlama sistemlerinde partikül hızları ve diğer proses değişkenleri aynı olmayabileceği için bu ilişki doğrudan ve tek başına kullanılmamalıdır.
İnce Grit Yüzey Pürüzlülüğünü Nasıl Etkiler?
İnce taneli çelik gritler, daha küçük partiküllerden oluşur.
Bu partiküller yüzeye çarptığında daha küçük ölçekli yüzey etkileri oluşturma eğilimindedir.
Bu nedenle ince gritler:
- Daha kontrollü yüzey profili
- Daha ince yüzey işlemi
- Hafif oksidasyon temizliği
- İnce boya temizliği
- Hassas metal yüzey hazırlığı
gibi uygulamalarda değerlendirilebilir.
Ancak ince grit kullanılması yüzeyin otomatik olarak "pürüzsüz" olacağı anlamına gelmez.
Kumlama işlemi zaten yüzeyde belirli bir profil oluşturmak amacıyla kullanıldığından, ince grit de yüzeyde ölçülebilir bir profil meydana getirebilir.
İri Grit Yüzey Pürüzlülüğünü Nasıl Etkiler?
İri taneli çelik gritler, daha yüksek tekil darbe etkisi nedeniyle yüzeyde daha belirgin girinti ve çıkıntılar oluşturma eğilimindedir.
Bu nedenle iri gritler özellikle:
- Kalın pas
- Sert oksit
- Kalın boya
- Eski kaplamalar
- Ağır çelik yüzeyler
- Döküm parçalar
gibi uygulamalarda tercih edilebilir.
Daha agresif profil, özellikle belirli endüstriyel kaplamaların yüzeye mekanik olarak tutunmasına yardımcı olabilir.
Ancak gereğinden fazla agresif yüzey profili de istenmeyen sonuçlara yol açabilir.
G40, G50, G80 ve G120 Yüzey Pürüzlülüğünü Nasıl Etkiler?
Çelik grit sınıflarında genel olarak grit numarası yükseldikçe partikül boyutu küçülür.
Bu nedenle genel bir sıralama:
G40 → Daha iri
G50 → İri
G80 → Daha ince
G120 → Daha ince
şeklinde düşünülebilir.
Genel eğilim olarak daha iri gritler daha belirgin yüzey profili oluşturma potansiyeline sahipken, daha ince gritler daha kontrollü profil sağlayabilir.
| Grit | Genel tane karakteri | Yüzey profili eğilimi | Tipik kullanım yaklaşımı |
|---|---|---|---|
| G40 | İri | Daha agresif | Ağır pas, kalın boya |
| G50 | İri | Belirgin | Genel ağır yüzey hazırlama |
| G80 | Orta/ince | Daha kontrollü | Genel yüzey hazırlama |
| G120 | İnce | Daha ince/kontrollü | İnce yüzey işlemleri |
Not: Bu tablo genel bir eğilimi gösterir. Kesin yüzey profili yalnızca grit numarasından belirlenemez.
G40 Çelik Grit Yüzey Profilini Nasıl Etkiler?
G40, bu gruptaki daha iri grit seçeneklerinden biri olarak değerlendirilebilir.
Daha iri partiküller yüzeye güçlü darbeler uygulayabildiğinden:
- Daha agresif temizleme
- Daha belirgin yüzey profili
- Kalın kaplamaların uzaklaştırılması
gibi uygulamalarda avantaj sağlayabilir.
Özellikle ağır paslı çelik konstrüksiyonlarda G40 gibi iri gritlerin mekanik darbe avantajından yararlanılabilir.
Ancak kaplama için çok ince bir profil gerekiyorsa G40'ın oluşturduğu profilin uygulama şartlarına uygun olup olmadığı kontrol edilmelidir.
G50 Çelik Grit ve Yüzey Pürüzlülüğü
G50, G40'a göre daha küçük tane karakterine sahip bir seçenek olarak değerlendirilebilir.
Bu nedenle G50:
- Genel çelik yüzey hazırlama
- Orta seviyede pas
- Boya öncesi kumlama
- Kontrollü yüzey profili
gibi uygulamalarda kullanılabilir.
G50, birçok uygulamada agresif temizleme ile kontrollü yüzey profili arasında dengeli bir çözüm sunabilir.
G80 Çelik Grit ve Yüzey Pürüzlülüğü
G80, daha ince tane karakteri sayesinde daha kontrollü yüzey hazırlama uygulamalarında değerlendirilebilir.
Özellikle:
- Orta seviyede pas
- İnce/orta boya
- Kaplama öncesi yüzey hazırlığı
- Kontrollü yüzey profili
gereken uygulamalarda tercih edilebilir.
G80'in amacı her zaman minimum pürüzlülük değildir.
Asıl amaç, kaplama için gerekli yüzey profilini kontrollü şekilde oluşturabilmektir.
G120 Çelik Grit ve Yüzey Pürüzlülüğü
G120 daha ince grit sınıfında değerlendirilebilecek bir seçenektir.
Bu nedenle:
- İnce yüzey işlemleri
- Hafif oksidasyon
- İnce boya
- Kontrollü yüzey profili
- Hassas metal yüzey hazırlığı
gibi uygulamalarda değerlendirilebilir.
G120, iri gritlere göre daha ince bir yüzey profili oluşturma potansiyeline sahip olabilir.
Ancak burada da çalışma basıncı ve diğer proses parametreleri sonucu ciddi şekilde etkileyebilir.
75 µm ve 425 µm Yüzey Pürüzlülüğü Karşılaştırması
Partikül boyutu üzerinden daha somut bir örnek vermek gerekirse:
75 µm = 0,075 mm
425 µm = 0,425 mm
425 µm partikül, 75 µm partikülden yaklaşık 5,7 kat daha büyük nominal çapa sahiptir.
Bu nedenle 425 µm gibi iri partiküller, uygun proses koşullarında daha güçlü tekil darbe etkisi ve daha belirgin yüzey profili oluşturabilir.
75 µm ise daha ince ve kontrollü yüzey işlemlerinde değerlendirilebilir.
Ancak bu değerler belirli bir Ra veya Rz sonucu anlamına gelmez.
Gerçek yüzey profili uygulama koşullarında ölçülmelidir.
Kumlama Basıncı Yüzey Pürüzlülüğünü Nasıl Değiştirir?
Tane boyutu kadar önemli faktörlerden biri kumlama basıncıdır.
Basınç yükseldikçe partiküllerin yüzeye çarpma hızı ve enerjisi artabilir.
Bu nedenle aynı grit:
Düşük basınç → Daha kontrollü yüzey etkisi
Yüksek basınç → Daha agresif yüzey etkisi
oluşturabilir.
Bu nedenle yalnızca grit boyutunu değiştirerek yüzey pürüzlülüğünü kontrol etmeye çalışmak yerine, grit ve basınç birlikte optimize edilmelidir.
Grit Sertliği Yüzey Pürüzlülüğünü Etkiler mi?
Evet.
Aynı tane boyutundaki iki çelik grit farklı sertlik değerlerine sahip olduğunda yüzey üzerindeki davranışları farklı olabilir.
Daha sert partiküller yüzeye daha etkili şekilde nüfuz edebilir veya kesme/aşındırma etkisi oluşturabilir.
Bu nedenle:
Grit tane boyutu + grit sertliği
birlikte değerlendirilmelidir.
Örneğin aynı boyuttaki iki grit ürününü yalnızca mikron değeri üzerinden karşılaştırmak yeterli olmayabilir.
Grit Şekli Yüzey Profilini Etkiler mi?
Evet.
Partikül geometrisi de yüzey profilinin karakterini etkiler.
Köşeli partiküller daha keskin darbe ve kesme etkisi oluşturabilirken, daha yuvarlak partiküller farklı bir yüzey davranışı gösterebilir.
Bu nedenle teknik olarak:
Tane boyutu + şekil + sertlik
üçlüsü birlikte değerlendirilmelidir.
Çelik grit seçiminde yalnızca "G80" veya "G120" bilgisine bakmak bu nedenle eksik kalabilir.
Kumlama Açısı Yüzey Pürüzlülüğünü Etkiler mi?
Evet.
Partikülün yüzeye hangi açıyla çarptığı, yüzey üzerindeki mekanik etkinin karakterini değiştirebilir.
Farklı kumlama açıları:
- Kesme etkisini
- Darbe etkisini
- Yüzey profilini
- Temizleme verimliliğini
etkileyebilir.
Bu nedenle aynı grit, farklı uygulama açılarıyla farklı yüzey sonuçları oluşturabilir.
Nozul Mesafesi Yüzey Profilini Etkiler mi?
Evet.
Nozul ile işlenen yüzey arasındaki mesafe, partikülün yüzeye ulaşan etkinliğini etkiler.
Çok yakın mesafede:
- Daha yoğun darbe
- Daha agresif işlem
oluşabilir.
Çok uzak mesafede ise partikül enerjisinin yüzeye aktarımı azalabilir.
Bu nedenle optimum nozul mesafesi grit ve ekipman özelliklerine göre belirlenmelidir.
Kumlama Süresi Yüzey Pürüzlülüğünü Değiştirir mi?
Evet.
Bir bölgenin gereğinden uzun süre kumlanması yüzey profilini artırabilir veya yüzey üzerinde gereksiz aşındırma oluşturabilir.
Bu nedenle operatörün aynı noktada gereğinden fazla kalmaması önemlidir.
Özellikle hassas yüzeylerde:
Grit + basınç + nozul mesafesi + işlem süresi
birlikte kontrol edilmelidir.
Yüzey Pürüzlülüğü Boya Tutunmasını Nasıl Etkiler?
Kumlamanın en önemli amaçlarından biri kaplama öncesi yüzey hazırlığıdır.
Kaplama malzemesinin yüzeye tutunmasında yüzey temizliği kadar uygun yüzey profili de önemlidir.
Kumlama sonucunda oluşan mikro girinti ve çıkıntılar kaplama malzemesinin yüzeye mekanik olarak ankraj oluşturmasına yardımcı olabilir.
Ancak:
Daha fazla pürüzlülük = Daha iyi kaplama
şeklinde genel bir kural yoktur.
Aşırı yüksek yüzey profili:
- Daha fazla boya tüketimine
- Kaplama kalınlığının düzensizleşmesine
- Keskin tepe noktalarında kaplamanın incelmesine
- Gereksiz abrasiv kullanımına
neden olabilir.
Bu nedenle hedef maksimum pürüzlülük değil, kaplama sistemine uygun optimum yüzey profilidir.
Çok Pürüzlü Yüzey Daha Fazla Boya Tüketir mi?
Evet, belirli koşullarda yüzey profili arttıkça kaplamanın gerçek yüzey alanı ve profil vadilerini doldurma ihtiyacı artabilir.
Bu da aynı geometrik alan için daha fazla kaplama malzemesi gerektirebilir.
Özellikle büyük çelik konstrüksiyonlarda yüzey profilinin gereğinden fazla artırılması, uzun vadede önemli boya maliyetlerine dönüşebilir.
Bu nedenle abrasiv seçiminin maliyet etkisi yalnızca çelik grit fiyatı ile sınırlı değildir.
Boya tüketimi de toplam maliyet hesabına dahil edilmelidir.
Yüzey Pürüzlülüğü Nasıl Ölçülür?
Kumlama sonrasında yüzey profilinin kontrol edilmesi gereken uygulamalarda uygun ölçüm yöntemleri kullanılabilir.
Ölçümlerde farklı parametreler kullanılabilir:
Ra
Ortalama yüzey pürüzlülüğü hakkında bilgi verir.
Rz
Profilin belirli ölçüm uzunluğundaki tepe-vadi karakterini değerlendirmek için kullanılabilir.
Rt
Ölçüm uzunluğu içerisindeki toplam profil yüksekliğini ifade eder.
Kumlanmış yüzeylerin değerlendirilmesinde kullanılan ölçüm yöntemi ve cihazın yüzey geometrisine uygun olması önemlidir.
Kumlama Sonrası Ra Değeri Nasıl Belirlenir?
Burada dikkat edilmesi gereken önemli bir konu vardır.
"G40 kullanılırsa Ra kesin olarak X µm olur."
veya
"G120 kullanılırsa Ra kesin olarak Y µm olur."
şeklinde genel bir formül bulunmaz.
Çünkü yüzey sonucu:
- Grit boyutu
- Grit sertliği
- Grit şekli
- Basınç
- Nozul
- Mesafe
- Açı
- İşlem süresi
- Metal türü
- Metal sertliği
gibi değişkenlerin birleşiminden oluşur.
Bu nedenle hedef Ra/Rz değeri varsa gerçek uygulama üzerinde test yapılmalı ve ölçüm gerçekleştirilmelidir.
Çelik Grit Tane Boyutu ile Yüzey Pürüzlülüğü Arasındaki Genel İlişki
Genel eğilim şu şekilde özetlenebilir:
İri tane → Daha güçlü tekil darbe → Daha belirgin profil oluşturma potansiyeli
İnce tane → Daha küçük tekil darbe → Daha kontrollü profil oluşturma potansiyeli
Ancak bu ilişki mutlak değildir.
Örneğin:
G120 + yüksek basınç
kombinasyonu, beklenenden daha agresif bir yüzey oluşturabilir.
Benzer şekilde:
G40 + düşük basınç
uygulaması da beklenenden daha kontrollü bir sonuç verebilir.
İnce Taneli Çelik Grit Hangi Uygulamalarda Kullanılır?
İnce gritler genel olarak:
- İnce boya temizleme
- Hafif pas temizleme
- Hafif oksit giderme
- Kontrollü yüzey profili
- Hassas metal yüzey hazırlama
- Kaplama öncesi ince yüzey hazırlama
gibi uygulamalarda değerlendirilebilir.
Özellikle yüzeyden gereğinden fazla metal kaldırılmasının istenmediği uygulamalarda ince gritlerin avantajı ortaya çıkabilir.
Kalın Taneli Çelik Grit Hangi Uygulamalarda Kullanılır?
İri gritler:
- Kalın pas
- Kalın boya
- Sert kaplama
- Ağır oksit
- Döküm kalıntıları
- Büyük çelik yüzeyler
- Ağır çelik konstrüksiyonlar
gibi uygulamalarda değerlendirilebilir.
Bu uygulamalarda yüksek tekil darbe etkisi temizleme hızına katkı sağlayabilir.
G40 mı G120 mi Yüzey Pürüzlülüğü İçin Daha Uygun?
Bu sorunun cevabı hedeflenen yüzey profiline bağlıdır.
Daha agresif profil gerekiyorsa
G40 değerlendirilebilir.
Orta seviyede profil gerekiyorsa
G50 veya G80 değerlendirilebilir.
Daha ince ve kontrollü profil gerekiyorsa
G120 değerlendirilebilir.
Ancak bu seçimler yalnızca başlangıç rehberidir.
Kaplama sisteminin istediği yüzey profili mutlaka dikkate alınmalıdır.
Çelik Grit Tane Boyutu ve Kaplama Performansı
Kumlama sonrasında oluşan yüzey profili, kaplamanın yüzeye tutunmasını etkileyebilir.
Doğru yüzey hazırlığı:
- Kaplama yapışmasını
- Kaplama dayanıklılığını
- Korozyon direncini
- Yüzey ömrünü
olumlu yönde etkileyebilir.
Ancak aşırı agresif kumlama da kaplama sistemi açısından ideal olmayabilir.
Bu nedenle kaplama üreticisinin belirttiği yüzey hazırlama gereksinimleri dikkate alınmalıdır.
Çelik Grit Seçiminde En Sık Yapılan Hatalar
1. En iri griti seçmek
Daha iri grit her zaman daha iyi değildir.
2. En ince griti seçmek
İnce grit her yüzey için uygun değildir.
3. Sadece grit numarasına bakmak
Grit sertliği ve şekli de önemlidir.
4. Basıncı dikkate almamak
Aynı grit farklı basınçlarda farklı sonuç verebilir.
5. Yüzey profilini ölçmemek
Özellikle kaplama uygulamalarında ölçüm önemlidir.
6. Sadece abrasiv fiyatını karşılaştırmak
Boya tüketimi, işçilik ve işlem süresi de maliyete dahil edilmelidir.
Çelik Grit Tane Boyutu ve Toplam Maliyet
Tane boyutu seçiminin ekonomik boyutu da önemlidir.
Örneğin çok iri grit:
- Daha hızlı temizleme
- Daha kısa işlem süresi
sağlayabilir.
Ancak gereğinden fazla yüzey profili oluşturuyorsa daha fazla boya tüketimine neden olabilir.
İnce grit ise:
- Daha kontrollü profil
- Daha hassas işlem
sağlayabilir.
Ancak ağır pasın temizlenmesinde işlem süresini artırabilir.
Bu nedenle en doğru ekonomik değerlendirme:
Abrasiv maliyeti + işçilik + enerji + makine süresi + boya tüketimi + bakım
birlikte hesaplanarak yapılmalıdır.
Çelik Grit Tane Boyutu Nasıl Seçilmeli?
Profesyonel bir seçim süreci şu şekilde ilerleyebilir:
1. Yüzey durumunu belirleyin
Pas, boya ve oksit tabakasının kalınlığını inceleyin.
2. Malzemeyi belirleyin
Çelik, döküm veya başka bir metal olup olmadığını değerlendirin.
3. Hedef yüzey profilini belirleyin
Sonraki kaplama veya işlem için gerekli profil öğrenilmelidir.
4. Grit boyutunu seçin
İnce, orta veya iri grit seçenekleri değerlendirilmelidir.
5. Basıncı belirleyin
Grit ve yüzey özelliklerine göre proses basıncı ayarlanmalıdır.
6. Test alanı oluşturun
Küçük bir bölgede deneme yapılmalıdır.
7. Yüzey profilini ölçün
Gerekli ölçüm yöntemiyle yüzey doğrulanmalıdır.
8. Proses parametrelerini standartlaştırın
En iyi sonucu veren grit ve çalışma koşulları üretime aktarılmalıdır.
Çelik Grit Tane Boyutu ile Yüzey Pürüzlülüğü Karşılaştırma Tablosu
| Grit karakteri | Temizleme gücü | Yüzey profili eğilimi | Uygun uygulamalar |
|---|---|---|---|
| Çok ince | Düşük/orta | Daha kontrollü | İnce yüzey işlemleri |
| İnce | Orta | İnce/kontrollü | Hafif pas, ince boya |
| Orta | Orta/yüksek | Dengeli | Genel yüzey hazırlama |
| İri | Yüksek | Daha belirgin | Pas, boya, kaplama |
| Çok iri | Çok yüksek | Daha agresif | Ağır yüzey temizleme |
Çelik Grit Tane Boyutu ile Yüzey Pürüzlülüğü Arasındaki İlişkiyi Özetlersek
Genel olarak:
Daha iri grit → Daha güçlü tekil darbe → Daha belirgin yüzey profili potansiyeli
Daha ince grit → Daha küçük partikül → Daha kontrollü yüzey profili potansiyeli
Ancak bu ilişkinin gerçek uygulamadaki sonucu:
Tane boyutu + sertlik + şekil + basınç + açı + mesafe + işlem süresi
tarafından belirlenir.
Bu nedenle yalnızca grit numarasına bakarak kesin yüzey pürüzlülüğü tahmini yapmak doğru değildir.
Sonuç: Çelik Grit Tane Boyutu Yüzey Pürüzlülüğünü Nasıl Değiştirir?
Çelik grit tane boyutu, kumlama sonrasında oluşan yüzey profilini ve dolayısıyla yüzey pürüzlülüğünü önemli ölçüde etkiler.
Daha iri taneli gritler, daha yüksek tekil darbe etkisi sayesinde genellikle daha belirgin ve agresif yüzey profili oluşturma eğilimindedir.
Daha ince taneli gritler ise daha kontrollü ve ince yüzey profili gereken uygulamalarda değerlendirilebilir.
Bu nedenle:
G40 → Daha agresif yüzey hazırlama
G50 → Dengeli yüzey hazırlama
G80 → Daha kontrollü profil
G120 → Daha ince yüzey işlemleri
şeklinde genel bir yaklaşım yapılabilir.
Ancak bu sıralama kesin Ra veya Rz değerleri anlamına gelmez.
Gerçek yüzey pürüzlülüğünü belirleyen temel parametreler:
Grit tane boyutu + grit sertliği + grit şekli + kumlama basıncı + nozul mesafesi + kumlama açısı + işlem süresi + yüzey malzemesi
olarak değerlendirilmelidir.
Özellikle boya ve kaplama uygulamalarında amaç mümkün olan en yüksek pürüzlülüğü oluşturmak değil, kullanılan kaplama sisteminin ihtiyaç duyduğu optimum yüzey profilini elde etmektir.
Bu nedenle profesyonel uygulamalarda en doğru yöntem, seçilen çelik grit ile test uygulaması yapmak ve yüzey profilini ölçerek prosesi doğrulamaktır.
Ekonomik açıdan ise doğru grit seçimi yalnızca abrasiv satın alma fiyatını değil;
kumlama süresi + abrasiv tüketimi + işçilik + enerji + boya tüketimi + bakım maliyetini
birlikte etkiler.
Kısacası doğru tane boyutu, yalnızca daha iyi bir yüzey değil; daha kontrollü proses, daha iyi kaplama performansı ve daha düşük toplam üretim maliyeti anlamına gelebilir.
Bize Ulaşın
-
Kurtköy Mah. Ankara Cad. Yelken Plaza No: 289/21 PENDİK / İSTANBUL
-
+90 216 526 04 90
-
+90 532 134 47 92
-
+90 216 212 01 21
-
+90 532 134 47 92
-
bilgi@nanokar.com.tr
E-Bülten Aboneliği
-
Kampanya ve yeniliklerden haberdar olmak için e-bültenimize kayıt olun.
KURUMSAL
SİPARİŞ
