
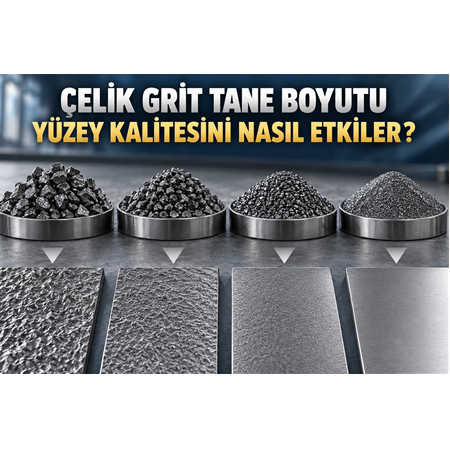
Çelik Grit Tane Boyutu Yüzey Kalitesini Nasıl Etkiler?
Çelik grit kumlama işlemlerinde kullanılan aşındırıcı malzemenin tane boyutu, elde edilen yüzey kalitesini, pürüzlülük seviyesini, temizleme hızını ve yüzey profilini doğrudan etkileyen en önemli parametrelerden biridir. Doğru çelik grit tane boyutunun seçilmesi; yalnızca pas, boya ve oksit tabakasının temizlenmesini değil, aynı zamanda sonraki kaplama işlemlerinin performansını da belirler.
Küçük tane boyutlu çelik gritler daha kontrollü ve homojen yüzeyler oluşturabilirken, daha büyük taneler yüksek aşındırma gücü sayesinde kalın kaplamaların, yoğun pas tabakalarının ve yüzey kirleticilerinin daha hızlı uzaklaştırılmasını sağlar.
Bu nedenle çelik grit seçiminde yalnızca "hangi grit daha güçlü?" sorusuna değil, "istenen yüzey kalitesine hangi grit tane boyutu uygundur?" sorusuna cevap vermek gerekir.
Çelik Grit Nedir?
Çelik grit, yüksek karbonlu veya alaşımlı çelikten üretilen, kırılarak veya özel üretim prosesleriyle belirli tane boyutlarına getirilen metalik bir kumlama abrasividir.
Kumlama makinelerinde basınçlı hava veya türbin sistemleriyle yüzeye gönderilen çelik grit parçacıkları, yüzeydeki:
- Pas
- Eski boya
- Oksit
- Çapak
- Kir
- Yüzey kalıntıları
- Eski kaplama tabakaları
gibi istenmeyen malzemeleri mekanik olarak uzaklaştırır.
Çelik grit özellikle çelik konstrüksiyon, otomotiv, gemi sanayi, dökümhaneler, ağır makine üretimi ve metal yüzey hazırlama uygulamalarında yaygın olarak kullanılır.
Çelik Grit Tane Boyutu Neden Önemlidir?
Çelik grit tane boyutu, parçacığın yüzeye çarpması sırasında oluşturduğu mekanik etkiyi değiştirir.
Genel olarak:
Büyük tane = daha yüksek darbe enerjisi + daha agresif yüzey işlemi
Küçük tane = daha kontrollü aşındırma + daha homojen yüzey
Ancak bu ilişki yalnızca tane boyutuna bağlı değildir. Aşağıdaki faktörler de sonucu önemli ölçüde değiştirir:
- Çelik grit sertliği
- Grit şekli
- Kumlama basıncı
- Nozul mesafesi
- Kumlama açısı
- Uygulama süresi
- Yüzeyin başlangıç durumu
- Kullanılan ekipmanın tipi
- Malzemenin sertliği
- Gritin geri dönüşüm ve kullanım durumu
Dolayısıyla aynı tane boyutundaki iki farklı çelik grit, farklı sertlik veya şekle sahipse farklı yüzey sonuçları oluşturabilir.
Küçük Taneli Çelik Grit Yüzey Kalitesini Nasıl Etkiler?
Küçük tane boyutlu çelik gritler daha fazla sayıda parçacığın yüzeye ulaşmasını sağlar. Bu durum yüzey üzerinde daha sık ve kontrollü darbeler meydana getirir.
Sonuç olarak:
- Daha homojen yüzey profili elde edilebilir.
- İnce kaplamaların temizlenmesi kolaylaşır.
- Daha kontrollü yüzey pürüzlülüğü oluşturulabilir.
- Hassas parçalar üzerinde daha kontrollü işlem yapılabilir.
- Yüzeyde gereğinden fazla agresif profil oluşturma riski azalabilir.
Özellikle yüzeyin sonraki aşamada boya, epoksi, astar veya başka bir kaplama ile kaplanacağı uygulamalarda uygun küçük/orta tane boyutu avantaj sağlayabilir.
Fakat çok küçük grit kullanılması her zaman daha iyi sonuç anlamına gelmez. Yüzeyde kalın pas veya ağır kaplama bulunuyorsa küçük parçacıkların agresifliği yetersiz kalabilir.
Büyük Taneli Çelik Grit Yüzeyi Nasıl Etkiler?
Büyük tane boyutuna sahip çelik gritler yüzeye daha yüksek tekil darbe etkisi uygulayabilir.
Bu nedenle özellikle:
- Kalın pas tabakaları
- Eski ve sert boya
- Yoğun oksit tabakaları
- Döküm yüzeyleri
- Ağır kirleticiler
- Kaynak çapakları
- Yüzey kusurları
gibi zor temizlenen yüzeylerde tercih edilebilir.
Büyük grit parçacıkları yüzeyde daha belirgin bir profil oluşturabileceğinden, kaplama öncesinde yüzeyin istenen pürüzlülük değerinin aşılmamasına dikkat edilmelidir.
Başka bir ifadeyle, yüksek temizleme gücü ile optimum yüzey profili arasında denge kurulmalıdır.
Çelik Grit Tane Boyutu ve Yüzey Pürüzlülüğü İlişkisi
Kumlama işleminde amaç yalnızca yüzeyi temizlemek değildir.
Özellikle boya ve kaplama uygulamalarında yüzeyin belirli bir ankraj profiline sahip olması istenir.
Çelik yüzey kumlandığında grit parçacıkları yüzeye çarpar ve mikroskobik girinti-çıkıntılar meydana getirir.
Bu yüzey profili, uygulanacak kaplamanın yüzeye mekanik olarak tutunmasına yardımcı olur.
Basitleştirilmiş olarak:
Daha büyük grit → daha agresif profil oluşturma potansiyeli
Daha küçük grit → daha ince ve kontrollü profil oluşturma potansiyeli
Ancak gerçek yüzey pürüzlülüğü yalnızca grit tane boyutuyla belirlenmez.
Kumlama basıncı artırıldığında aynı grit daha agresif bir yüzey oluşturabilir. Bu nedenle yalnızca ürünün G40, G50, G80 veya G120 olması üzerinden kesin bir Ra/Rz değeri söylemek doğru değildir.
G40, G50, G80 ve G120 Çelik Grit Arasındaki Fark
Çelik gritlerde kullanılan G sınıfları, tane boyutu aralıklarını ifade etmek için yaygın olarak kullanılır.
Genel kullanım yaklaşımı şu şekilde özetlenebilir:
| Çelik Grit | Genel karakter | Tipik kullanım yaklaşımı |
|---|---|---|
| G40 | Daha iri ve agresif | Ağır pas, kalın kaplama, yoğun yüzey temizliği |
| G50 | Orta-iri | Genel ağır yüzey hazırlama |
| G80 | Orta-ince | Kontrollü yüzey temizliği ve kaplama hazırlığı |
| G120 | Daha ince | Daha ince yüzey profili ve kontrollü işlemler |
Burada önemli nokta, grit numarası yükseldikçe tane boyutunun genel olarak küçülmesidir.
Örneğin G120, G40'a göre daha ince bir aşındırıcıdır.
Bu nedenle G40 her zaman G120'den daha iyi değildir. Doğru seçim, işlenen yüzey ve hedeflenen yüzey kalitesine bağlıdır.
Çelik Grit Seçiminde Yüzey Kalitesi Nasıl Belirlenir?
Çelik grit seçmeden önce aşağıdaki soruların cevaplandırılması gerekir:
1. Yüzey ne kadar kirli?
Hafif oksitlenmiş bir yüzey ile yıllarca atmosferik koşullara maruz kalmış kalın paslı bir yüzey aynı grit ile işlem görmemelidir.
2. Eski kaplama var mı?
Kalın epoksi, boya veya çok katmanlı kaplamaların sökülmesi için daha agresif grit gerekebilir.
3. Sonraki işlem nedir?
Yüzey:
- Boyanacak mı?
- Epoksi kaplanacak mı?
- Galvanizlenecek mi?
- Kaynak işlemine girecek mi?
- Sadece temizlenip bırakılacak mı?
Bu sorular grit seçiminde belirleyicidir.
4. İstenen yüzey profili nedir?
Kaplama üreticisinin istediği yüzey profilinin üzerinde veya altında kalmamak gerekir.
5. İşlenen malzeme ne kadar hassas?
İnce saclar veya hassas geometrili parçalar ile kalın çelik konstrüksiyonlar aynı şekilde kumlanmamalıdır.
Boya Öncesi Çelik Grit Seçimi
Boya ve endüstriyel kaplama uygulamalarında yüzey hazırlığı kritik öneme sahiptir.
Çelik yüzey yeterince temizlenmezse kaplama ile metal arasında zayıf bir bağ oluşabilir.
Bunun sonucunda:
- Boya kalkması
- Kabarcıklanma
- Korozyon
- Kaplama çatlaması
- Soyulma
- Yüzey altında paslanma
gibi problemler meydana gelebilir.
Bu nedenle boya öncesi çelik grit seçiminde yalnızca yüzeyin temizlenmesine değil, istenen yüzey profilinin oluşturulmasına da dikkat edilmelidir.
İnce Çelik Grit Ne Zaman Tercih Edilir?
İnce gritler özellikle daha kontrollü yüzey işlemlerinde avantaj sağlar.
Örneğin:
- Hafif yüzey oksidasyonu
- İnce boya tabakaları
- Daha hassas metal parçalar
- Kontrollü yüzey profili gereken uygulamalar
- Daha homojen yüzey görünümü istenen işlemler
için ince gritler değerlendirilebilir.
Ancak yüzeyde ağır pas veya çok kalın kaplama varsa işlem süresi gereksiz şekilde uzayabilir.
Bu durumda daha iri bir grit daha ekonomik olabilir.
İri Çelik Grit Ne Zaman Tercih Edilir?
İri gritler yüksek temizleme gücünün öncelikli olduğu uygulamalarda avantajlıdır.
Özellikle:
- Ağır pas
- Kalın boya
- Döküm yüzeyleri
- Çelik konstrüksiyonlar
- Ağır makine parçaları
- Gemi ve tersane uygulamaları
- Büyük metal parçalar
gibi uygulamalarda tercih edilebilir.
Buradaki temel avantaj birim zamanda daha fazla yüzey kirleticisinin uzaklaştırılabilmesidir.
Çelik Grit ve Kumlama Hızı
Tane boyutu, kumlama işleminin toplam süresini de etkileyebilir.
İri gritler ağır yüzey kirleticilerinin kaldırılmasında daha etkili olabilirken, küçük gritler geniş yüzeylerde daha homojen bir işlem sağlayabilir.
Bu nedenle işletme açısından doğru grit seçimi:
Daha kısa işlem süresi + daha düşük abrasiv tüketimi + daha iyi yüzey kalitesi
üçlüsünü aynı anda hedeflemelidir.
Sadece abrasiv kilogram fiyatına bakmak yerine m² başına toplam kumlama maliyeti hesaplanmalıdır.
Bu, endüstriyel kumlamada çoğu zaman daha doğru bir ekonomik göstergedir.
Çelik Grit Tane Boyutu ve Abrasiv Tüketimi
Çelik grit, mineral abrasivlerden farklı olarak tekrar kullanılabilen bir malzeme olduğundan ekonomik avantaj sağlayabilir.
Ancak geri dönüşüm performansı:
- Grit sertliğine
- Grit şekline
- Kumlama basıncına
- İşlenen yüzeye
- Makine tipine
- Separasyon sistemine
bağlıdır.
Uygun tane boyutu seçilmediğinde abrasiv tüketimi artabilir ve yüzey hazırlama maliyeti yükselir.
Bu nedenle profesyonel uygulamalarda kg fiyatından ziyade toplam proses maliyeti dikkate alınmalıdır.
Çelik Grit Fazla İri Seçilirse Ne Olur?
İhtiyaçtan daha iri grit kullanılması bazı problemlere yol açabilir.
Bunlar arasında:
- Gereğinden yüksek yüzey profili
- Hassas yüzeylerde deformasyon riski
- Daha fazla yüzey penetrasyonu
- Kaplama tüketiminin artması
- Gereksiz abrasiv tüketimi
- Yüzey görünümünde istenmeyen değişiklikler
sayılabilir.
Özellikle ince metal yüzeylerde yüksek darbe enerjisine dikkat edilmelidir.
Çelik Grit Fazla İnce Seçilirse Ne Olur?
Tersine, ihtiyaçtan daha ince grit seçilmesi de ekonomik olmayabilir.
Örneğin kalın pas veya sert kaplamaya sahip bir yüzeyde çok ince grit kullanılırsa:
- Temizleme süresi uzayabilir.
- Daha fazla abrasiv tüketilebilir.
- Operasyon maliyeti artabilir.
- Aynı yüzey için daha fazla geçiş gerekebilir.
- İşçilik maliyeti yükselebilir.
Bu nedenle "en ince grit en iyi yüzeyi verir" yaklaşımı doğru değildir.
En iyi sonuç, uygulamaya uygun grit ile elde edilir.
Yüzey Kalitesi Sadece Tane Boyutuna Bağlı Değildir
Profesyonel kumlama uygulamalarında önemli bir ayrıntı vardır:
Aynı tane boyutundaki grit, farklı proses koşullarında farklı yüzey sonuçları oluşturabilir.
Örneğin G80 çelik grit ile yapılan iki farklı uygulamada yüzey profili şu parametreler nedeniyle değişebilir:
- Basınç
- Nozul çapı
- Nozul mesafesi
- Kumlama açısı
- İlerleme hızı
- Grit sertliği
- Grit şekli
- Yüzey sertliği
- Uygulama süresi
Bu nedenle tane boyutu, yüzey kalitesini belirleyen tek parametre değil; temel parametrelerden biridir.
Çelik Grit Tane Boyutu Nasıl Seçilir?
Pratik olarak şu yaklaşım kullanılabilir:
Ağır yüzey temizliği
Kalın pas, yoğun oksit ve eski kaplamalarda daha iri gritler değerlendirilebilir.
Örnek: G40 – G50
Genel yüzey hazırlama
Orta seviyede kirlenmiş çelik yüzeylerde orta tane boyutları tercih edilebilir.
Örnek: G50 – G80
Daha kontrollü yüzey profili
Daha ince yüzey profili istenen uygulamalarda ince gritler değerlendirilebilir.
Örnek: G80 – G120
Ancak nihai seçim mutlaka gerçek yüzey koşulları ve hedeflenen yüzey profiline göre yapılmalıdır.
Çelik Grit ile Doğru Yüzey Kalitesi Nasıl Elde Edilir?
İdeal sonuç için şu süreç izlenebilir:
1. Yüzey analiz edilir
Pas, boya, oksit ve diğer kirleticiler belirlenir.
2. Hedef yüzey standardı belirlenir
Temizleme derecesi ve yüzey profili tanımlanır.
3. Uygun grit tane boyutu seçilir
G40, G50, G80 veya G120 gibi seçenekler değerlendirilir.
4. Kumlama parametreleri ayarlanır
Basınç, mesafe ve açı optimize edilir.
5. Test yüzeyi oluşturulur
Üretim öncesinde küçük bir bölgede test yapılması faydalıdır.
6. Yüzey profili ölçülür
Gerekli durumlarda profil ölçüm cihazları kullanılır.
7. Seri üretime geçilir
Sonuç uygun olduğunda proses standartlaştırılır.
Çelik Grit Kullanmanın Avantajları
Çelik grit, endüstriyel yüzey hazırlama uygulamalarında birçok avantaj sunar.
Yüksek temizleme performansı
Pas, boya ve oksit tabakalarının hızlı şekilde uzaklaştırılmasına yardımcı olur.
Tekrar kullanılabilirlik
Uygun ekipmanlarda grit geri kazanılarak tekrar kullanılabilir.
Homojen yüzey
Doğru tane boyutu ve proses parametreleriyle homojen yüzey profili elde edilebilir.
Endüstriyel kullanım
Ağır sanayi uygulamalarında yüksek performans sunar.
Kontrollü yüzey profili
Farklı tane boyutları sayesinde uygulamaya göre yüzey profili ayarlanabilir.
Ekonomik operasyon
Doğru sistemde geri dönüşüm sayesinde toplam abrasiv maliyeti azaltılabilir.
Sonuç: Çelik Grit Tane Boyutu Yüzey Kalitesini Doğrudan Etkiler
Çelik grit tane boyutu, kumlama işleminin başarısını belirleyen en önemli faktörlerden biridir. İri gritler daha agresif temizlik ve daha güçlü darbe etkisi sağlarken, ince gritler daha kontrollü ve homojen yüzey işlemleri için avantaj sağlayabilir.
Ancak doğru grit seçimi yalnızca G40, G50, G80 veya G120 arasında seçim yapmak değildir.
Yüzeyin mevcut durumu + istenen temizlik seviyesi + hedeflenen yüzey profili + malzeme özellikleri + kumlama ekipmanı + çalışma parametreleri
birlikte değerlendirilmelidir.
Özellikle endüstriyel uygulamalarda amaç en iri veya en ince grit'i seçmek değil, istenen yüzey kalitesini en düşük toplam proses maliyetiyle sağlayan grit'i seçmektir.
Bu nedenle çelik grit satın almadan önce uygulamanın gerektirdiği tane boyutunun belirlenmesi, hem yüzey kalitesini yükseltir hem de abrasiv ve işçilik maliyetlerini kontrol altında tutar.
Bize Ulaşın
-
Kurtköy Mah. Ankara Cad. Yelken Plaza No: 289/21 PENDİK / İSTANBUL
-
+90 216 526 04 90
-
+90 532 134 47 92
-
+90 216 212 01 21
-
+90 532 134 47 92
-
bilgi@nanokar.com.tr
E-Bülten Aboneliği
-
Kampanya ve yeniliklerden haberdar olmak için e-bültenimize kayıt olun.
KURUMSAL
SİPARİŞ
