
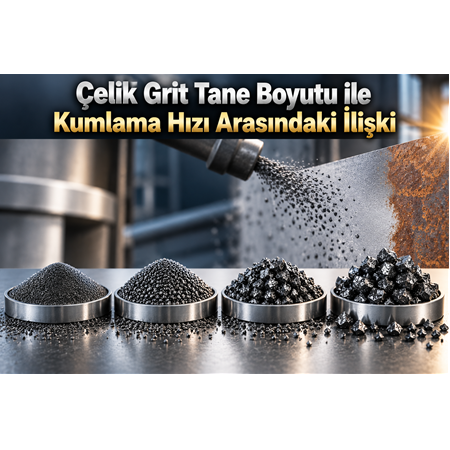
Çelik Grit Tane Boyutu ile Kumlama Hızı Arasındaki İlişki
Çelik grit kumlama uygulamalarında tane boyutu, yüzey temizleme performansını ve kumlama hızını doğrudan etkileyen önemli parametrelerden biridir. Ancak daha iri bir grit kullanmanın her zaman daha hızlı kumlama anlamına geldiğini düşünmek doğru değildir.
Kumlama hızı; grit tane boyutunun yanı sıra partikül sertliği, şekli, yoğunluğu, kumlama basıncı, nozul çapı, nozul mesafesi, yüzeydeki pas veya boya kalınlığı, ekipman tipi ve operatör uygulaması gibi birçok faktöre bağlıdır.
Genel olarak iri çelik gritler ağır pas, kalın boya ve sert kaplamaların uzaklaştırılmasında daha yüksek tekil darbe etkisi sağlayabilir. Daha ince gritler ise daha fazla sayıda partikül ile yüzeye temas ederek kontrollü ve homojen bir yüzey işlemi gerçekleştirebilir.
Bu nedenle endüstriyel kumlamada asıl hedef en büyük grit ile en yüksek hıza ulaşmak değil, belirli bir yüzey alanını istenen temizlik ve yüzey profiline en düşük toplam maliyetle hazırlamaktır.
Çelik Grit Tane Boyutu Nedir?
Çelik grit tane boyutu, abrasiv partiküllerin fiziksel büyüklüğünü ifade eder.
Örneğin:
75 µm = 0,075 mm
150 µm = 0,150 mm
425 µm = 0,425 mm
şeklinde ifade edilir.
Tane boyutu büyüdükçe tek bir partikülün kütlesi de artar. Bu durum, partikülün yüzeye çarpması sırasında oluşturduğu darbe karakterini etkiler.
Ancak grit sınıflarında belirtilen tane boyutu tek bir partikülün kesin çapı anlamına gelmeyebilir. Ticari grit ürünleri belirli partikül boyutu dağılımları içerisinde sınıflandırılır.
Bu nedenle profesyonel satın alma sırasında yalnızca G40, G50, G80 veya G120 gibi grit sınıfına değil, üreticinin verdiği gerçek tane boyutu dağılımına bakılması gerekir.
Kumlama Hızı Nedir?
Kumlama hızı, yüzeyde istenen temizlik seviyesine ulaşmak için gereken işlem süresini ifade eder.
Pratikte farklı şekillerde değerlendirilebilir:
- m²/saat
- m²/işçilik saati
- kg abrasiv/m²
- Temizleme süresi
- Belirli bir yüzey alanının tamamlanma süresi
Endüstriyel işletmeler açısından en anlamlı göstergelerden biri m²/saat değeridir.
Ancak yalnızca hız yeterli değildir.
Örneğin bir sistem saatte 100 m² yüzey temizleyebilir fakat çok yüksek abrasiv tüketebilir.
Başka bir sistem saatte 85 m² temizleyebilir ancak abrasiv tüketimi çok daha düşük olabilir.
Bu nedenle gerçek performans:
Kumlama hızı + abrasiv tüketimi + yüzey kalitesi + işçilik maliyeti
birlikte değerlendirilmelidir.
Çelik Grit Tane Boyutu Kumlama Hızını Nasıl Etkiler?
Tane boyutunun kumlama hızına etkisini anlamak için partikülün yüzeye çarpma davranışına bakmak gerekir.
Daha iri partiküller genellikle:
- Daha yüksek tekil kütle
- Daha güçlü tekil darbe
- Daha agresif yüzey temizleme
sağlama potansiyeline sahiptir.
Daha ince partiküller ise:
- Daha fazla partikül sayısı
- Daha fazla temas noktası
- Daha kontrollü yüzey işlemi
sağlayabilir.
Bu nedenle:
İri grit → Ağır kirleticilerde hızlı temizleme potansiyeli
İnce grit → Kontrollü ve homojen yüzey işlemi
şeklinde genel bir yaklaşım yapılabilir.
İri Çelik Grit Neden Daha Hızlı Temizleyebilir?
İri partiküllerin en önemli avantajlarından biri yüksek tekil darbe etkisidir.
Bir partikülün kinetik enerjisi basitleştirilmiş olarak:
E = ½mv²
formülüyle ifade edilir.
Burada:
m = partikül kütlesi
v = partikül hızı
olarak düşünülebilir.
Aynı malzeme ve benzer hız koşullarında partikül boyutu büyüdükçe partikülün kütlesi önemli ölçüde artar.
Bu nedenle iri grit, ağır pas veya kalın boya gibi yüzey kirleticilerine daha güçlü tekil darbe uygulayabilir.
Bu da bazı uygulamalarda temizleme süresinin kısalmasına yardımcı olabilir.
Daha İri Grit Her Zaman Daha Hızlı mıdır?
Hayır.
Bu, çelik grit seçiminde en sık yapılan hatalardan biridir.
Çünkü kumlama hızını yalnızca tane boyutu belirlemez.
Örneğin yüzeyde yalnızca ince bir boya tabakası varsa çok iri grit kullanmak gereksiz olabilir.
Daha ince grit:
- Yeterli temizleme sağlayabilir
- Daha kontrollü bir profil oluşturabilir
- Daha homojen bir yüzey elde edilmesine yardımcı olabilir
Dolayısıyla yüzeydeki kirletici ile abrasiv boyutunun eşleştirilmesi gerekir.
Ağır kirletici + iri grit
ve
hafif kirletici + ince grit
yaklaşımı çoğu uygulama için iyi bir başlangıç noktasıdır.
İnce Çelik Grit Kumlama Hızını Nasıl Etkiler?
İnce gritlerin daha küçük partiküllerden oluşması, aynı ağırlık içerisinde daha fazla sayıda partikül bulunmasını sağlar.
Bu parçacıklar yüzeye çok sayıda temas noktası oluşturabilir.
Bu durum özellikle:
- İnce boya
- Hafif pas
- Hafif oksidasyon
- Kontrollü yüzey hazırlama
gibi uygulamalarda avantaj sağlayabilir.
Ancak ağır pas veya kalın boya gibi kirleticilerde tekil darbe enerjisi yetersiz kalabileceğinden işlem süresi uzayabilir.
75 µm ile 425 µm Kumlama Hızı Karşılaştırması
Bu farkı anlamak için 75 µm ve 425 µm partiküllerini karşılaştırabiliriz.
75 µm = 0,075 mm
425 µm = 0,425 mm
425 µm partikül, 75 µm partikülden yaklaşık 5,7 kat daha büyük nominal çapa sahiptir.
Partikül kütlesi ise yalnızca çapla doğrusal olarak değil, yaklaşık olarak hacimle ilişkili olduğundan çok daha büyük oranda değişir.
Küre benzeri bir partikül varsayımında hacim çapın küpüyle orantılıdır.
Dolayısıyla teorik olarak:
(425 / 75)³ ≈ 182
olur.
Bu, aynı yoğunluk ve ideal geometrik varsayımlar altında tek bir 425 µm partikülün kütlesinin tek bir 75 µm partikülden yaklaşık 182 kat daha yüksek olabileceğini gösterir.
Ancak bu değer gerçek ticari çelik grit ürünlerinin performansını doğrudan ifade etmez. Gritlerin geometrisi, partikül dağılımı ve hızları aynı olmayabilir.
Yine de bu hesap, iri partiküllerin neden çok daha güçlü tekil darbe oluşturabildiğini anlamak açısından faydalıdır.
Kumlama Basıncı ve Tane Boyutu İlişkisi
Tane boyutu ile kumlama basıncı birlikte değerlendirilmelidir.
Çünkü partikülün yüzeye taşıdığı enerji yalnızca kütlesine değil, hızına da bağlıdır.
Basınç arttıkça partikülün hızı ve dolayısıyla yüzeye çarpma enerjisi artabilir.
Bu nedenle:
İri grit + yüksek basınç = Çok agresif işlem
kombinasyonu ortaya çıkabilir.
Buna karşılık:
İnce grit + kontrollü basınç = Daha kontrollü yüzey işlemi
sağlayabilir.
Özellikle hassas metal yüzeylerde gereğinden yüksek basınç kullanılmamalıdır.
Grit Tane Boyutu ile Yüzey Profili Arasındaki İlişki
Kumlama hızının yanında yüzey profili de önemlidir.
Kumlama sırasında grit parçacıkları yüzeye çarparak mikroskobik girinti ve çıkıntılar oluşturur.
Bu yapı:
Yüzey profili
olarak adlandırılır.
İri gritler genel olarak daha agresif ve belirgin bir profil oluşturma eğilimindedir.
İnce gritler ise daha kontrollü ve ince profil elde edilmesine yardımcı olabilir.
Bu nedenle yalnızca maksimum kumlama hızına odaklanmak doğru değildir.
Eğer çok iri grit kullanılarak yüzey gereğinden fazla pürüzlendirilirse:
- Daha fazla boya/kaplama tüketilebilir
- Yüzey spesifikasyonu aşılabilir
- Sonraki işlem maliyeti artabilir
Boya Öncesi Kumlamada Hız Neden Tek Kriter Değildir?
Boya öncesi yüzey hazırlamada amaç sadece pası mümkün olduğunca hızlı temizlemek değildir.
Aynı zamanda yüzeyin:
- Temiz
- Kontaminasyondan arındırılmış
- Uygun yüzey profiline sahip
- Kaplamaya hazır
olması gerekir.
Bu nedenle en hızlı grit her zaman en iyi grit değildir.
Örneğin 425 µm grit ile çok hızlı şekilde temizlenen yüzey, uygulanacak kaplamanın gerektirdiğinden daha agresif bir profil oluşturuyorsa proses yeniden değerlendirilmelidir.
Kumlama Hızını Etkileyen Diğer Faktörler
Tane boyutunun yanında birçok parametre kumlama hızını etkiler.
1. Grit sertliği
Daha sert gritler yüzeyde farklı aşındırma davranışı gösterebilir.
2. Grit şekli
Köşeli partiküller farklı kesme ve darbe karakteri oluşturabilir.
3. Kumlama basıncı
Partikül hızını ve yüzeye çarpma enerjisini etkiler.
4. Nozul çapı
Birim zamanda yüzeye gönderilen abrasiv miktarını etkileyebilir.
5. Nozul mesafesi
Partiküllerin yüzeye ulaşan etkinliğini değiştirir.
6. Kumlama açısı
Temizleme mekanizmasının karakterini etkiler.
7. Yüzey malzemesi
Çelik, döküm veya farklı metal yüzeyler farklı davranabilir.
8. Pas ve boya kalınlığı
Kirletici kalınlaştıkça gerekli temizleme enerjisi artabilir.
9. Geri kazanım sistemi
Gritin tekrar kullanılabilmesi toplam abrasiv verimliliğini etkiler.
10. Operatör tekniği
Nozul hareketi ve yüzeyde kalma süresi sonuç üzerinde önemli rol oynar.
Kumlama Hızını Artırmak İçin Daha Büyük Grit Kullanılmalı mı?
Her zaman değil.
Kumlama hızını artırmanın en doğru yolu yalnızca grit boyutunu büyütmek değildir.
Bunun yerine bütün proses optimize edilmelidir.
Örneğin:
Uygun grit + doğru basınç + doğru nozul + doğru mesafe + doğru hareket tekniği
kombinasyonu, yanlış grit seçimiyle yüksek basınç uygulamaktan çok daha verimli olabilir.
Bu nedenle proses optimizasyonu yapılırken tek bir parametre değiştirilmemelidir.
G40, G50, G80 ve G120 Tane Boyutlarının Kumlama Hızına Etkisi
Genel olarak grit sınıfı büyüdükçe partikül boyutu küçülme eğilimindedir.
Bu nedenle:
G40 → Daha iri
G50 → İri
G80 → Daha ince
G120 → Daha ince
şeklinde genel bir sıralama yapılabilir.
Bunun kumlama hızına etkisi ise yüzeyin durumuna bağlıdır.
Ağır pas
Daha iri gritler avantajlı olabilir.
Kalın boya
Daha iri gritler avantaj sağlayabilir.
Orta pas
Orta tane boyutları dengeli sonuç verebilir.
İnce boya
Daha ince gritler yeterli olabilir.
Hassas yüzey
Daha kontrollü ince gritler değerlendirilebilir.
G40 ile G120 Arasında Kumlama Hızı
G40 daha iri bir grit sınıfı olduğu için ağır yüzey kirleticilerinde daha agresif temizleme sağlayabilir.
G120 ise daha ince bir grit olduğu için daha kontrollü yüzey işlemleri için uygundur.
Bu nedenle ağır paslı bir çelik yüzeyde G40'ın temizleme süresi G120'ye göre daha kısa olabilir.
Ancak ince boya bulunan bir yüzeyde G120 yeterli olabilir ve G40 kullanmak gereksiz agresif bir işlem yaratabilir.
Sonuç olarak:
G40 → Ağır kirletici ve yüksek temizleme ihtiyacı
G120 → İnce ve kontrollü yüzey işlemi
şeklinde değerlendirilebilir.
75 µm ve 425 µm Kumlama Performansı
75 µm gibi ince bir grit:
- Daha kontrollü
- Daha homojen
- Daha ince yüzey işlemleri
için değerlendirilebilir.
425 µm gibi iri bir grit:
- Daha güçlü tekil darbe
- Daha agresif temizleme
- Kalın pas ve boya sökümü
için değerlendirilebilir.
Bu nedenle iki ürünün performansı doğrudan "hangisi hızlı?" şeklinde değil, hangi yüzeyde hangisi daha hızlı? şeklinde değerlendirilmelidir.
Abrasiv Tüketimi ve Kumlama Hızı
Kumlama hızını artırırken abrasiv tüketimi de kontrol edilmelidir.
Örneğin yüksek basınçla çalışan bir sistem:
Yüksek m²/saat
elde edebilir.
Ancak aynı zamanda:
Yüksek kg/m² abrasiv tüketimi
oluşturabilir.
Bu nedenle yalnızca üretim hızına bakmak yanıltıcıdır.
Daha doğru bir performans göstergesi:
Temizlenen m² / abrasiv tüketimi
şeklinde değerlendirilebilir.
Özellikle büyük ölçekli endüstriyel işletmelerde bu oran ciddi maliyet farkları yaratabilir.
Çelik Grit Geri Kazanımı Kumlama Hızını Etkiler mi?
Evet.
Çelik grit kullanılan sistemlerde abrasivin geri kazanılması ve tekrar kullanılması proses ekonomisini önemli ölçüde etkileyebilir.
Grit kullanım sırasında:
- Kırılabilir
- Küçülebilir
- Toz oluşturabilir
- Yabancı maddelerle karışabilir
Bu nedenle geri kazanım sisteminin:
- Eleme
- Separasyon
- Toz ayırma
- Grit sınıflandırma
işlevlerinin doğru çalışması önemlidir.
Kaliteli bir geri kazanım sistemi, kullanılabilir gritlerin tekrar sisteme kazandırılmasına yardımcı olur.
Kumlama Hızını Artırırken Yüzey Kalitesi Nasıl Korunur?
En önemli nokta, kumlama hızını artırırken hedef yüzey profilinin korunmasıdır.
Bunun için:
Uygun grit seçilmeli
Yüzeydeki kirleticiye uygun tane boyutu kullanılmalıdır.
Basınç optimize edilmeli
Gereğinden yüksek basınç kullanılmamalıdır.
Nozul hareketi standartlaştırılmalı
Operatörün yüzey üzerinde çok uzun süre kalması önlenmelidir.
Yüzey profili ölçülmeli
Gerekli uygulamalarda profil ölçümü yapılmalıdır.
Test paneli kullanılmalı
Yeni grit veya yeni proses parametresi üretime alınmadan önce test edilmelidir.
En Hızlı Kumlama İçin En Büyük Grit Kullanılmalı mı?
Hayır.
Bu yaklaşım özellikle profesyonel kumlama uygulamalarında hatalı sonuç verebilir.
Çünkü amaç yalnızca yüzeyden malzeme kaldırmak değildir.
Amaç:
Gerekli temizlik + doğru yüzey profili + düşük abrasiv tüketimi + düşük işlem maliyeti
kombinasyonunu elde etmektir.
Örneğin kalın pas için 425 µm avantajlı olabilirken, ince boya için aynı grit gereğinden agresif olabilir.
Bu nedenle grit seçimi yüzeyin gerçek durumuna göre yapılmalıdır.
Kumlama Hızı Nasıl Optimize Edilir?
Profesyonel bir optimizasyon sürecinde şu adımlar izlenebilir:
1. Yüzey durumunu analiz edin
Pas, boya ve oksit kalınlığını belirleyin.
2. Hedef yüzey profilini belirleyin
Sonraki kaplama sisteminin gereksinimlerini öğrenin.
3. Birden fazla grit test edin
Örneğin G50, G80 ve G120 gibi seçenekleri küçük bir test alanında karşılaştırın.
4. Basıncı optimize edin
Her grit için uygun çalışma basıncını belirleyin.
5. Temizleme hızını ölçün
m²/saat değerini hesaplayın.
6. Abrasiv tüketimini ölçün
kg/m² tüketimini hesaplayın.
7. Yüzey profilini ölçün
Gerekli teknik standartlara göre yüzeyi kontrol edin.
8. Toplam maliyeti hesaplayın
İşçilik, enerji, abrasiv ve makine maliyetlerini birlikte değerlendirin.
Bu yöntem, sadece grit fiyatına bakarak seçim yapmaktan çok daha sağlıklı sonuç verir.
Kumlama Hızında m²/Saat Neden Önemlidir?
Endüstriyel kumlama işletmelerinde m²/saat değeri üretim kapasitesini doğrudan etkiler.
Örneğin iki farklı abrasivle yapılan testte:
Grit A → 50 m²/saat
Grit B → 70 m²/saat
sonucu alınabilir.
İlk bakışta B daha avantajlıdır.
Ancak:
Grit A → 8 kg/m²
Grit B → 14 kg/m²
tüketiyorsa tablo değişebilir.
Bu nedenle yalnızca hız değil:
m²/saat + kg/m² + yüzey profili + işçilik
birlikte değerlendirilmelidir.
Kumlama Hızı ve Toplam Maliyet İlişkisi
Bir kumlama işletmesinin gerçek maliyeti kabaca şu şekilde düşünülebilir:
Toplam maliyet = Abrasiv + İşçilik + Enerji + Makine + Bakım + Atık/Geri kazanım
Daha hızlı çalışan bir grit:
- İşçilik süresini azaltabilir
- Makine kullanımını azaltabilir
- Günlük kapasiteyi artırabilir
Ancak abrasiv tüketimi çok yüksekse toplam maliyet artabilir.
Bu nedenle ticari açıdan en doğru hedef:
Maksimum kumlama hızı değil, maksimum kârlılık sağlayan optimum kumlama hızıdır.
İnce Grit mi Kalın Grit mi Daha Verimli?
Bu tamamen uygulamaya bağlıdır.
Ağır pas
Kalın grit daha verimli olabilir.
Kalın boya
Kalın grit daha verimli olabilir.
Hafif pas
İnce grit daha ekonomik olabilir.
İnce boya
İnce grit daha kontrollü sonuç sağlayabilir.
Hassas yüzey
İnce grit avantaj sağlayabilir.
Dolayısıyla "kalın grit daha verimli" veya "ince grit daha verimli" şeklinde genel bir kural yoktur.
Verimlilik, grit ile yüzey koşullarının doğru eşleştirilmesiyle ortaya çıkar.
Çelik Grit Seçiminde 5 Kritik Kriter
Doğru tane boyutunu seçerken şu beş kriter özellikle önemlidir:
1. Yüzeydeki kirletici
Pas, boya, oksit veya kaplama türü.
2. Kirletici kalınlığı
İnce boya ile kalın boya aynı abrasivi gerektirmez.
3. Hedef yüzey profili
Kaplamanın ihtiyaç duyduğu profil belirlenmelidir.
4. Kumlama ekipmanı
Türbin ve basınçlı hava sistemleri farklı davranabilir.
5. Toplam işlem maliyeti
Abrasiv fiyatı yerine m² başına toplam maliyet hesaplanmalıdır.
Çelik Grit Tane Boyutu ve Kumlama Hızı: Özet Tablo
| Tane Boyutu | Temizleme Karakteri | Kumlama Hızı | Yüzey Profili | Uygun Uygulamalar |
|---|---|---|---|---|
| İnce | Kontrollü | Hafif kirleticilerde yüksek olabilir | Daha ince | İnce boya, hassas yüzey |
| Orta | Dengeli | Genel uygulamalarda iyi | Orta | Genel yüzey hazırlama |
| İri | Agresif | Ağır kirleticilerde yüksek olabilir | Daha belirgin | Kalın boya, ağır pas |
| Çok iri | Çok agresif | Ağır yüzeylerde avantajlı olabilir | Belirgin | Ağır yüzey temizliği |
Çelik Grit Kumlama Hızını Artırmanın En Etkili Yolları
Sadece grit boyutunu değiştirmek yerine bütün sistem optimize edilmelidir.
Doğru grit seçimi
Yüzey kirleticisine uygun tane boyutu kullanın.
Uygun basınç
Gereğinden fazla basınç kullanmayın.
Doğru nozul
Nozul çapı ve tipi proses için uygun olmalıdır.
Doğru nozul mesafesi
Partikül enerjisinin yüzeye verimli şekilde ulaşması sağlanmalıdır.
Doğru açı
Yüzey ve kirletici türüne göre kumlama açısı optimize edilmelidir.
Grit geri kazanımı
Kullanılabilir abrasivin tekrar sisteme kazandırılması sağlanmalıdır.
Operatör standardizasyonu
Nozul hareketi ve işlem süresi standart hale getirilmelidir.
Sonuç
Çelik grit tane boyutu ile kumlama hızı arasında güçlü bir ilişki vardır; ancak bu ilişki doğrusal değildir.
Daha iri gritler, daha yüksek tekil darbe etkisi sayesinde kalın pas, sert kaplama ve yoğun boya tabakalarının temizlenmesinde avantaj sağlayabilir.
Daha ince gritler ise ince boya, hafif oksidasyon, kontrollü yüzey hazırlama ve daha hassas yüzey işlemlerinde avantaj sağlayabilir.
Ancak gerçek kumlama performansı yalnızca tane boyutuna bağlı değildir.
Grit tane boyutu + sertlik + şekil + basınç + nozul + yüzey durumu + işlem tekniği + geri kazanım sistemi
birlikte değerlendirilmelidir.
En doğru seçim, küçük bir test alanında farklı gritlerin denenmesi ve şu dört değerin birlikte ölçülmesiyle yapılabilir:
1. m²/saat kumlama hızı
2. kg/m² abrasiv tüketimi
3. Yüzey profili
4. Toplam işlem maliyeti
Böylece işletme yalnızca "hangi grit daha hızlı?" sorusuna değil, çok daha değerli olan:
"Hangi grit, istenen yüzey kalitesini en düşük toplam maliyetle en hızlı şekilde sağlıyor?"
sorusuna cevap verebilir.
Endüstriyel kumlamada gerçek verimlilik burada başlar.
Bize Ulaşın
-
Kurtköy Mah. Ankara Cad. Yelken Plaza No: 289/21 PENDİK / İSTANBUL
-
+90 216 526 04 90
-
+90 532 134 47 92
-
+90 216 212 01 21
-
+90 532 134 47 92
-
bilgi@nanokar.com.tr
E-Bülten Aboneliği
-
Kampanya ve yeniliklerden haberdar olmak için e-bültenimize kayıt olun.
KURUMSAL
SİPARİŞ
