
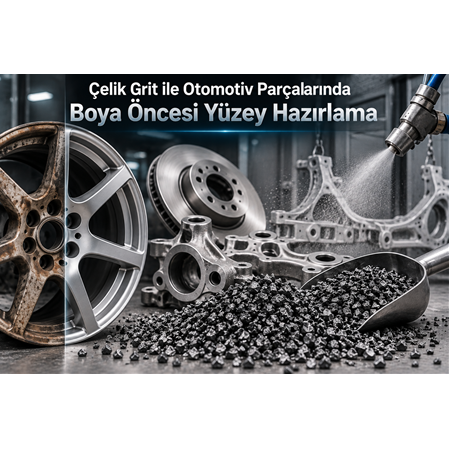
Çelik Grit ile Otomotiv Parçalarında Boya Öncesi Yüzey Hazırlama
Otomotiv sektöründe metal parçaların uzun ömürlü, dayanıklı ve kaliteli bir yüzeye sahip olması yalnızca kullanılan boya veya kaplama malzemesine bağlı değildir. Boya öncesi yüzey hazırlama, kaplama sisteminin performansını belirleyen en önemli üretim aşamalarından biridir.
Otomotiv jantları, fren parçaları, şasi komponentleri, döküm parçalar, süspansiyon elemanları ve çeşitli metal parçalar üretim sırasında pas, oksit, tufal, döküm kalıntıları, yağ, kir veya eski kaplama tabakalarıyla karşılaşabilir.
Bu istenmeyen tabakaların uygun şekilde uzaklaştırılması ve metal yüzeyin boya sistemine hazırlanması için farklı yöntemler kullanılabilir. Bunlardan biri de çelik grit kumlama uygulamasıdır.
Çelik grit, özellikle dayanıklı metal parçaların yüzey temizleme ve boya öncesi hazırlık işlemlerinde kullanılabilen etkili bir metalik aşındırıcıdır.
Doğru çelik grit tane boyutu ve uygun kumlama parametreleri seçildiğinde, yüzeyde bulunan kirletici tabakaların uzaklaştırılmasına ve kaplama için uygun bir yüzey profilinin oluşturulmasına yardımcı olabilir.
Boya Öncesi Yüzey Hazırlama Nedir?
Boya öncesi yüzey hazırlama, metal parçanın boya veya kaplama işleminden önce temizlenmesi ve gerekli yüzey özelliklerine getirilmesi işlemidir.
Metal yüzey üzerinde bulunan:
- Pas
- Oksit
- Tufal
- Eski boya
- Döküm kumu
- Yağ
- Gres
- Toz
- Üretim kalıntıları
boyanın metal yüzeye sağlıklı şekilde tutunmasını olumsuz etkileyebilir.
Bu nedenle boya uygulanmadan önce yüzeyin, kullanılacak boya sisteminin gerektirdiği temizlik ve profil seviyesine getirilmesi gerekir.
Özellikle endüstriyel otomotiv üretiminde yüzey hazırlama işleminin standartlaştırılması, seri üretimde tutarlı sonuçlar elde edilmesi açısından önemlidir.
Çelik Grit Nedir?
Çelik grit, çelikten üretilen ve yüzey temizleme amacıyla kullanılan köşeli veya düzensiz geometrili metalik aşındırıcı partiküllerden oluşur.
Çelik shot ürünlerinden farklı olarak çelik grit daha keskin ve köşeli partikül geometrisine sahiptir.
Bu geometri, partiküllerin metal yüzeye çarpması sırasında yüzey üzerinde daha belirgin mekanik etki oluşturmasını sağlar.
Çelik grit bu nedenle özellikle:
- Pas giderme
- Tufal temizleme
- Oksit giderme
- Eski boya sökme
- Metal yüzey temizleme
- Boya öncesi yüzey hazırlama
- Kaplama öncesi yüzey hazırlama
gibi uygulamalarda değerlendirilebilir.
Çelik Grit Boya Öncesi Yüzey Hazırlamada Nasıl Kullanılır?
Çelik grit kumlama işleminde aşındırıcı partiküller kontrollü şekilde metal yüzeye püskürtülür.
Partiküllerin yüzeye yüksek hızla çarpması sonucunda yüzeyde bulunan istenmeyen tabakalar mekanik olarak uzaklaştırılabilir.
Aynı zamanda parçanın malzemesine, grit boyutuna ve proses parametrelerine bağlı olarak metal yüzeyde belirli bir profil oluşturulabilir.
Bu profil, uygun boya sistemlerinde kaplamanın yüzeye mekanik olarak tutunmasına katkıda bulunabilir.
Ancak amaç mümkün olduğunca pürüzlü bir yüzey oluşturmak değildir.
Amaç, kullanılacak kaplama sisteminin gerektirdiği temizliği ve uygun yüzey profilini kontrollü şekilde elde etmektir.
Otomotiv Parçalarında Çelik Grit Kullanım Alanları
Çelik grit, otomotiv sektöründe farklı metal komponentlerin yüzey hazırlama işlemlerinde kullanılabilir.
Otomotiv Jantları
Çelik jantlarda pas, eski boya ve oksit tabakalarının giderilmesi amacıyla çelik grit kumlama uygulanabilir.
Jantın yeniden boyanması veya kaplanması öncesinde yüzeyin uygun şekilde hazırlanması, sonraki kaplama prosesinin kalitesine katkıda bulunur.
Alüminyum jantlarda ise malzemenin daha hassas olması nedeniyle aşındırıcı seçimi ve proses parametreleri dikkatle belirlenmelidir.
Fren Diskleri
Fren disklerinde üretim veya yenileme süreçlerinde yüzeyde bulunan oksit ve çeşitli kalıntıların giderilmesi gerekebilir.
Kumlama işlemi, parçanın sonraki yüzey işlemlerine hazırlanmasına yardımcı olabilir.
Ancak fren diskinin fonksiyonel yüzeyleri ve toleransları dikkate alınmalı, proses buna göre tasarlanmalıdır.
Fren Kampanaları
Dökme demir fren kampanalarında oksit, döküm kalıntıları ve yüzey kirleticileri bulunabilir.
Uygun çelik grit ve kumlama parametreleriyle yüzey temizleme gerçekleştirilebilir.
Şasi Parçaları
Şasi komponentlerinde boya ve koruyucu kaplama öncesinde yüzey hazırlama oldukça önemlidir.
Özellikle korozyona maruz kalabilecek çelik komponentlerde yüzeyin uygun şekilde hazırlanması, sonraki koruyucu kaplama sisteminin performansına katkıda bulunabilir.
Döküm Otomotiv Parçaları
Motor komponentleri, bağlantı elemanları ve çeşitli mekanik parçalar döküm yöntemiyle üretilebilir.
Döküm sonrasında yüzeyde kum, oksit, tufal ve diğer kalıntılar bulunabilir.
Çelik grit kumlama bu kalıntıların uzaklaştırılmasında kullanılabilir.
Boya Öncesi Çelik Grit Kumlama Neden Önemlidir?
Boya metal yüzeye uygulandığında iki yüzeyin birbiriyle sağlıklı şekilde temas etmesi gerekir.
Metal yüzeyde pas, yağ veya oksit bulunması boya ile metal arasındaki bağlantıyı zayıflatabilir.
Örneğin paslı ve yeterince temizlenmemiş bir yüzeye boya uygulanması başlangıçta düzgün görünebilir. Ancak zaman içerisinde kaplama altında korozyon devam edebilir ve boya sisteminde kabarma veya soyulma meydana gelebilir.
Bu nedenle boya öncesi yüzey hazırlama:
Temizlik + yüzey profili + doğru zamanlama + uygun kaplama
bütünlüğü içerisinde değerlendirilmelidir.
Çelik Grit ile Pas Giderme
Pas giderme, çelik grit kullanımının en önemli alanlarından biridir.
Korozyona uğramış metal yüzeyde pas tabakasının kalınlığı ve yapısı değişebilir.
Çelik grit partiküllerinin yüzeye çarpması, pas tabakasının mekanik olarak parçalanmasına ve uzaklaştırılmasına yardımcı olabilir.
Ağır paslı yüzeylerde daha agresif bir grit seçimi değerlendirilebilirken, daha hassas uygulamalarda daha kontrollü bir aşındırıcı tercih edilebilir.
Burada önemli olan:
“En sert grit en iyidir.”
yaklaşımı değildir.
Doğru yaklaşım, parçanın malzemesi ve yüzeydeki kirleticinin özelliklerine göre optimum aşındırıcıyı belirlemektir.
Çelik Grit ile Eski Boya Sökme
Otomotiv parçalarının yenilenmesi veya yeniden boyanması sırasında eski boya tabakasının uzaklaştırılması gerekebilir.
Eski boya çok kalın veya yüzeye güçlü şekilde bağlıysa mekanik yüzey hazırlama yöntemleri kullanılabilir.
Çelik grit, uygun ekipman ve parametrelerle eski kaplama tabakalarının uzaklaştırılmasına yardımcı olabilir.
Böylece yeni boya uygulamasından önce metal yüzey yeniden hazırlanabilir.
Çelik Grit Tane Boyutu Neden Önemlidir?
Çelik grit farklı tane boyutlarında bulunabilir.
Otomotiv uygulamalarında G40, G50, G80 ve G120 gibi farklı grit sınıflarıyla karşılaşılabilir.
Genel olarak:
G40 Çelik Grit
Daha iri partikül yapısı nedeniyle agresif yüzey temizleme işlemlerinde değerlendirilebilir.
G50 Çelik Grit
Orta seviyedeki yüzey temizleme ve hazırlama uygulamalarında kullanılabilir.
G80 Çelik Grit
Daha kontrollü yüzey hazırlama işlemlerinde değerlendirilebilir.
G120 Çelik Grit
Daha ince partikül yapısı sayesinde daha kontrollü yüzey işlemlerinde tercih edilebilir.
Ancak grit numarası tek başına kesin bir uygulama reçetesi değildir.
Aynı grit, farklı makine ve basınç koşullarında farklı yüzey sonuçları oluşturabilir.
Çelik Grit Sertliği Neden Önemlidir?
Aşındırıcının sertliği yüzey üzerindeki mekanik etkiyi etkileyen önemli parametrelerden biridir.
Daha yüksek sertlikteki aşındırıcılar belirli uygulamalarda daha agresif temizlik sağlayabilir.
Ancak parçanın malzemesi dikkate alınmadan aşırı agresif bir aşındırıcı seçilmesi istenmeyen yüzey değişikliklerine neden olabilir.
Bu nedenle:
Parça malzemesi + grit sertliği + grit boyutu + basınç
birlikte değerlendirilmelidir.
Kumlama Basıncı Boya Öncesi Yüzeyi Nasıl Etkiler?
Kumlama basıncı, aşındırıcı partiküllerin yüzeye çarpma enerjisini belirleyen temel parametrelerden biridir.
Basıncın artırılması bazı durumlarda temizlik hızını artırabilir.
Fakat yüksek basınç her zaman daha iyi sonuç anlamına gelmez.
Gereğinden yüksek basınç:
- Yüzey profilinin aşırı artmasına
- Hassas parçalarda deformasyon riskine
- Gereksiz aşındırıcı tüketimine
- Enerji tüketiminin artmasına
neden olabilir.
Bu nedenle basınç, parçanın malzemesine ve hedeflenen yüzey özelliklerine göre optimize edilmelidir.
Çelik Grit Kumlama Sonrası Ne Yapılmalıdır?
Kumlama sonrasında yüzeyde aşındırıcı kalıntıları ve toz bulunabilir.
Bu nedenle parçanın sonraki boya veya kaplama işlemine uygun şekilde hazırlanması gerekir.
Kumlama sonrası süreç genel olarak:
- Aşındırıcı kalıntılarının uzaklaştırılması
- Toz temizliği
- Yüzey kontrolü
- Gerekli yüzey profilinin doğrulanması
- Kaplama sisteminin uygulanması
şeklinde ilerleyebilir.
Özellikle temizlenmiş metal yüzeyin gereksiz şekilde bekletilmemesi önemlidir.
Çevresel koşullar, sıcaklık ve nem gibi faktörler temiz metal yüzeyin yeniden oksitlenmesini etkileyebilir.
Yüzey Profili ve Boya Aderansı
Boya öncesinde yüzey profilinin kontrol edilmesi önemli olabilir.
Kumlama sonucunda metal yüzeyde mikroskobik girinti ve çıkıntılar oluşabilir.
Uygun boya sistemi bu profile mekanik olarak tutunabilir.
Ancak yüzey profilinin boya sisteminin gerektirdiğinden daha yüksek olması avantaj sağlamayabilir.
Fazla pürüzlü yüzey:
- Daha fazla boya tüketimine
- Yüzey görünümünün değişmesine
- Kaplama kalınlığının kontrolünün zorlaşmasına
neden olabilir.
Bu nedenle yüzey profilinin kontrollü olması gerekir.
Otomotiv Üretiminde Yüzey Hazırlama Kalite Kontrolü
Seri üretimde yüzey hazırlama işleminin kontrol edilmesi büyük önem taşır.
Kontrol edilebilecek parametreler arasında:
- Yüzey temizliği
- Yüzey profili
- Kumlama süresi
- Aşındırıcı tüketimi
- Basınç
- Aşındırıcı debisi
- Parça yüzeyindeki kalıntılar
- Boya aderansı
bulunabilir.
İşletmeler kendi üretim proseslerine ve kullandıkları standartlara göre uygun kalite kontrol yöntemlerini belirlemelidir.
Çelik Grit ve Diğer Kumlama Aşındırıcıları
Çelik grit, otomotiv yüzey hazırlamada kullanılan tek aşındırıcı değildir.
Uygulamaya göre:
- Çelik grit
- Çelik shot
- Alüminyum oksit
- Garnet
- Cam kürecik
- Mineral esaslı aşındırıcılar
gibi farklı ürünler kullanılabilir.
Her aşındırıcının sertliği, partikül geometrisi, yoğunluğu ve yüzey üzerindeki etkisi farklıdır.
Bu nedenle aşındırıcı seçimi, yalnızca fiyat üzerinden yapılmamalıdır.
Çelik Grit mi Çelik Shot mu?
Çelik grit ve çelik shot arasındaki temel fark partikül geometrisidir.
Çelik grit: Köşeli ve düzensiz partikül yapısına sahiptir.
Çelik shot: Daha yuvarlak/küresel partikül yapısına sahiptir.
Çelik grit, kesici/aşındırıcı etkisinin daha belirgin olduğu yüzey temizleme ve hazırlama uygulamalarında değerlendirilebilir.
Çelik shot ise farklı yüzey işlem amaçlarında, özellikle yüzeyde kontrollü plastik deformasyon ve sıkıştırma etkisinin istendiği uygulamalarda kullanılabilir.
Bu nedenle otomotiv parçasının hangi işlemden geçirileceği belirlenmeden iki ürün arasında seçim yapmak doğru değildir.
Çelik Grit Kullanımında İşletme Maliyeti
Endüstriyel üretimde aşındırıcı seçiminin ekonomik boyutu önemlidir.
Sadece ürünün kilogram fiyatına bakmak yerine toplam proses maliyeti değerlendirilmelidir.
Toplam maliyeti etkileyen başlıca faktörler:
Aşındırıcı fiyatı + tüketim miktarı + işlem süresi + enerji + bakım + işçilik + geri kazanım oranı
şeklinde değerlendirilebilir.
Çelik grit uygun sistemlerde geri kazanılabildiği için işletmenin prosesine bağlı olarak ekonomik avantaj sağlayabilir.
Ancak geri kazanım sistemi, separatör performansı ve aşındırıcının kullanım ömrü gibi faktörler de ayrıca değerlendirilmelidir.
Doğru Çelik Grit Nasıl Seçilir?
Otomotiv parçalarında boya öncesi yüzey hazırlama için çelik grit seçerken şu sorulara cevap verilmelidir:
Parça hangi metalden üretiliyor?
Çelik, dökme demir ve alüminyum için aynı proses kullanılmayabilir.
Yüzeyde ne bulunuyor?
Pas, eski boya, oksit veya döküm kumu farklı temizlik davranışları gerektirebilir.
Hangi yüzey profili isteniyor?
Boya veya kaplama sisteminin teknik gereksinimleri dikkate alınmalıdır.
Hangi kumlama makinesi kullanılıyor?
Türbinli sistemler ile basınçlı hava sistemleri farklı çalışma koşullarına sahiptir.
Grit geri kazanılacak mı?
Endüstriyel tesislerde geri kazanım ve yeniden kullanım ekonomik açıdan önemli olabilir.
Sonuç
Çelik grit ile otomotiv parçalarında boya öncesi yüzey hazırlama, metal yüzeyin temizlenmesi ve sonraki kaplama işlemlerine hazırlanması açısından önemli bir uygulamadır.
Jantlar, fren parçaları, şasi komponentleri, döküm parçalar ve çeşitli otomotiv metal parçalarında doğru şekilde uygulanan yüzey hazırlama işlemi; pas, oksit, eski boya, tufal ve diğer yüzey kirleticilerinin uzaklaştırılmasına yardımcı olabilir.
Çelik grit seçerken yalnızca ürünün fiyatına veya tane boyutuna bakmak yeterli değildir.
Parça malzemesi, grit boyutu, grit sertliği, kumlama basıncı, makine tipi, işlem süresi ve hedeflenen yüzey profili birlikte değerlendirilmelidir.
Özellikle seri otomotiv üretiminde doğru yüzey hazırlama prosesi; boya kalitesinin yanı sıra üretim hızını, aşındırıcı tüketimini, yeniden işlem oranını ve toplam üretim maliyetini de etkileyebilir.
Bu nedenle boya öncesi yüzey hazırlama, otomotiv üretiminde basit bir temizlik işlemi olarak değil, kalite ve proses optimizasyonunun önemli bir parçası olarak ele alınmalıdır.
NANOKAR, farklı tane boyutları ve teknik özelliklerde çelik grit ürünleriyle otomotiv, metal işleme, döküm ve yüzey hazırlama uygulamalarına yönelik aşındırıcı çözümler sunmaktadır.
Bize Ulaşın
-
Kurtköy Mah. Ankara Cad. Yelken Plaza No: 289/21 PENDİK / İSTANBUL
-
+90 216 526 04 90
-
+90 532 134 47 92
-
+90 216 212 01 21
-
+90 532 134 47 92
-
bilgi@nanokar.com.tr
E-Bülten Aboneliği
-
Kampanya ve yeniliklerden haberdar olmak için e-bültenimize kayıt olun.
KURUMSAL
SİPARİŞ
