
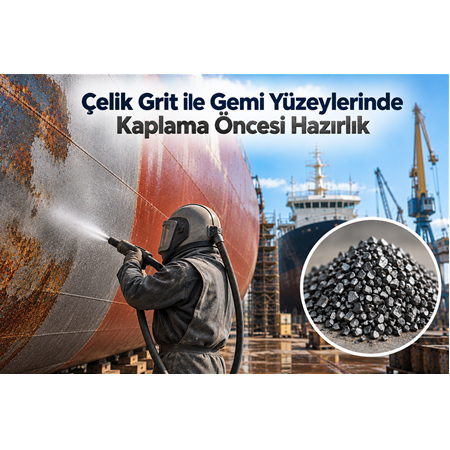
Çelik Grit ile Gemi Yüzeylerinde Kaplama Öncesi Hazırlık
Gemi inşaatı, bakım ve onarım süreçlerinde uygulanan kaplama sistemlerinin uzun ömürlü olması büyük ölçüde yüzey hazırlığının kalitesine bağlıdır. Özellikle çelik gemi gövdeleri; deniz suyu, tuz, nem, oksijen, sıcaklık değişimleri ve mekanik etkilere sürekli olarak maruz kaldığı için korozyona karşı etkin şekilde korunmalıdır.
Boya veya koruyucu kaplama uygulamasından önce metal yüzeyde bulunan pas, hadde tufalı, oksit, eski boya, kir, gevşek kaplama ve diğer yüzey kirleticilerinin uygun şekilde giderilmesi gerekir.
Bu noktada çelik grit kumlama, gemi yüzeylerinde kaplama öncesi hazırlık için kullanılan önemli endüstriyel yüzey hazırlama yöntemlerinden biridir.
Çelik gritin köşeli partikül yapısı, yüzeydeki pas ve eski kaplamaların mekanik olarak uzaklaştırılmasına yardımcı olurken aynı zamanda yeni kaplama sisteminin yüzeye tutunmasını destekleyen kontrollü bir yüzey profili oluşturabilir.
Doğru aşındırıcı seçimi ve doğru kumlama parametreleri ile gerçekleştirilen yüzey hazırlığı, kaplama sisteminin performansını artırmaya ve bakım aralıklarının uzatılmasına katkı sağlayabilir.
Kaplama Öncesi Gemi Yüzeyleri Neden Hazırlanmalıdır?
Bir geminin çelik yüzeyine uygulanacak boya veya koruyucu kaplama, doğrudan metal yüzey üzerinde çalışır.
Ancak metal yüzey;
- Paslı
- Yağlı
- Tuzlu
- Tozlu
- Oksitli
- Eski ve gevşek boyalı
durumdaysa yeni kaplamanın yüzeye yeterince tutunması zorlaşabilir.
Yüzeyde bulunan kirleticiler ile kaplama arasında bir bariyer oluşabilir.
Bunun sonucunda kaplama sisteminde zaman içerisinde;
- Soyulma
- Kabarcıklanma
- Çatlama
- Aderans kaybı
- Kaplama altında korozyon
- Erken bakım ihtiyacı
gibi problemler ortaya çıkabilir.
Bu nedenle kaplama öncesi yüzey hazırlığı, gemi bakımında yalnızca temizlik işlemi değil, kaplama sisteminin performansını belirleyen temel proseslerden biridir.
Çelik Grit Nedir?
Çelik grit, metal yüzeylerin kumlama yöntemiyle temizlenmesinde kullanılan çelik esaslı bir aşındırıcıdır.
Partiküllerin köşeli ve keskin geometrisi, metal yüzeye çarpma sırasında güçlü bir kesme ve aşındırma etkisi oluşturabilir.
Bu özellik çelik griti özellikle;
- Pas temizleme
- Eski boya sökme
- Oksit giderme
- Yüzey profili oluşturma
- Gemi gövdesi kumlama
- Çelik konstrüksiyon kumlama
- Kaplama öncesi yüzey hazırlama
uygulamalarında kullanılabilir hale getirir.
Çelik grit farklı tane boyutlarında üretilebildiğinden kullanılacak ürün, uygulamanın gereksinimlerine göre seçilmelidir.
Çelik Grit Gemi Yüzeyinde Ne İşe Yarar?
Çelik grit kumlamanın temel amacı yüzeyi yalnızca görsel olarak temizlemek değildir.
İşlemin iki önemli amacı vardır:
1. Yüzeydeki istenmeyen tabakaların giderilmesi
2. Yeni kaplama için uygun yüzey profilinin oluşturulması
Kumlama sırasında çelik grit partikülleri yüksek hızla yüzeye çarpar.
Bu çarpma etkisi;
- Pas tabakasını kırabilir
- Oksitleri giderebilir
- Eski boyayı parçalayabilir
- Yüzeydeki bazı kalıntıları uzaklaştırabilir
- Çelik yüzeyde kontrollü bir profil oluşturabilir
Böylece yüzey yeni boya veya kaplama sisteminin uygulanmasına hazırlanır.
Gemi Kaplama Sistemlerinde Yüzey Hazırlığının Önemi
Gemilerde kullanılan boya ve kaplama sistemleri yalnızca estetik amaçlı değildir.
Kaplama sistemi, çelik yüzey ile agresif deniz ortamı arasında koruyucu bir bariyer oluşturur.
Bu nedenle kaplamanın yüzeye iyi tutunması gerekir.
Yüzey hazırlığının yetersiz olması durumunda kaplama sistemi yüzeyden ayrılabilir ve metal tekrar çevresel etkilere maruz kalabilir.
Özellikle geminin;
- Dış gövdesi
- Su hattı çevresi
- Güvertesi
- Balast tankları
- Yakıt tankları
- Boru sistemleri
- Çelik konstrüksiyonları
gibi bölgelerinde yüzey hazırlığı büyük önem taşır.
Çelik Grit ile Pas Temizleme
Denizcilik sektöründe korozyon en önemli bakım problemlerinden biridir.
Çelik yüzeylerde oluşan pas, kaplama uygulamasından önce mümkün olduğunca etkin şekilde giderilmelidir.
Çelik grit partiküllerinin yüzeye yüksek hızla çarpması, pas tabakasının mekanik olarak parçalanmasına yardımcı olur.
Kumlama sonrasında yüzeyde kalan gevşek pas, oksit ve diğer kalıntılar temizlenerek yeni kaplama için daha uygun bir yüzey elde edilebilir.
Ancak kumlama derecesi, yüzeyin mevcut durumu ve uygulanacak kaplama sisteminin teknik gerekliliklerine göre belirlenmelidir.
Eski Boya Çelik Grit ile Nasıl Temizlenir?
Gemi bakımında daha önce uygulanmış boya sistemleri zaman içerisinde özelliklerini kaybedebilir.
Bazı bölgelerde boya yüzeye sağlam şekilde tutunmaya devam ederken bazı bölgelerde;
- Kabarcık
- Çatlak
- Soyulma
- Delaminasyon
- Pas altı korozyonu
görülebilir.
Bu durumda yüzeyin durumuna göre eski kaplamanın tamamen veya kısmen giderilmesi gerekebilir.
Çelik grit kumlama, uygun partikül boyutu ve proses parametreleri kullanıldığında eski boya tabakalarının mekanik olarak parçalanmasına ve yüzeyden ayrılmasına yardımcı olabilir.
Böylece yeni kaplama sisteminin uygulanacağı yüzey daha kontrollü hale getirilebilir.
Kaplama Aderansı ve Çelik Grit Kumlama
Kaplama aderansı, boyanın veya koruyucu kaplamanın metal yüzeye ne kadar iyi tutunduğunu ifade eder.
Gemi bakımında güçlü aderans, kaplama sisteminin uzun vadeli performansı açısından kritik öneme sahiptir.
Çelik grit kumlama sırasında yüzeyde mikroskobik girinti ve çıkıntılar meydana gelir.
Bu yüzey profili, kaplama malzemesinin yüzeye mekanik olarak tutunmasına yardımcı olabilir.
Ancak burada kritik nokta, oluşturulan profilin kullanılan kaplama sistemine uygun olmasıdır.
Çok düşük profil: Kaplamanın mekanik tutunması yetersiz olabilir.
Çok yüksek profil: Kaplama tüketimi artabilir ve yeterli kaplama kalınlığının elde edilmesi zorlaşabilir.
Bu nedenle kumlama işlemi kontrollü yapılmalıdır.
Çelik Grit Partikül Boyutu Nasıl Seçilir?
Gemi yüzeylerinde kaplama öncesi hazırlık yapılırken çelik grit tane boyutu önemli bir parametredir.
Partikül boyutu seçilirken yalnızca yüzeyin ne kadar kirli olduğuna bakmak yeterli değildir.
Şu faktörler birlikte değerlendirilmelidir:
- Pas yoğunluğu
- Eski boya kalınlığı
- Çelik yüzeyin durumu
- İstenen yüzey profili
- Kaplama sisteminin gereksinimleri
- Kumlama makinesi
- Hava basıncı
- Nozul çapı
- Kumlama mesafesi
- Uygulama hızı
Daha büyük grit partikülleri daha agresif bir yüzey işleme etkisi oluşturabilirken, daha küçük partiküller farklı yüzey hazırlama gereksinimlerine uygun olabilir.
Bu nedenle uygulamaya uygun grit seçimi, ürünün yalnızca nominal tane boyutundan daha önemlidir.
Gemi Yüzeylerinde Çelik Grit Nerelerde Kullanılır?
Çelik grit kumlama, geminin farklı metal yüzeylerinde kullanılabilir.
1. Gemi Dış Gövdesi
Deniz suyuna ve atmosferik etkilere maruz kalan dış gövdenin boya öncesi hazırlanmasında kullanılabilir.
2. Su Hattı Bölgesi
Korozyon riskinin yüksek olduğu bölgelerde yüzey hazırlama amacıyla uygulanabilir.
3. Güverte
Eski boya ve korozyonun giderilmesi sonrasında yeni kaplama uygulanmadan önce kullanılabilir.
4. Balast Tankları
Balast tanklarında kaplama yenileme çalışmalarında yüzey hazırlama işlemi kritik önem taşır.
5. Yakıt Tankları
Mevcut kaplama sisteminin yenilenmesi veya metal yüzeyin hazırlanması gereken uygulamalarda kullanılabilir.
6. Borular
Boya veya koruyucu kaplama uygulanacak çelik boruların yüzey temizliğinde değerlendirilebilir.
7. Çelik Konstrüksiyonlar
Gemi içerisindeki çeşitli çelik profiller ve destek elemanlarında uygulanabilir.
Gemi Kaplama Öncesi Kumlama Süreci
Profesyonel bir yüzey hazırlama işlemi belirli bir süreç içerisinde gerçekleştirilmelidir.
1. Yüzey İncelemesi
Öncelikle yüzeydeki pas, boya, yağ, tuz ve diğer kirleticilerin durumu değerlendirilir.
2. Yağ ve Kir Temizliği
Kumlama öncesinde yüzeydeki yağ, gres ve benzeri kirleticiler uygun yöntemlerle uzaklaştırılır.
3. Çelik Grit Seçimi
Yüzeyin durumuna ve kaplama sisteminin gereksinimlerine uygun grit boyutu belirlenir.
4. Kumlama
Çelik grit uygun ekipman ve proses parametreleriyle yüzeye uygulanır.
5. Yüzey Temizliği
Kumlama sonrasında oluşan toz ve aşındırıcı kalıntıları temizlenir.
6. Yüzey Kontrolü
Temizlik derecesi ve yüzey profili kontrol edilir.
7. Kaplama
Yüzey uygun koşullardaysa boya veya koruyucu kaplama uygulamasına geçilir.
Kumlama Sonrası Yüzey Profili Neden Kontrol Edilir?
Kumlama ile oluşturulan yüzey profilinin kullanılan kaplama sistemine uygun olması gerekir.
Yüzey profilinin gereğinden yüksek olması;
- Boya tüketiminin artmasına
- Tepe noktalarında yetersiz kaplama kalınlığına
- Kaplama maliyetinin yükselmesine
neden olabilir.
Profilin gereğinden düşük olması ise kaplamanın yüzeye mekanik tutunmasını olumsuz etkileyebilir.
Bu nedenle özellikle profesyonel gemi bakım uygulamalarında yüzey profili uygun ölçüm yöntemleriyle kontrol edilmelidir.
Kumlama Sonrası Tuz Kontaminasyonu Neden Önemlidir?
Denizcilik uygulamalarında yüzey hazırlığının diğer endüstriyel uygulamalardan farklılaşan önemli noktalarından biri tuz kontaminasyonudur.
Gemi yüzeyi deniz suyu ve tuzlu atmosferle sürekli temas ettiği için metal yüzey üzerinde çözünür tuz kalıntıları bulunabilir.
Yüzey kumlanmış ve görsel olarak temiz olsa bile çözünür tuzların bulunması kaplama sistemi açısından problem oluşturabilir.
Bu nedenle özellikle denizcilik kaplama uygulamalarında yüzey hazırlama prosedüründe tuz kontaminasyonu kontrolü de dikkate alınmalıdır.
Kumlama Sonrası Boya Ne Zaman Yapılmalıdır?
Kumlama sonrasında temizlenmiş çelik yüzey çevresel koşullara karşı daha hassas hale gelir.
Nem ve sıcaklık koşullarına bağlı olarak yüzeyde yeniden oksidasyon veya yoğuşma meydana gelebilir.
Bu nedenle kumlama ile kaplama arasında gereksiz süre bırakılmaması gerekir.
Boya uygulamasından önce;
- Ortam sıcaklığı
- Çelik yüzey sıcaklığı
- Bağıl nem
- Çiğ noktası
- Yüzey temizliği
gibi parametreler kontrol edilmelidir.
Kullanılan kaplama üreticisinin teknik dokümanlarında belirtilen uygulama koşulları esas alınmalıdır.
Çelik Grit ve Çelik Shot Arasındaki Fark
Çelik grit ile çelik shot farklı partikül geometrilerine sahip aşındırıcılardır.
Çelik grit, köşeli ve keskin partikül yapısına sahiptir.
Çelik shot, genel olarak yuvarlak partikül yapısına sahiptir.
Çelik grit, kesme ve aşındırma etkisinin önemli olduğu yüzey temizleme ve profil oluşturma uygulamalarında tercih edilebilir.
Çelik shot ise daha çok bilyeleme ve yüzey sıkıştırma etkisinin istendiği uygulamalarda kullanılabilir.
Bu nedenle gemi yüzeylerinde kaplama öncesi hazırlık yapılırken aşındırıcı seçimi uygulamanın hedefi doğrultusunda yapılmalıdır.
Çelik Grit Kullanımının Ekonomik Avantajları
Gemi gövdeleri ve denizcilik yapıları geniş yüzey alanlarına sahip olduğu için kumlama operasyonlarında yüksek miktarda aşındırıcı tüketilebilir.
Bu nedenle ürün satın alırken yalnızca ton veya kilogram fiyatı dikkate alınmamalıdır.
Gerçek maliyet;
Aşındırıcı fiyatı + tüketim miktarı + işçilik + işlem süresi + ekipman verimliliği + atık yönetimi
birlikte değerlendirilerek hesaplanmalıdır.
Örneğin kilogram fiyatı düşük olan bir aşındırıcının m² başına tüketimi yüksekse toplam operasyon maliyeti beklenenden daha fazla olabilir.
Bu nedenle tersaneler ve gemi bakım firmaları için daha anlamlı KPI:
TL/m² yüzey hazırlama maliyetidir.
Büyük projelerde bu yaklaşım satın alma kararlarında ciddi fark yaratabilir.
Çelik Grit Kullanımında Geri Kazanım
Çelik grit, uygun ekipman ve proses tasarımı bulunan sistemlerde geri kazanım imkanları açısından da değerlendirilebilir.
Geri kazanım sistemlerinde aşındırıcı malzeme;
- Kullanım sonrası toplanır.
- Eleme veya ayırma sistemlerinden geçirilir.
- Uygun partiküller tekrar sisteme kazandırılabilir.
- Aşınmış veya kirlenmiş partiküller sistemden ayrılır.
Ancak gerçek geri kazanım oranı; kullanılan ekipmana, yüzeydeki kaplamaya, kirleticilere, çalışma yöntemine ve aşındırıcının özelliklerine göre değişebilir.
Bu nedenle teorik geri kazanım oranı yerine gerçek saha performansının ölçülmesi daha doğru sonuç verir.
Gemi Kaplama Öncesinde Çelik Grit Seçerken Nelere Dikkat Edilmeli?
Çelik grit satın alırken teknik özellikler mutlaka incelenmelidir.
Özellikle aşağıdaki bilgiler değerlendirilmelidir:
- Partikül boyutu
- Sertlik
- Kimyasal bileşim
- Yoğunluk
- Partikül geometrisi
- Ürün standardı
- Ambalaj tipi
- Parti sürekliliği
- Sevkiyat kapasitesi
- Teknik dokümantasyon
Büyük tersane projelerinde ürünün sürekli tedarik edilebilmesi de en az ürün kalitesi kadar önemlidir.
Çünkü kumlama hattının aşındırıcı eksikliği nedeniyle durması; işçilik, ekipman kullanımı ve proje teslim süresi açısından ek maliyet oluşturabilir.
Çelik Grit ile Kaplama Öncesi Hazırlıkta Sık Yapılan Hatalar
Yüzey hazırlama prosesinde bazı hatalar kaplama performansını ciddi şekilde etkileyebilir.
Yanlış grit boyutu seçmek
Yüzey ve kaplama sistemine uygun olmayan partikül boyutu gereksiz tüketim veya uygun olmayan yüzey profiline yol açabilir.
Kumlama basıncını yanlış ayarlamak
Aşırı veya yetersiz basınç yüzey hazırlama kalitesini etkileyebilir.
Yağ ve gres temizliğini ihmal etmek
Kumlama her türlü yüzey kirleticisini ortadan kaldıran sihirli bir değnek değildir. Özellikle yağ ve gres gibi kirleticiler için uygun ön temizlik gerekir.
Yüzeydeki tuzları kontrol etmemek
Denizcilik uygulamalarında tuz kontaminasyonu özellikle dikkate alınmalıdır.
Kumlama sonrası yüzeyi uzun süre bekletmek
Temizlenmiş çelik yüzey çevresel koşullara karşı hassastır.
Sadece görsel temizlikle yetinmek
Yüzeyin gözle temiz görünmesi, kaplama için bütün teknik gerekliliklerin karşılandığı anlamına gelmez.
Denizcilik Sektöründe Çelik Grit Nereden Temin Edilir?
Tersane, gemi bakım firması ve endüstriyel boya uygulayıcıları için çelik grit tedarikinde ürünün teknik özellikleri kadar tedarik sürekliliği de önemlidir.
Özellikle yüksek tonajlı projelerde;
- Stok durumu
- Ürün standardı
- Partikül boyutu
- Ambalaj seçenekleri
- Sevkiyat süresi
- Teknik destek
- Sürekli ürün temini
birlikte değerlendirilmelidir.
NANOKAR, endüstriyel uygulamalara yönelik metalik malzemeler ve aşındırıcı ürünlerin tedariğinde hizmet sunmaktadır.
Çelik grit seçimi yapılırken uygulama alanının, yüzey durumunun, istenen yüzey profilinin ve yaklaşık tüketim miktarının paylaşılması, uygun ürünün belirlenmesini kolaylaştırır.
Sonuç
Çelik grit ile gemi yüzeylerinde kaplama öncesi hazırlık, gemi bakım, onarım ve yeni gemi inşaatında kaplama sisteminin performansını doğrudan etkileyen önemli bir işlemdir.
Çelik grit kumlama ile gemi gövdelerinde bulunan pas, oksit, eski boya ve diğer yüzey kalıntılarının giderilmesine yardımcı olunabilir.
Bunun yanında metal yüzeyde oluşturulan uygun yüzey profili, yeni boya veya koruyucu kaplamanın yüzeye mekanik olarak tutunmasını destekleyebilir.
Ancak başarılı bir yüzey hazırlama prosesi için yalnızca çelik grit seçmek yeterli değildir.
Doğru grit boyutu + doğru basınç + uygun ekipman + doğru yüzey profili + tuz ve kir kontrolü + uygun çevre koşulları + zamanında kaplama
bir bütün olarak ele alınmalıdır.
Gemi bakımında iyi bir kaplama, aslında boya tabancasından çok daha önce başlar.
Kaplamanın ömrünü belirleyen ilk katman, boyanın kendisi değil; boyanın altında hazırlanan çelik yüzeydir.
Bize Ulaşın
-
Kurtköy Mah. Ankara Cad. Yelken Plaza No: 289/21 PENDİK / İSTANBUL
-
+90 216 526 04 90
-
+90 532 134 47 92
-
+90 216 212 01 21
-
+90 532 134 47 92
-
bilgi@nanokar.com.tr
E-Bülten Aboneliği
-
Kampanya ve yeniliklerden haberdar olmak için e-bültenimize kayıt olun.
KURUMSAL
SİPARİŞ
