
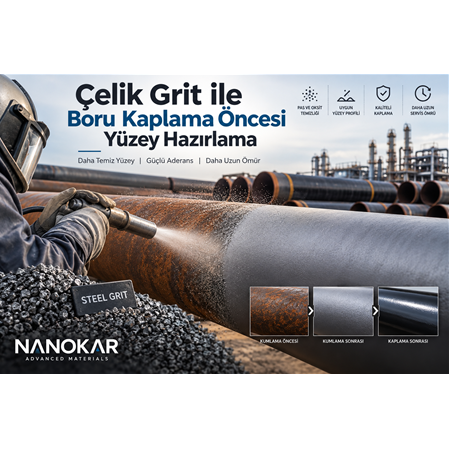
Çelik Grit ile Boru Kaplama Öncesi Yüzey Hazırlama
Çelik boruların uzun süreli korozyon direnci ve kaplama performansı, yalnızca kullanılan kaplama malzemesinin kalitesine bağlı değildir. Kaplama öncesinde gerçekleştirilen yüzey hazırlama işlemi, kaplamanın çelik yüzeye tutunması ve servis ömrü açısından en kritik aşamalardan biridir.
Özellikle petrol, doğalgaz, su, kimya, enerji ve endüstriyel tesislerde kullanılan çelik borularda; pas, hadde tufalı, oksit, eski boya, eski kaplama ve diğer yüzey kirleticilerinin giderilmesi gerekir.
Bu noktada çelik grit kumlama, boru kaplama öncesi yüzey hazırlamada kullanılan etkili aşındırıcı yöntemlerden biridir.
Doğru çelik grit seçimi ve uygun kumlama parametreleri sayesinde çelik boru yüzeyi temizlenebilir, kontrollü bir yüzey profili oluşturulabilir ve sonraki kaplama uygulaması için uygun bir altlık hazırlanabilir.
Çelik Grit Nedir?
Çelik grit, çelikten üretilen ve kumlama uygulamalarında kullanılan metalik bir aşındırıcıdır.
Çelik grit'in açısal yapısı, yüzeye çarpma sırasında yalnızca yüzeyi temizlemekle kalmayıp yüzeyde kontrollü bir profil oluşturulmasına da yardımcı olabilir.
Çelik grit farklı tane boyutlarında üretilir. Uygulamaya göre örneğin G40, G50, G80 ve G120 gibi farklı grit sınıfları kullanılabilir.
Tane boyutu seçimi;
- Borunun mevcut yüzey durumuna,
- Eski kaplamanın kalınlığına,
- Pas ve oksit miktarına,
- Kullanılacak kaplama sistemine,
- İstenen yüzey profiline,
- Kumlama ekipmanına
göre yapılmalıdır.
Bu nedenle "en büyük grit en iyidir" veya "en küçük grit daha iyidir" şeklinde genel bir yaklaşım doğru değildir.
Boru Kaplama Öncesinde Yüzey Hazırlama Neden Önemlidir?
Çelik borunun yüzeyinde gözle görülmeyen veya görülebilen çeşitli kirleticiler bulunabilir.
Bunlar arasında:
- Pas
- Oksit
- Hadde tufalı
- Eski boya
- Eski kaplama
- Toz
- Kir
- Yağ
- Gres
- Tuz ve diğer yüzey kirleticileri
bulunabilir.
Kaplama doğrudan bu yüzeyin üzerine uygulanırsa kaplama ile çelik arasındaki aderans olumsuz etkilenebilir.
Kaplamanın altında kalan kir veya oksit tabakası zaman içerisinde ayrılmaya başlayabilir. Bu durum kaplamanın kabarmasına, soyulmasına veya korozyonun kaplama altında ilerlemesine yol açabilecek koşullar oluşturabilir.
Bu nedenle kaliteli bir kaplama sistemi için:
Temiz çelik yüzey + uygun yüzey profili + doğru kaplama sistemi + kontrollü uygulama
birlikte değerlendirilmelidir.
Çelik Grit ile Boru Kumlama Nasıl Yapılır?
Çelik grit ile boru yüzey hazırlama işlemi kullanılan sisteme göre değişmekle birlikte genel olarak birkaç aşamadan oluşur.
1. Boru Yüzeyinin İncelenmesi
Kumlama işleminden önce borunun mevcut yüzeyi değerlendirilir.
Yüzeyde;
- Paslanma derecesi,
- Hadde tufalı,
- Eski boya,
- Eski kaplama,
- Yağ ve gres,
- Kaynak bölgeleri,
- Mekanik hasarlar
kontrol edilir.
Bu aşama kullanılacak grit boyutunun ve kumlama parametrelerinin belirlenmesine yardımcı olur.
2. Ön Temizlik
Yüzeyde yağ, gres veya benzeri kirleticiler varsa bunların önceden giderilmesi gerekir.
Çünkü kumlama işlemi yüzeydeki her türlü kirleticiyi aynı şekilde ortadan kaldırmaz.
Özellikle yağlı bir yüzeyin doğrudan aşındırıcı ile kumlanması, yüzeyin istenilen temizlik seviyesine ulaşmasını engelleyebilir.
Bu nedenle gerektiğinde mekanik veya uygun kimyasal temizleme işlemleri kumlama öncesinde gerçekleştirilir.
3. Çelik Grit Tane Boyutunun Seçilmesi
Kumlama performansını belirleyen önemli parametrelerden biri grit tane boyutudur.
Genel olarak daha iri gritler daha yüksek darbe etkisi ve daha agresif yüzey hazırlama sağlayabilir.
Daha ince gritler ise daha kontrollü bir yüzey işlemi için tercih edilebilir.
Örnek olarak:
| Grit | Yaklaşık tane boyutu | Genel kullanım karakteri |
|---|---|---|
| G40 | ~425 µm | Daha agresif yüzey hazırlama |
| G50 | ~250 µm | Orta/agresif yüzey temizleme |
| G80 | ~150 µm | Kontrollü yüzey hazırlama |
| G120 | ~75 µm | Daha ince ve kontrollü işlem |
Buradaki değerler yaklaşık değerlerdir. Gerçek ürün tane dağılımı üretici spesifikasyonuna göre değerlendirilmelidir.
Boru kaplama öncesinde kullanılacak grit, yalnızca nominal tane boyutuna göre değil, hedeflenen yüzey profiline göre seçilmelidir.
4. Kumlama İşleminin Gerçekleştirilmesi
Seçilen çelik grit, basınçlı hava sistemi veya uygun otomatik kumlama ekipmanı kullanılarak boru yüzeyine püskürtülür.
Grit parçacıkları yüksek hızla çelik yüzeye çarpar.
Bu çarpma sonucunda:
- Pas tabakaları uzaklaştırılır.
- Oksitler temizlenir.
- Hadde tufalı sökülebilir.
- Eski kaplama kalıntıları giderilebilir.
- Çelik yüzey üzerinde profil oluşturulabilir.
Kumlama sırasında nozul ile yüzey arasındaki mesafe, püskürtme açısı, basınç, ilerleme hızı ve aşındırıcı debisi gibi parametrelerin kontrol edilmesi gerekir.
Sa 2.5 Yüzey Hazırlama Nedir?
Boru kaplama sektöründe sık karşılaşılan yüzey hazırlama seviyelerinden biri Sa 2½ seviyesidir.
Sa 2½, aşındırıcı püskürtme ile yapılan kapsamlı bir yüzey temizleme derecesidir.
Bu seviyede yüzeyde bulunan pas, hadde tufalı, boya ve diğer yabancı maddelerin büyük ölçüde giderilmesi hedeflenir.
Ancak önemli bir nokta vardır:
Çelik grit kullanılması tek başına otomatik olarak Sa 2½ sonucunu garanti etmez.
Elde edilen yüzey hazırlama derecesi;
- Aşındırıcı tane boyutu,
- Grit sertliği,
- Kumlama basıncı,
- Nozul özellikleri,
- Nozul mesafesi,
- Püskürtme açısı,
- Operasyon süresi,
- Borunun başlangıç yüzeyi,
- Ekipman ve operatör uygulaması
gibi birçok faktöre bağlıdır.
Bu nedenle yüzey hazırlama sonucu uygun kontrol yöntemleriyle doğrulanmalıdır.
Kumlama Sonrası Yüzey Profili
Çelik grit ile boru kumlamanın amaçlarından biri yalnızca kirleticileri gidermek değildir.
Kaplama sistemine uygun bir yüzey profili oluşturulması da önemli olabilir.
Kumlama sonrasında çelik yüzey mikroskobik ölçekte tepe ve çukurlardan oluşan bir yapı kazanır.
Kaplama malzemesi bu yüzey yapısına nüfuz ederek mekanik tutunmayı destekleyebilir.
Ancak yüzey profilinin gereğinden fazla yüksek olması da her zaman avantaj değildir.
Aşırı profil:
- Daha fazla kaplama tüketimine,
- Kaplama kalınlığının kontrolünde sorunlara,
- Kaplama sisteminin tasarımından sapmaya
neden olabilir.
Bu nedenle hedeflenen yüzey profili, kullanılacak kaplama sisteminin teknik gereksinimlerine göre belirlenmelidir.
Boru Kaplamalarında Yüzey Profili Neden Önemlidir?
Kaplama ile çelik yüzey arasındaki aderans, sistemin performansı açısından önemlidir.
Örneğin epoksi esaslı bir kaplama uygulanacaksa, kaplama üreticisinin belirttiği yüzey hazırlama ve profil gereksinimleri dikkate alınmalıdır.
Aynı şekilde farklı boru kaplama sistemlerinin yüzey hazırlama gereksinimleri birbirinden farklı olabilir.
Bu nedenle kumlama prosesinin hedefi:
"Yüzeyi mümkün olduğunca pürüzlü hale getirmek" değil, "kaplama sistemi için gerekli uygun yüzeyi oluşturmak" olmalıdır.
Çelik Grit G40, G50, G80 ve G120 Arasındaki Fark
Çelik grit seçiminde G numarası, aşındırıcının tane boyutunun belirlenmesinde kullanılan sınıflandırmalardan biridir.
G40 Çelik Grit
Yaklaşık 425 µm seviyesindeki tane boyutu ile daha agresif yüzey hazırlama gerektiren uygulamalarda değerlendirilebilir.
Özellikle daha ağır yüzey kirleticileri ve kaplama kalıntıları bulunan uygulamalarda kullanılabilir.
G50 Çelik Grit
Yaklaşık 250 µm tane boyutunda bir grit sınıfıdır.
Genel endüstriyel yüzey temizleme ve hazırlama uygulamalarında değerlendirilebilir.
G80 Çelik Grit
Yaklaşık 150 µm seviyesindeki tane boyutu ile daha kontrollü yüzey hazırlama işlemlerinde tercih edilebilir.
G120 Çelik Grit
Yaklaşık 75 µm seviyesindeki tane boyutu ile daha ince yüzey işlemleri için değerlendirilebilir.
Ancak nihai seçim her zaman yalnızca grit koduna göre yapılmamalıdır.
Boru Kaplama Öncesi Hangi Çelik Grit Kullanılmalı?
Bu sorunun tek bir cevabı yoktur.
Doğru grit seçimi için aşağıdaki bilgiler değerlendirilmelidir:
1. Borunun yüzey durumu
Yeni üretim borusu ile uzun süre atmosferik ortamda kalmış borunun yüzey koşulları aynı değildir.
2. Eski kaplama
Kalın ve güçlü bir eski kaplamanın sökülmesi ile hafif yüzey oksidasyonunun giderilmesi farklı aşındırıcı gereksinimleri doğurabilir.
3. Kaplama türü
Epoksi, FBE veya diğer kaplama sistemlerinin yüzey hazırlama gereksinimleri farklı olabilir.
4. Hedef yüzey profili
Kullanılacak grit, hedeflenen yüzey profilini sağlayacak şekilde seçilmelidir.
5. Kumlama sistemi
Otomatik türbinli sistemler ile basınçlı hava kumlama sistemlerinin proses parametreleri farklıdır.
6. Boru çapı ve geometrisi
Büyük çaplı borularda ekipman ve kumlama parametreleri farklı şekilde optimize edilebilir.
Çelik Grit ile Kumlamanın Avantajları
Çelik grit, boru yüzey hazırlama uygulamalarında çeşitli avantajlar sağlayabilir.
Yüksek Darbe Enerjisi
Çeliğin yüksek yoğunluğu sayesinde grit parçacıkları yüzeye etkili şekilde enerji aktarabilir.
Etkili Pas ve Oksit Temizliği
Uygun tane boyutu ve proses parametreleriyle pas ve oksit tabakalarının uzaklaştırılmasına yardımcı olabilir.
Kontrollü Yüzey Profili
Doğru grit seçimi ve proses kontrolü ile kaplama uygulamasına uygun yüzey profili oluşturulabilir.
Geri Kazanılabilirlik
Uygun kumlama sistemlerinde kullanılan çelik grit toplanarak ayrıştırılabilir ve belirli koşullarda tekrar kullanılabilir.
Endüstriyel Otomasyona Uygunluk
Boru kumlama tesislerinde otomatik sistemlerle birlikte kullanılabilir.
Çelik Grit'in Geri Kazanılması
Büyük ölçekli boru kumlama tesislerinde aşındırıcının geri kazanılması operasyon maliyetlerinin kontrol edilmesi açısından önemlidir.
Kumlama sırasında kullanılan grit yüzeye çarptıktan sonra toplama sistemine alınabilir.
Daha sonra:
Toplama → Eleme → Separasyon → Toz Ayırma → Uygun Grit'in Yeniden Kullanılması
şeklinde bir proses uygulanabilir.
Ancak grit sonsuz sayıda kullanılamaz.
Tekrarlanan çarpışmalar sonucunda parçacıklar kırılır ve küçülür.
Bu nedenle geri kazanılan aşındırıcının tane dağılımı ve çalışma performansı düzenli olarak takip edilmelidir.
Kumlama Sonrası Çelik Yüzey Neden Hızlı Oksitlenebilir?
Kumlama sonrasında yüzeydeki pas ve oksit tabakaları giderildiğinde temiz çelik açığa çıkar.
Bu temiz yüzey atmosferik nem ve oksijenle temas ettiğinde yeniden oksidasyon başlayabilir.
Bu nedenle kumlama ile kaplama arasındaki süre ve ortam koşulları kontrol edilmelidir.
Özellikle:
- Bağıl nem
- Çelik yüzey sıcaklığı
- Ortam sıcaklığı
- Çiğ noktası
- Yüzeydeki toz
- Tuz ve diğer kirleticiler
gibi parametreler kaplama öncesinde değerlendirilmelidir.
Kumlama Sonrası Yüzey Kontrolü
Profesyonel boru kaplama uygulamalarında kumlama sonrasında yüzey kontrolü yapılmalıdır.
Kontrol kapsamında projenin gereksinimlerine göre:
- Yüzey temizleme derecesi
- Yüzey profili
- Toz seviyesi
- Görsel temizlik
- Yüzey kontaminasyonu
- Nem
- Çiğ noktası
gibi parametreler incelenebilir.
Bu kontroller, kaplama öncesinde yüzeyin uygun durumda olduğunun doğrulanmasına yardımcı olur.
Çelik Grit Seçiminde Sadece Fiyata Bakılmalı mı?
Hayır.
Özellikle yüksek miktarlı boru kumlama projelerinde yalnızca TL/kg fiyatı üzerinden karar vermek yanıltıcı olabilir.
Daha doğru yaklaşım, toplam proses maliyetini değerlendirmektir.
Örneğin:
Toplam Kumlama Maliyeti = Aşındırıcı Tüketimi + İşçilik + Enerji + Ekipman Aşınması + Geri Kazanım + İşlem Süresi
Bu nedenle daha ucuz görünen bir grit, daha yüksek tüketim veya daha uzun işlem süresi nedeniyle toplamda daha pahalı olabilir.
Buna karşılık uygun tane boyutuna ve performansa sahip kaliteli bir çelik grit, doğru geri kazanım sistemiyle kullanıldığında operasyonun toplam maliyetini optimize edebilir.
Bu özellikle binlerce metre borunun işlendiği büyük projelerde ciddi ekonomik fark yaratabilir.
Çelik Grit Satın Alırken Hangi Teknik Bilgiler İstenmeli?
Boru kaplama öncesi yüzey hazırlama için çelik grit satın alırken tedarikçiden teknik dokümantasyon istenmesi önemlidir.
Özellikle şu bilgiler değerlendirilmelidir:
- Grit tipi
- Grit tane boyutu
- Tane dağılımı
- Sertlik
- Yoğunluk
- Kimyasal bileşim
- Üretim standardı
- Teknik veri föyü
- SDS
- Ambalaj seçenekleri
- Parti/lot bilgisi
- Kullanım önerileri
Büyük projelerde ürünün farklı partiler arasında mümkün olduğunca tutarlı özelliklere sahip olması da proses kontrolü açısından önemlidir.
Petrol ve Doğalgaz Borularında Kullanım
Çelik grit ile boru yüzey hazırlama özellikle enerji sektöründe önemli bir uygulama alanına sahiptir.
Kullanım alanları arasında:
- Petrol boru hatları
- Doğalgaz boru hatları
- Rafineri boruları
- Petrokimya tesisleri
- Çelik boru üretim tesisleri
- Boru kaplama tesisleri
- Depolama tankları
- Endüstriyel tesis boruları
- Bakım ve onarım projeleri
- Eski boru kaplamalarının yenilenmesi
sayılabilir.
Bu uygulamalarda hedef yalnızca yüzeyi temizlemek değil, kaplama sisteminin gerektirdiği yüzey hazırlama koşullarını sağlamaktır.
Çelik Grit ve Boru Kaplama Sürecinin Genel Akışı
Boru kaplama öncesi yüzey hazırlama süreci genel olarak şu şekilde özetlenebilir:
Boru → Ön Kontrol → Yağ/Kir Temizliği → Çelik Grit Seçimi → Kumlama → Yüzey Temizlik Kontrolü → Yüzey Profili Kontrolü → Çevresel Koşul Kontrolü → Kaplama → Kaplama Kalite Kontrolü
Bu zincirin herhangi bir halkasındaki hata, sonraki aşamaları etkileyebilir.
Bu nedenle boru kaplama projelerinde yüzey hazırlama ayrı bir işlem olarak değil, bütün kaplama sisteminin temel aşamalarından biri olarak değerlendirilmelidir.
Sonuç: Doğru Çelik Grit, Doğru Yüzey Hazırlama
Çelik grit ile boru kaplama öncesi yüzey hazırlama, çelik boruların kaplama uygulamasına hazırlanmasında etkili yöntemlerden biridir.
Doğru grit tane boyutunun seçilmesi, uygun kumlama parametrelerinin belirlenmesi ve yüzeyin işlem sonrasında kontrol edilmesi; kaplama sisteminin performansı açısından önem taşır.
G40, G50, G80 ve G120 gibi farklı çelik grit sınıfları arasında seçim yapılırken yalnızca ürün fiyatına değil, yüzey durumu, hedeflenen yüzey profili, kaplama sistemi, kumlama ekipmanı ve toplam operasyon maliyetine bakılmalıdır.
Özellikle petrol, doğalgaz ve endüstriyel boru hatlarında büyük miktarlarda kumlama yapılıyorsa, doğru aşındırıcı seçimi hem yüzey hazırlama kalitesini hem de operasyonun ekonomik verimliliğini etkileyebilir.
Doğru grit + doğru ekipman + doğru proses + doğru kalite kontrol = daha kontrollü bir boru kaplama süreci.
Bize Ulaşın
-
Kurtköy Mah. Ankara Cad. Yelken Plaza No: 289/21 PENDİK / İSTANBUL
-
+90 216 526 04 90
-
+90 532 134 47 92
-
+90 216 212 01 21
-
+90 532 134 47 92
-
bilgi@nanokar.com.tr
E-Bülten Aboneliği
-
Kampanya ve yeniliklerden haberdar olmak için e-bültenimize kayıt olun.
KURUMSAL
SİPARİŞ
