
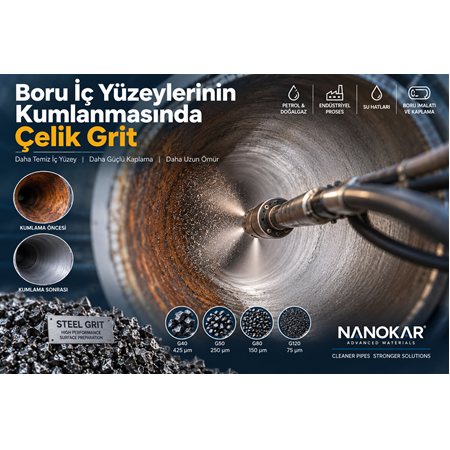
Boru İç Yüzeylerinin Kumlanmasında Çelik Grit
Çelik boruların yalnızca dış yüzeylerinin değil, iç yüzeylerinin de temiz, uygun profilli ve kaplama işlemine hazır olması birçok endüstriyel uygulamada büyük önem taşır. Petrol ve doğalgaz boru hatları, proses boruları, basınçlı hatlar, hidrolik sistemler, su boruları ve çeşitli endüstriyel boru sistemlerinde iç yüzeyde zaman içerisinde pas, oksit, hadde tufalı, eski kaplama ve diğer kirleticiler oluşabilir.
Bu yüzeylerin temizlenmesinde kullanılan yöntemlerden biri çelik grit ile boru iç yüzey kumlama işlemidir.
Çelik grit, açısal tane yapısı ve yüksek yoğunluğu sayesinde boru iç yüzeyindeki istenmeyen tabakaların mekanik olarak giderilmesine yardımcı olabilir. Doğru tane boyutu, uygun ekipman ve kontrollü kumlama parametreleri kullanıldığında, iç yüzeyin sonraki kaplama veya proses için hazırlanmasına katkı sağlayabilir.
Ancak boru iç yüzey kumlama, dış yüzey kumlamasına göre farklı teknik gereksinimlere sahiptir. Özellikle boru çapı, boru uzunluğu, nozul tasarımı, aşındırıcı tahliyesi, havalandırma ve kumlama açısı dikkatle değerlendirilmelidir.
Boru İç Yüzey Kumlama Nedir?
Boru iç yüzey kumlama, borunun iç kısmında bulunan pas, oksit, hadde tufalı, eski boya veya kaplama ve diğer yüzey kirleticilerinin aşındırıcı püskürtme yöntemiyle uzaklaştırılması işlemidir.
İşlem sırasında çelik grit, basınçlı hava veya uygun mekanik kumlama ekipmanı aracılığıyla borunun iç yüzeyine yönlendirilir.
Grit parçacıklarının yüksek hızla yüzeye çarpması sonucunda:
- Pas giderilebilir.
- Oksit tabakaları temizlenebilir.
- Hadde tufalı uzaklaştırılabilir.
- Eski kaplamalar sökülebilir.
- Yüzey kirleticileri giderilebilir.
- Kaplama öncesi uygun yüzey oluşturulabilir.
- Kontrollü bir yüzey profili elde edilebilir.
Burada amaç yalnızca borunun içini temizlemek değildir.
Amaç, borunun iç yüzeyini yapılacak sonraki işleme uygun hale getirmektir.
Boruların İç Yüzeyi Neden Kumlanır?
Boru iç yüzeylerinde üretim, depolama, taşıma veya kullanım sırasında çeşitli yüzey problemleri ortaya çıkabilir.
Özellikle karbon çelik borularda:
- Pas
- Oksit
- Hadde tufalı
- Korozyon ürünleri
- Eski boya
- Eski kaplama
- Toz
- Kir
- Yabancı maddeler
oluşabilir.
Bu tabakalar borunun içinden geçen akışkanla veya uygulanacak iç kaplama sistemiyle istenmeyen etkileşimlere neden olabilir.
İç yüzeyin kumlanması şu amaçlarla gerçekleştirilebilir:
Kaplama öncesi yüzey hazırlama
Boru içerisine uygulanacak kaplama öncesinde yüzeyin hazırlanması.
Korozyon ürünlerinin giderilmesi
Pas ve oksit tabakalarının uzaklaştırılması.
Eski kaplamanın sökülmesi
Yenileme ve bakım çalışmalarında mevcut kaplamanın giderilmesi.
Yüzey profilinin oluşturulması
Kaplama sisteminin gerektirdiği uygun yüzey profilinin hazırlanması.
Üretim sonrası temizlik
Yeni üretilen borularda yüzey kalıntılarının giderilmesi.
Boru İç Yüzeylerinde Çelik Grit Kullanımı
Çelik grit, borunun iç çapına uygun ekipmanla yüzeye püskürtülebilir.
Ancak borunun iç kısmında çalışmak dış yüzeye göre daha karmaşıktır.
Çünkü aşındırıcının:
borunun içine girmesi → yüzeye ulaşması → yüzeyden ayrılması → borudan dışarı taşınması
gerekir.
Bu nedenle iç yüzey kumlama sistemlerinde hava akışı ve aşındırıcı tahliyesi son derece önemlidir.
Özellikle uzun borularda kumlama sırasında oluşan toz ve kullanılmış aşındırıcının boru içinde birikmesini önlemek için uygun emiş ve havalandırma sistemi kullanılmalıdır.
Boru İç Kumlama Nasıl Yapılır?
Uygulama, borunun çapına ve uzunluğuna göre değişmekle birlikte genel olarak şu aşamalardan oluşabilir:
1. Borunun kontrolü
İç yüzeydeki pas, oksit, eski kaplama ve diğer kirleticiler incelenir.
2. Ön temizlik
Yağ, gres ve benzeri kirleticiler gerektiğinde kumlama öncesinde giderilir.
3. Çelik grit seçimi
Boru çapı, yüzey durumu ve hedeflenen profil dikkate alınarak uygun grit seçilir.
4. Kumlama ekipmanının hazırlanması
Nozul, hava basıncı, aşındırıcı besleme ve emiş sistemi ayarlanır.
5. İç yüzeyin kumlanması
Çelik grit kontrollü şekilde borunun iç yüzeyine yönlendirilir.
6. Aşındırıcının tahliyesi
Kullanılmış grit ve toz boru içerisinden uzaklaştırılır.
7. Yüzey kontrolü
Temizlik seviyesi ve gerekli durumlarda yüzey profili kontrol edilir.
8. Kaplama veya sonraki işlem
Yüzey uygun bulunduğunda ilgili kaplama veya proses gerçekleştirilir.
Boru Çapı Çelik Grit Seçimini Nasıl Etkiler?
Boru iç yüzey kumlamada borunun iç çapı önemli bir parametredir.
Dar çaplı boruların iç yüzeylerine erişim, büyük çaplı borulara göre daha zor olabilir.
Boru çapı küçüldükçe:
- Nozul erişimi zorlaşabilir.
- Aşındırıcı akışının kontrolü önem kazanabilir.
- Toz tahliyesi zorlaşabilir.
- Görsel kontrol güçleşebilir.
- Kumlama ekipmanı seçimi daha kritik hale gelebilir.
Büyük çaplı borularda ise farklı nozul sistemleri veya otomatik iç boru kumlama ekipmanları kullanılabilir.
Bu nedenle tek bir çelik grit ve ekipman kombinasyonu bütün boru çapları için uygun değildir.
Boru Uzunluğu Neden Önemlidir?
Boru uzunluğu arttıkça iç yüzey kumlama prosesi daha karmaşık hale gelebilir.
Örneğin kısa bir boruda aşındırıcı ve tozun tahliyesi daha kolayken, uzun bir boruda:
- Hava akışı
- Toz tahliyesi
- Aşındırıcı geri kazanımı
- Nozul erişimi
- Kumlama homojenliği
daha fazla önem kazanır.
Özellikle uzun pipeline borularında ekipmanın boru boyunca kontrollü şekilde ilerlemesi ve tüm iç yüzeyin mümkün olduğunca homojen şekilde işlenmesi gerekir.
Boru İç Kumlamada Çelik Grit Tane Boyutu
Çelik grit tane boyutu, iç yüzey kumlama performansını etkileyen önemli parametrelerden biridir.
Örneğin farklı grit sınıfları:
| Çelik Grit | Yaklaşık Tane Boyutu | Genel Kullanım |
|---|---|---|
| G40 | ~425 µm | Daha agresif yüzey hazırlama |
| G50 | ~250 µm | Genel yüzey temizleme |
| G80 | ~150 µm | Kontrollü yüzey hazırlama |
| G120 | ~75 µm | Daha ince yüzey işlemleri |
Bu değerler yaklaşık değerlerdir. Gerçek tane dağılımı ürünün teknik spesifikasyonundan değerlendirilmelidir.
G40
Daha iri tane yapısı nedeniyle ağır pas, oksit veya eski kaplama gibi daha zor yüzey tabakalarının giderilmesinde değerlendirilebilir.
G50
Genel endüstriyel boru iç yüzey temizleme uygulamalarında değerlendirilebilir.
G80
Daha kontrollü bir yüzey hazırlama gerektiren uygulamalarda tercih edilebilir.
G120
Daha ince ve kontrollü yüzey işlemlerinde değerlendirilebilir.
Ancak nihai grit seçimi borunun yüzey durumuna ve uygulanacak kaplama sisteminin teknik gereksinimlerine göre yapılmalıdır.
Boru İç Yüzey Kumlamada Yüzey Profili
İç yüzey kumlamanın önemli amaçlarından biri de uygun bir yüzey profili oluşturabilmektir.
Çelik grit yüzeye çarptığında mikroskobik ölçekte girinti ve çıkıntılar oluşturabilir.
Kaplama malzemesi bu yüzey yapısına mekanik olarak tutunabilir.
Ancak:
Daha yüksek yüzey profili = her zaman daha iyi kaplama
anlamına gelmez.
Gereğinden yüksek yüzey profili:
- Kaplama tüketimini artırabilir.
- Kaplama kalınlığının kontrolünü zorlaştırabilir.
- Boru iç çapını çok küçük ölçekte etkileyebilir.
- Kaplama sisteminin teknik gereksinimleriyle uyumsuz olabilir.
Bu nedenle hedeflenen yüzey profili, kullanılacak kaplama üreticisinin teknik gereksinimleri doğrultusunda belirlenmelidir.
Boru İç Yüzeylerinde Sa 2.5 Kumlama
Boru iç yüzey hazırlamada Sa 2½ gibi yüzey hazırlama seviyeleri proje spesifikasyonlarında karşımıza çıkabilir.
Sa 2½ seviyesinde pas, hadde tufalı, boya ve diğer yüzey kirleticilerinin kapsamlı şekilde giderilmesi hedeflenir.
Ancak kullanılan çelik grit'in tek başına belirli bir yüzey hazırlama derecesini garanti etmediği unutulmamalıdır.
Sonuç;
- Aşındırıcı tane boyutu
- Sertlik
- Kumlama basıncı
- Nozul tasarımı
- Nozul mesafesi
- Püskürtme açısı
- İlerleme hızı
- Borunun başlangıç yüzeyi
- Kumlama süresi
gibi faktörlere bağlıdır.
Bu nedenle kumlama sonrası yüzey uygun yöntemlerle kontrol edilmelidir.
Boru İç Kumlamada Nozul Seçimi
İç yüzey kumlamada nozul geometrisi dış yüzey uygulamalarından daha kritik hale gelebilir.
Nozulun:
- Çapı
- Uzunluğu
- Püskürtme açısı
- Boru içindeki konumu
- İlerleme hızı
kumlama sonucunu etkileyebilir.
Özellikle dar çaplı borularda nozulun iç yüzeye uygun şekilde konumlandırılması gerekir.
Otomatik boru kumlama sistemlerinde özel iç çap nozulları veya döner nozul sistemleri kullanılabilir.
Boru İç Kumlamada Hava Basıncı
Basınçlı hava ile gerçekleştirilen kumlama işlemlerinde hava basıncı önemli bir parametredir.
Ancak daha yüksek basınç her zaman daha iyi sonuç anlamına gelmez.
Aşırı basınç:
- Aşındırıcı tüketimini artırabilir.
- Toz oluşumunu artırabilir.
- Yüzey profilini gereğinden fazla yükseltebilir.
- Ekipman ve nozul aşınmasını artırabilir.
Düşük basınç ise yeterli temizleme performansı sağlayamayabilir.
Bu nedenle basınç, kullanılan çelik grit ve hedeflenen yüzey hazırlama seviyesine göre optimize edilmelidir.
Boru İç Kumlamada Toz Kontrolü
Boru iç yüzey kumlamanın en önemli konularından biri de toz ve kullanılmış aşındırıcının boru içerisinden uzaklaştırılmasıdır.
Kumlama sırasında pas, kaplama parçaları, grit kırıntıları ve ince partiküller oluşabilir.
Bunların boru içinde kalması istenmeyen bir durumdur.
Bu nedenle profesyonel sistemlerde:
- Emiş sistemi
- Toz toplama ünitesi
- Aşındırıcı ayırma sistemi
- Havalandırma
- Grit geri kazanım sistemi
kullanılabilir.
İyi tasarlanmış bir tahliye sistemi hem yüzey kalitesini hem de operasyon verimliliğini etkileyebilir.
Çelik Grit'in Boru İçinde Geri Kazanılması
Çelik grit'in önemli avantajlarından biri, uygun sistemlerde geri kazanılabilmesidir.
Kumlama sonrasında aşındırıcı:
Toplama → Eleme → Separasyon → Toz Ayırma → Kontrol → Yeniden Kullanım
süreçlerinden geçirilebilir.
Ancak grit tekrar tekrar kullanıldıkça parçacıklar kırılır.
Bu nedenle geri kazanılan aşındırıcının:
- Tane boyutu
- Tane dağılımı
- Toz oranı
- Performansı
kontrol edilmelidir.
Sistemde aşırı miktarda ince parçacık birikmesi kumlama performansını değiştirebilir.
Boru İç Yüzey Kumlamada Çelik Grit ve Çelik Bilye
Çelik grit ve çelik bilye farklı geometrik özelliklere sahip aşındırıcılardır.
Çelik grit açısal yapıdadır.
Bu nedenle yüzey üzerinde kesme ve aşındırma etkisi oluşturabilir.
Çelik bilye küresel yapıdadır.
Dolayısıyla yüzeye etkisi farklıdır.
İç yüzeyde kaplama öncesi yüzey hazırlama hedefleniyorsa aşındırıcı seçimi; yüzey temizleme gereksinimi ve hedeflenen yüzey profiliyle birlikte değerlendirilmelidir.
Boru İç Yüzey Kumlamanın Kullanım Alanları
Çelik grit ile boru iç yüzey kumlama birçok sektörde değerlendirilebilir.
Petrol ve Doğalgaz
- Pipeline boruları
- Petrol taşıma boruları
- Doğalgaz boru hatları
- Rafineri boruları
Enerji
- Proses boruları
- Termik santral ekipmanları
- Enerji tesisleri
Kimya ve Petrokimya
- Proses hatları
- Kimyasal taşıma boruları
- Endüstriyel boru sistemleri
Su ve Altyapı
- Çelik su boruları
- Büyük çaplı boru hatları
- Su iletim sistemleri
Makine ve İmalat
- Hidrolik borular
- Endüstriyel borular
- Özel üretim çelik borular
Boru İç Yüzey Kumlama Sonrası Kaplama
Boru iç yüzeyi kumlandıktan sonra bazı uygulamalarda iç kaplama yapılabilir.
Kullanılacak kaplama sistemi uygulamaya göre değişebilir.
Örneğin:
- Epoksi kaplamalar
- Antikorozif kaplamalar
- Özel endüstriyel kaplamalar
kullanılabilir.
Burada kritik nokta, kaplama üreticisinin istediği yüzey hazırlama koşullarının sağlanmasıdır.
Kumlama sonrasında yüzeyde:
- Toz
- Yağ
- Nem
- Tuz
- Pas
gibi kirleticilerin bulunması kaplama performansını olumsuz etkileyebilir.
Boru İç Kumlama Sonrası Kontrol
Kumlama tamamlandıktan sonra iç yüzey kontrol edilmelidir.
Projenin gereksinimlerine göre:
- Yüzey temizlik derecesi
- Yüzey profili
- Toz seviyesi
- Yüzey kontaminasyonu
- Nem
- Çevresel koşullar
değerlendirilebilir.
Uzun veya dar borularda iç yüzeyin tamamının kontrol edilmesi için uygun görsel kontrol ekipmanları kullanılabilir.
Boru İç Kumlamada Sık Yapılan Hatalar
Yanlış grit seçimi
Boru çapı ve hedef yüzey profili dikkate alınmadan grit seçilmesi homojen olmayan sonuçlara neden olabilir.
Aşırı basınç kullanmak
Yüksek basınç her zaman daha iyi temizleme anlamına gelmez.
Yetersiz havalandırma
Toz ve kullanılmış aşındırıcının boru içinde kalmasına neden olabilir.
Nozulun yanlış konumlandırılması
İç yüzeyin bazı bölgelerinde yetersiz, bazı bölgelerinde aşırı kumlama oluşabilir.
Boru içindeki aşındırıcıyı kontrol etmemek
Geri kazanılan grit'in tane dağılımı zaman içerisinde değişebilir.
Kumlama sonrası yüzeyi bekletmek
Temiz çelik yüzey nem ve oksijenle temas ettiğinde yeniden oksitlenebilir.
Boru İç Kumlama İçin Çelik Grit Seçerken Nelere Dikkat Edilmeli?
Profesyonel bir seçim yapılırken şu bilgiler değerlendirilmelidir:
- Borunun iç çapı
- Borunun uzunluğu
- Boru malzemesi
- Mevcut yüzey durumu
- Pas seviyesi
- Eski kaplama
- Hedeflenen yüzey temizliği
- Hedeflenen yüzey profili
- Kullanılacak kaplama
- Kumlama ekipmanı
- Hava basıncı
- Nozul tipi
- Grit geri kazanım sistemi
Bu bilgilerin tamamı birlikte değerlendirildiğinde daha kontrollü bir proses oluşturulabilir.
Boru İç Yüzey Kumlamada Maliyet Nasıl Hesaplanır?
Boru iç kumlama projelerinde yalnızca çelik grit kilogram fiyatına bakmak doğru değildir.
Toplam maliyeti etkileyen unsurlar arasında:
- Grit tüketimi
- Kumlama süresi
- Kompresör enerjisi
- İşçilik
- Nozul aşınması
- Ekipman bakımı
- Toz toplama
- Grit geri kazanımı
- Kaplama öncesi temizlik
- İşlem tekrarları
bulunabilir.
Bu nedenle daha doğru ekonomik yaklaşım:
Temizlenen boru iç yüzey alanı başına toplam kumlama maliyetini hesaplamaktır.
Özellikle yüksek metrajlı pipeline ve endüstriyel boru projelerinde bu hesaplama ciddi önem taşır.
Boru İç Yüzey Kumlama İçin Teknik Dokümantasyon
Endüstriyel projelerde çelik grit satın alırken teknik dokümantasyon önemlidir.
Tedarikçiden şu bilgiler talep edilebilir:
- Teknik Veri Föyü (TDS)
- Güvenlik Bilgi Formu (SDS)
- Tane boyutu
- Tane dağılımı
- Sertlik
- Yoğunluk
- Kimyasal bileşim
- Ürün standardı
- Parti/lot bilgisi
- Ambalaj seçenekleri
Büyük projelerde ürün özelliklerinin partiler arasında tutarlı olması, kumlama prosesinin kontrolü açısından önemlidir.
Çelik Grit ile Boru İç Yüzey Kumlamanın Avantajları
Çelik grit uygun proses koşullarında:
Etkili yüzey temizleme: Pas, oksit ve yüzey kalıntılarının giderilmesine yardımcı olabilir.
Kontrollü yüzey profili: Uygun tane boyutu ve parametrelerle kaplama sistemine uygun profil oluşturulabilir.
Farklı tane boyutları: G40, G50, G80 ve G120 gibi farklı sınıflar uygulamaya göre değerlendirilebilir.
Geri kazanım: Uygun sistemlerde grit yeniden kullanılabilir.
Endüstriyel uygulama: Büyük çaplı boru ve otomatik kumlama sistemlerinde kullanılabilir.
Sonuç
Boru iç yüzeylerinin çelik grit ile kumlanması, çelik boruların kaplama, bakım, onarım ve çeşitli endüstriyel işlemlere hazırlanmasında kullanılan etkili yüzey hazırlama yöntemlerinden biridir.
Çelik grit; pas, oksit, hadde tufalı ve eski kaplama gibi yüzey tabakalarının giderilmesine yardımcı olabilir. Uygun grit boyutu ve kontrollü kumlama parametreleri ile borunun iç yüzeyinde kaplama sistemi için uygun bir yüzey profili oluşturulabilir.
Ancak iç yüzey kumlama, dış yüzey kumlamaya göre daha özel bir proses gerektirir.
Boru iç çapı + boru uzunluğu + grit tane boyutu + nozul geometrisi + hava basıncı + aşındırıcı tahliyesi + geri kazanım sistemi + hedef yüzey profili
birlikte değerlendirilmelidir.
G40, G50, G80 ve G120 gibi farklı çelik grit sınıfları uygulamanın gereksinimlerine göre değerlendirilebilir.
Özellikle petrol, doğalgaz, enerji, kimya, petrokimya ve büyük ölçekli altyapı projelerinde doğru çelik grit seçimi; yalnızca yüzey temizleme kalitesini değil, kumlama süresini, aşındırıcı tüketimini ve toplam operasyon maliyetini de etkileyebilir.
Bu nedenle boru iç yüzey kumlamada en doğru yaklaşım, yalnızca "hangi grit daha ucuz?" sorusunu sormak yerine "hangi grit, bu borunun iç yüzeyi ve uygulanacak kaplama sistemi için en uygun proses sonucunu sağlayabilir?" sorusuna odaklanmaktır.
Bize Ulaşın
-
Kurtköy Mah. Ankara Cad. Yelken Plaza No: 289/21 PENDİK / İSTANBUL
-
+90 216 526 04 90
-
+90 532 134 47 92
-
+90 216 212 01 21
-
+90 532 134 47 92
-
bilgi@nanokar.com.tr
E-Bülten Aboneliği
-
Kampanya ve yeniliklerden haberdar olmak için e-bültenimize kayıt olun.
KURUMSAL
SİPARİŞ
