
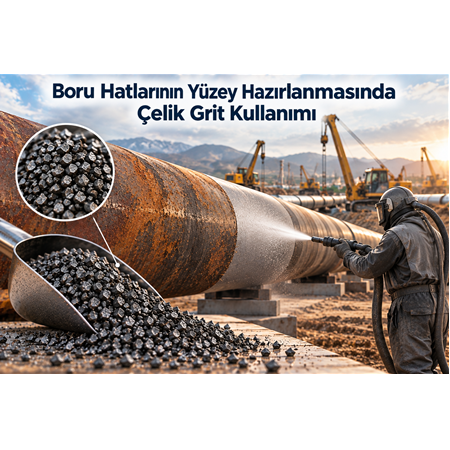
Boru Hatlarının Yüzey Hazırlanmasında Çelik Grit Kullanımı
Boru hatları; petrol ve doğal gaz tesislerinden enerji santrallerine, kimya tesislerinden tersanelere, su altyapılarından endüstriyel üretim tesislerine kadar çok geniş bir kullanım alanına sahiptir. Bu sistemlerde kullanılan çelik borular, çalışma ortamına bağlı olarak nem, kimyasal maddeler, tuz, sıcaklık değişimleri ve atmosferik koşullar nedeniyle zaman içerisinde korozyona maruz kalabilir.
Boru hatlarının uzun süre güvenilir şekilde çalışabilmesi için yalnızca borunun mekanik özellikleri değil, yüzey hazırlama ve koruyucu kaplama sistemi de büyük önem taşır.
Boya veya antikorozif kaplama uygulanmadan önce boru yüzeyinde bulunan pas, oksit, hadde tufalı, eski boya ve diğer kirleticilerin uygun şekilde giderilmesi gerekir.
Bu aşamada çelik grit kumlama, boru hatlarının yüzey hazırlamasında kullanılan etkili yöntemlerden biridir.
Çelik grit partiküllerinin köşeli yapısı, metal yüzeyde kesme ve aşındırma etkisi oluşturarak yüzeyde bulunan pas ve kaplama kalıntılarının giderilmesine yardımcı olabilir. Aynı zamanda yeni boya veya kaplama sisteminin yüzeye tutunmasını destekleyen kontrollü bir yüzey profili oluşturulabilir.
Ancak başarılı bir boru yüzey hazırlama işlemi yalnızca kumlama yapılmasından ibaret değildir.
Doğru grit seçimi + doğru ekipman + uygun kumlama parametreleri + yüzey kontrolü + doğru kaplama sistemi
birlikte değerlendirilmelidir.
Boru Hatlarında Yüzey Hazırlama Neden Önemlidir?
Çelik borular üretim, depolama, taşıma ve kullanım sırasında çeşitli yüzey kirleticilerine maruz kalabilir.
Bunlar arasında;
- Pas
- Oksit
- Hadde tufalı
- Yağ
- Gres
- Toz
- Eski boya
- Tuz kalıntıları
bulunabilir.
Bu kirleticilerin yüzeyde kalması, uygulanacak kaplama sisteminin çelik yüzeye yeterince tutunmasını zorlaştırabilir.
Yüzey hazırlama işleminin amacı bu kirleticileri uygun şekilde gidermek ve kaplama için gerekli yüzey koşullarını oluşturmaktır.
İyi hazırlanmış bir boru yüzeyi;
Temiz + uygun yüzey profiline sahip + kirleticilerden arındırılmış
olmalıdır.
Çelik Grit Nedir?
Çelik grit, çelik esaslı metalik bir kumlama aşındırıcısıdır.
Köşeli partikül geometrisine sahip olması nedeniyle metal yüzeylerde kesme ve aşındırma etkisi oluşturabilir.
Bu özellik çelik gritin;
- Boru kumlama
- Pas temizleme
- Eski boya sökme
- Oksit giderme
- Hadde tufalı temizleme
- Boya öncesi yüzey hazırlama
- Kaplama öncesi yüzey hazırlama
uygulamalarında kullanılmasına olanak sağlar.
Çelik grit farklı partikül boyutlarında ve farklı sertlik seviyelerinde bulunabilir.
Ürün seçimi yapılırken borunun yüzey durumu ve uygulanacak kaplama sisteminin gereksinimleri dikkate alınmalıdır.
Çelik Grit Boru Yüzeyinde Nasıl Etki Gösterir?
Kumlama sırasında çelik grit partikülleri yüksek hızla boru yüzeyine çarpar.
Bu çarpma sonucunda yüzeydeki gevşek veya istenmeyen tabakaların mekanik olarak giderilmesine yardımcı olunabilir.
Aynı zamanda metal yüzeyde mikro ölçekte girinti ve çıkıntılar meydana gelebilir.
Bu yapı yüzey profili olarak tanımlanır.
Boya veya kaplama malzemesi bu mikro profil içerisine nüfuz ederek yüzeye mekanik olarak tutunabilir.
Bu nedenle çelik grit kumlamanın iki temel amacı vardır:
1. Yüzey temizliği
2. Kaplama için uygun yüzey profilinin oluşturulması
Boru Hatlarında Çelik Grit Nerelerde Kullanılır?
Çelik grit farklı tipte boru ve boru hattı uygulamalarında değerlendirilebilir.
Başlıca alanlar:
- Petrol boru hatları
- Doğal gaz boru hatları
- Su boru hatları
- Endüstriyel proses boruları
- Buhar hatları
- Kimyasal proses hatları
- Enerji santrali boruları
- Gemi boru sistemleri
- Offshore boru hatları
- Çelik konstrüksiyon boruları
- Tank bağlantı boruları
- Endüstriyel tesis boruları
Petrol ve Doğal Gaz Boru Hatlarında Çelik Grit
Petrol ve doğal gaz tesislerinde kullanılan boru hatları yüksek güvenilirlik gerektiren sistemlerdir.
Bu hatların dış yüzeyleri atmosfer, nem, toprak, tuz ve diğer çevresel etkiler nedeniyle korozyona maruz kalabilir.
Bakım ve kaplama yenileme çalışmalarında yüzeyin uygun şekilde hazırlanması gerekir.
Çelik grit kumlama;
- Pas temizleme
- Eski boya giderme
- Oksit temizleme
- Kaplama öncesi yüzey hazırlama
amacıyla kullanılabilir.
Boru yüzeyi hazırlandıktan sonra proje şartlarına uygun antikorozif kaplama sistemi uygulanabilir.
Su Boru Hatlarında Çelik Grit Kullanımı
Çelik borulardan oluşan su hatlarında da korozyon kontrolü önemlidir.
Özellikle dış yüzeylerde atmosferik nem ve çevresel koşullar nedeniyle korozyon oluşabilir.
Bakım sırasında eski kaplama sisteminin yenilenmesi gerekiyorsa önce yüzey hazırlama yapılır.
Çelik grit kumlama ile yüzeydeki eski boya ve korozyon ürünleri giderilerek yeni kaplama için uygun yüzey hazırlanabilir.
Kullanılacak kaplama sistemi borunun çalışma koşullarına göre belirlenmelidir.
Endüstriyel Boru Hatlarında Çelik Grit
Kimya, petrokimya, enerji ve üretim tesislerinde çok sayıda proses borusu bulunur.
Bu borular;
- Yüksek sıcaklık
- Basınç
- Nem
- Kimyasallar
- Buhar
- Atmosferik koşullar
gibi farklı çalışma şartlarına maruz kalabilir.
Yüzey hazırlama işlemi, uygulanacak kaplama sisteminin performansı açısından önemlidir.
Çelik grit uygun koşullarda bu boruların dış yüzeylerinde kaplama öncesi hazırlama amacıyla kullanılabilir.
Boru Hatlarında Pas Temizleme
Pas, çelik boruların en önemli yüzey problemlerinden biridir.
Pas tabakası yüzeyde kaldığında yeni kaplamanın metal yüzeye düzgün şekilde bağlanması zorlaşabilir.
Çelik grit kumlama, pas tabakasının mekanik olarak giderilmesine yardımcı olabilir.
Ancak kumlama öncesinde yüzeydeki yağ, gres ve benzeri kirleticilerin uygun yöntemlerle temizlenmesi gerekir.
Çünkü kumlama işlemi yağ ve gres gibi bazı kirleticilerin giderilmesi için tek başına yeterli değildir.
Eski Boya Temizleme
Bakım ve onarım projelerinde boru hatlarının üzerinde daha önce uygulanmış boya sistemleri bulunabilir.
Zaman içerisinde boya;
- Soyulabilir
- Çatlayabilir
- Kabarcıklanabilir
- Delamine olabilir
- Korozyon altında bozulabilir
Bu durumda eski kaplamanın durumuna göre tamamen veya kısmen giderilmesi gerekebilir.
Çelik grit kumlama, uygun partikül boyutu ve proses parametreleriyle eski boya tabakalarının mekanik olarak uzaklaştırılmasına yardımcı olabilir.
Hadde Tufalı ve Oksit Temizleme
Yeni üretilmiş çelik boruların yüzeylerinde üretim prosesine bağlı olarak oksit veya hadde tufalı bulunabilir.
Bu tabakalar kaplama ile çelik arasında istenmeyen bir ara yüz oluşturabilir.
Bu nedenle özellikle yeni boruların kaplanmasından önce yüzey hazırlama yapılması önemlidir.
Çelik grit kumlama, uygun uygulamalarda bu tabakaların giderilmesine yardımcı olabilir.
Boru Hatlarında Yüzey Profili Neden Önemlidir?
Kumlama sırasında oluşan yüzey profili, boya veya kaplama sisteminin çelik yüzeye tutunmasına yardımcı olabilir.
Boya, yüzeyde oluşan mikro girinti ve çıkıntıları doldurarak mekanik bir ankraj oluşturabilir.
Ancak yüzey profilinin gereğinden yüksek olması istenmez.
Aşırı profil;
- Boya tüketimini artırabilir
- Kaplama kalınlığının kontrolünü zorlaştırabilir
- Yüksek noktaların yeterince korunmasını zorlaştırabilir
- Toplam maliyeti artırabilir
Bu nedenle hedef, kaplama sisteminin gereksinimlerine uygun yüzey profili oluşturmaktır.
Çelik Grit Partikül Boyutu Nasıl Seçilir?
Boru kumlama uygulamalarında grit partikül boyutu önemli bir parametredir.
Seçim yapılırken;
- Boru çapı
- Yüzeyin durumu
- Pas yoğunluğu
- Eski boya kalınlığı
- İstenen yüzey profili
- Kaplama sistemi
- Kumlama ekipmanı
dikkate alınmalıdır.
Büyük partiküller daha agresif bir yüzey işleme etkisi oluşturabilir.
Daha küçük partiküller ise farklı yüzey hazırlama gereksinimlerinde tercih edilebilir.
Ancak partikül boyutu tek başına değerlendirilmemelidir.
Partikül boyutu + basınç + nozul + mesafe + uygulama açısı
birlikte ele alınmalıdır.
Boru Çapı Çelik Grit Seçimini Etkiler mi?
Boru çapı, kumlama ekipmanının seçimi ve uygulama yöntemini etkileyebilir.
Büyük çaplı borularda dış yüzeylere erişim daha kolay olabilirken küçük çaplı borularda ekipman ve nozul hareketinin kontrol edilmesi daha önemli hale gelebilir.
Özellikle dirsek, flanş, kaynak bölgesi ve bağlantı noktalarında yüzey hazırlama daha fazla dikkat gerektirebilir.
Bu nedenle boru geometrisi de yüzey hazırlama planına dahil edilmelidir.
Boru Kaynak Bölgelerinde Kumlama
Boru hatlarında çok sayıda kaynak bağlantısı bulunur.
Kaynak bölgelerinde;
- Kaynak sıçrantıları
- Oksitler
- Isı etkisiyle oluşan yüzey değişimleri
- Kaynak çapakları
bulunabilir.
Boya veya kaplama uygulamasından önce kaynak çevresinin uygun şekilde hazırlanması gerekir.
Çelik grit, uygun proses koşullarında kaynak bölgelerinin yüzey hazırlamasında kullanılabilir.
Ancak kaynak geometrisinin ve boru et kalınlığının korunmasına dikkat edilmelidir.
Flanş ve Bağlantı Bölgelerinde Yüzey Hazırlama
Boru hatlarında flanş, bağlantı ve ek bölgeleri önemli yüzeylerdir.
Bu bölgelerde geometrinin karmaşık olması nedeniyle aşındırıcı akışının kontrol edilmesi gerekebilir.
Kumlama işlemi sırasında yüzeyin her bölgesine yeterli erişim sağlanması ve istenmeyen yüzey hasarlarının önlenmesi gerekir.
Boru Hatlarında Korozyon Kontrolü
Boru hatlarında korozyon kontrolü genellikle birden fazla aşamadan oluşur.
Bunlar:
Yüzey inceleme → Temizlik → Kumlama → Yüzey kontrolü → Astar → Koruyucu kaplama → Periyodik bakım
şeklinde planlanabilir.
Çelik grit burada özellikle yüzey hazırlama aşamasında rol oynar.
Korozyonun kendisini kimyasal olarak durdurmaz; metal yüzeyin koruyucu kaplama için hazırlanmasına yardımcı olur.
Çelik Grit ve Antikorozif Boya
Boru hatlarında kullanılan antikorozif kaplamaların performansı yüzey hazırlama kalitesiyle yakından ilişkilidir.
Kaplama sistemi yüzeye yeterince tutunamazsa zaman içerisinde;
- Soyulma
- Kabarcıklanma
- Çatlama
- Kaplama altında korozyon
gibi problemler oluşabilir.
Bu nedenle çelik grit kumlama sonrasında yüzeyin;
- Temizlik derecesi
- Yüzey profili
- Tuz kontaminasyonu
- Toz durumu
- Nem
açısından kontrol edilmesi önemlidir.
Boru Hatlarında Tuz Kontaminasyonu
Özellikle deniz ortamındaki boru hatlarında ve offshore uygulamalarda tuz kontaminasyonu önemli bir faktördür.
Yüzeyde kalan çözünür tuzlar, kaplama sisteminin performansını olumsuz etkileyebilir.
Bu nedenle kumlama sonrasında yalnızca görsel temizlik değerlendirmesi yapılmamalıdır.
Gerekli durumlarda yüzeydeki çözünür tuzlar uygun yöntemlerle kontrol edilmelidir.
Kumlama Sonrası Boru Yüzeyinin Boyanması
Kumlanmış çelik yüzey atmosferik koşullara karşı daha hassastır.
Nem ve yoğuşma nedeniyle yüzeyde tekrar oksidasyon oluşabilir.
Bu nedenle kumlama ile boya uygulaması arasındaki süre gereksiz yere uzatılmamalıdır.
Boya öncesinde;
- Ortam sıcaklığı
- Yüzey sıcaklığı
- Bağıl nem
- Çiğ noktası
- Yüzey temizliği
- Tuz kontaminasyonu
kontrol edilmelidir.
Uygulama koşulları, kullanılan kaplama üreticisinin teknik dokümanlarına uygun olmalıdır.
Boru Hatlarında Çelik Grit Kullanmanın Avantajları
Uygun proses koşullarında çelik grit çeşitli avantajlar sağlayabilir.
Pas ve Oksit Temizliği
Korozyon ürünlerinin giderilmesine yardımcı olabilir.
Eski Boya Temizliği
Eski ve gevşek kaplamaların giderilmesinde kullanılabilir.
Yüzey Profili
Kaplama aderansını destekleyen kontrollü profil oluşturabilir.
Geniş Uygulama Alanı
Farklı çap ve geometrilere sahip çelik borularda değerlendirilebilir.
Endüstriyel Kullanım
Büyük ölçekli yüzey hazırlama operasyonlarında kullanılabilir.
Geri Kazanım Potansiyeli
Uygun sistemlerde aşındırıcının geri kazanılması değerlendirilebilir.
Çelik Grit ve Boru Kaplama Maliyeti
Boru yüzey hazırlama maliyetinde yalnızca çelik gritin kilogram fiyatı dikkate alınmamalıdır.
Toplam maliyet:
Aşındırıcı + İşçilik + Enerji + Ekipman + Atık + Boya + Lojistik + İşlem süresi
birlikte değerlendirilmelidir.
Özellikle uzun boru hatlarında küçük tüketim farkları büyük miktarlara dönüşebilir.
Bu nedenle:
kg/m² yerine toplam TL/m² yüzey hazırlama maliyeti
takip edilmesi gereken önemli göstergelerden biridir.
Çelik Grit Tüketimi Nasıl Hesaplanır?
Basitleştirilmiş hesaplama:
Yüzey alanı × kg/m² tüketim = toplam aşındırıcı ihtiyacı
Örneğin 10.000 m² boru yüzeyi için teorik tüketim 15 kg/m² ise:
10.000 × 15 = 150.000 kg
yani:
150 ton
aşındırıcı gerekir.
Gerçek tüketim ise borunun yüzey durumuna, ekipmana, grit özelliklerine ve geri kazanım sistemine göre değişebilir.
Çelik Grit Geri Kazanımı
Büyük boru kumlama tesislerinde uygun geri kazanım sistemleri kullanılabilir.
Kullanılan grit;
Toplama → Eleme → Ayırma → Temizleme → Yeniden Kullanım
aşamalarından geçirilebilir.
Geri kazanım sayesinde yeni aşındırıcı tüketimi ve atık miktarı azaltılabilir.
Ancak bütün partiküllerin sınırsız şekilde tekrar kullanılması mümkün değildir.
Aşındırıcı partikülleri kullanım sırasında aşınabilir veya kırılabilir. Ayrıca boru yüzeyinden çıkan boya, pas ve diğer kirleticiler sisteme karışabilir.
Bu nedenle gerçek geri kazanım oranının saha koşullarında belirlenmesi gerekir.
Boru Kumlamada En Sık Yapılan Hatalar
Yağlı yüzeye doğrudan kumlama yapmak
Yağ ve gres gibi kirleticiler önce uygun şekilde temizlenmelidir.
Yanlış grit boyutu kullanmak
Uygun olmayan partikül boyutu yüzey profili ve tüketim açısından sorun oluşturabilir.
Aşırı basınç kullanmak
Gereğinden yüksek basınç istenmeyen yüzey profiline neden olabilir.
Yüzey profilini ölçmemek
Kaplama sisteminin gerektirdiği profil doğrulanmalıdır.
Tuz kontaminasyonunu ihmal etmek
Özellikle denizcilik ve offshore boru hatlarında önemlidir.
Kumlama sonrası yüzeyi uzun süre bekletmek
Temiz çelik yüzey yeniden oksitlenebilir.
Yalnızca grit fiyatına bakmak
Gerçek maliyet kg fiyatından çok daha fazlasıdır.
Boru Hatlarında Çelik Grit Seçerken Nelere Dikkat Edilmeli?
Çelik grit satın alırken aşağıdaki özellikler değerlendirilmelidir:
- Partikül boyutu
- Sertlik
- Kimyasal bileşim
- Yoğunluk
- Partikül geometrisi
- Ürün standardı
- Ambalaj
- Stok durumu
- Sevkiyat kapasitesi
- Teknik dokümantasyon
Büyük projelerde ürünün sürekli tedarik edilebilmesi de önemlidir.
Özellikle uzun boru hattı projelerinde aşındırıcı malzeme eksikliği, kumlama operasyonunun durmasına ve proje programının aksamasına neden olabilir.
Boru Hatları İçin Çelik Grit Nereden Temin Edilir?
Boru üreticileri, endüstriyel boya firmaları, yüzey hazırlama şirketleri, enerji tesisleri, tersaneler ve petrol-gaz sektöründe çalışan firmalar için çelik grit tedarikinde ürün sürekliliği önemlidir.
NANOKAR, endüstriyel uygulamalara yönelik metalik malzemeler ve aşındırıcı ürünlerin tedarikinde hizmet sunmaktadır.
Çelik grit seçimi yapılırken boru çapı, yüzey durumu, mevcut boya veya pas tabakası, istenen yüzey profili, kullanılacak kaplama sistemi ve tahmini tüketim miktarı paylaşılabilir.
Bu bilgiler doğrultusunda uygulamaya uygun ürün ve tedarik modeli değerlendirilebilir.
Sonuç
Boru hatlarının yüzey hazırlanmasında çelik grit kullanımı, çelik boruların boya ve koruyucu kaplama sistemlerine hazırlanmasında önemli bir yüzey hazırlama yöntemidir.
Petrol ve doğal gaz boru hatlarından enerji tesislerine, su borularından kimyasal proses hatlarına, gemi boru sistemlerinden offshore uygulamalara kadar birçok alanda değerlendirilebilir.
Çelik grit kumlama ile;
- Pas
- Oksit
- Hadde tufalı
- Eski boya
- Gevşek kaplama
gibi yüzey kalıntılarının giderilmesine yardımcı olunabilir.
Aynı zamanda kaplamanın çelik yüzeye tutunmasını destekleyen kontrollü bir yüzey profili oluşturulabilir.
Ancak başarılı bir boru yüzey hazırlama operasyonu için yalnızca doğru aşındırıcıyı satın almak yeterli değildir.
Doğru grit boyutu + uygun sertlik + doğru basınç + uygun nozul + kontrollü uygulama + yüzey profil ölçümü + tuz/toz kontrolü + doğru kaplama sistemi
birlikte değerlendirilmelidir.
Ticari açıdan bakıldığında ise en önemli ölçüt yalnızca “çelik grit kaç TL/kg?” değildir.
Asıl önemli olan:
“Bu ürünle bir metrekare boru yüzeyini hazırlamanın toplam maliyeti nedir?”
sorusudur.
Çünkü yüksek hacimli boru hattı projelerinde küçük bir kg/m² tüketim farkı bile yüzlerce ton aşındırıcıya dönüşebilir.
Doğru ürün ve doğru proses seçildiğinde yalnızca yüzey hazırlama kalitesi değil, işçilik, enerji, boya tüketimi, bakım sıklığı ve toplam proje maliyeti de optimize edilebilir.
İyi bir boru hattı kaplaması, boya uygulandığı anda değil, borunun yüzeyi doğru hazırlandığı anda başlar.
Bize Ulaşın
-
Kurtköy Mah. Ankara Cad. Yelken Plaza No: 289/21 PENDİK / İSTANBUL
-
+90 216 526 04 90
-
+90 532 134 47 92
-
+90 216 212 01 21
-
+90 532 134 47 92
-
bilgi@nanokar.com.tr
E-Bülten Aboneliği
-
Kampanya ve yeniliklerden haberdar olmak için e-bültenimize kayıt olun.
KURUMSAL
SİPARİŞ
